


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
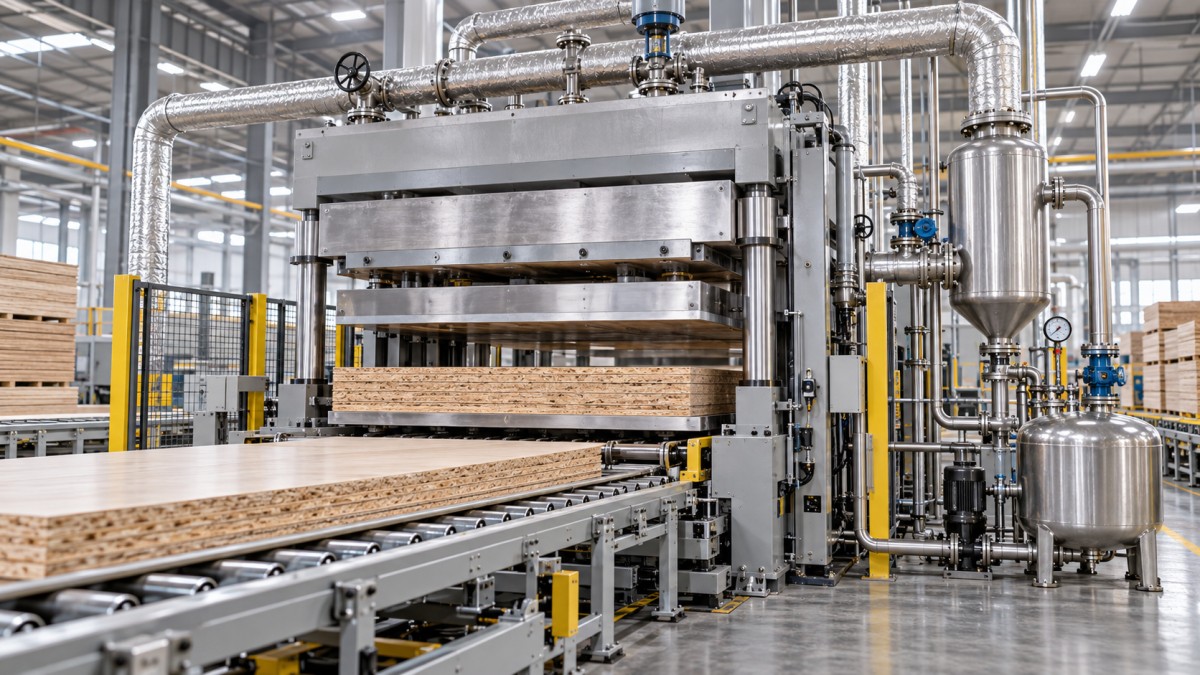
Presses à chaud pour bois chauffées à la vapeur : dimensionnement de l’alimentation en vapeur pour une production régulière
Lorsqu'une ligne de production de panneaux n'atteint pas sa production prévue, la presse est souvent la première mise en cause. Pourtant, dans de nombreux projets, la véritable contrainte se situe en amont : le système vapeur ne peut pas fournir suffisamment de chaleur stable au moment où la presse en a le plus besoin. Une presse à bois chauffée à la vapeur peut sembler entièrement spécifiée sur le papier, mais une pression de vapeur instable, une tuyauterie sous-dimensionnée, une mauvaise évacuation des condensats ou une hypothèse de montée en température irréaliste peuvent transformer un programme de production prometteur en source quotidienne de retards.
Pour les chefs de projet, le dimensionnement de la vapeur n'est pas simplement un calcul d'utilité. C'est une décision de production. La capacité de vapeur disponible influence la montée en température des plateaux, la répétabilité des cycles de presse, les conditions de durcissement de l'adhésif, la disponibilité au début du poste et le nombre de panneaux pouvant être traités pendant les pointes de demande. Un système correctement planifié fournit à la presse une base thermique stable ; un système sous-dimensionné oblige les opérateurs à compenser par des cycles plus longs, des températures plus basses ou des attentes fréquentes.
Ce guide explique comment dimensionner l'alimentation en vapeur d'une presse à bois chauffée à la vapeur, quels paramètres d'ingénierie sont les plus importants et où les projets perdent fréquemment de la capacité avant même que la machine ne commence à produire.
Commencez par les exigences de production, et non par la plaque signalétique de la chaudière
Une erreur de planification courante consiste à partir de la capacité d'évaporation nominale d'une chaudière et à supposer qu'elle sera suffisante pour la presse. La valeur nominale est importante, mais elle n'indique pas la quantité de vapeur réellement disponible à l'entrée de la presse pendant une période de production intense.
La demande de vapeur est déterminée par le mode de fonctionnement de l'ensemble de l'usine. Si un séchoir à placage, une ligne de ponçage, une cuisine à colle, un circuit de chauffage du bâtiment ou une autre presse demande de la vapeur simultanément, la presse à chaud peut subir une chute de pression précisément pendant la montée en température ou la récupération. La question pertinente n'est donc pas « Quelle est la taille de la chaudière ? », mais plutôt :
- Quelle quantité de vapeur est disponible à la pression requise après prise en compte des autres utilisateurs ?
- Quelle est la demande de pointe de la presse lors d'un démarrage à froid et en fonctionnement cyclique normal ?
- À quelle vitesse les plateaux doivent-ils récupérer leur température après chaque cycle de pressage ?
- Le réseau de distribution de vapeur peut-il fournir ce volume sans perte de pression excessive ?
- Les condensats quitteront-ils le circuit des plateaux suffisamment rapidement pour préserver le transfert thermique ?
Ces questions font passer la discussion de la capacité nominale des équipements à la capacité de production réelle. Elles sont particulièrement importantes dans les installations de panneaux pour meubles, les usines de contreplaqué, les unités de stratification et les ateliers qui prévoient d'ajouter une presse à un réseau vapeur existant plutôt que de construire un système d'utilité dédié.
Comprendre les trois charges de vapeur d'une presse chauffée
La charge de vapeur d'une presse n'est pas constante. Un calcul réaliste sépare le service en trois conditions différentes, chacune ayant son propre impact sur la conception de l'installation.
1. Montée en température initiale des plateaux
Au début du poste, après la maintenance ou après un arrêt prolongé, les plateaux de presse doivent passer de la température ambiante au point de consigne de fonctionnement. Il s'agit généralement du besoin thermique le plus élevé à court terme. Les plateaux lourds possèdent une masse thermique considérable, et l'équipe projet doit définir le temps de montée en température acceptable plutôt que de le considérer après coup.
Si le plan de production exige que la presse soit prête dans une fenêtre de démarrage limitée, la chaudière, la tuyauterie, les vannes de régulation et le séparateur de vapeur doivent tous permettre ce taux d'apport thermique. Un système qui atteint finalement la température, mais qui y parvient trop lentement, peut tout de même réduire la production effective du premier poste.
2. Maintien de la chaleur et pertes permanentes
Une fois les plateaux à température, le système doit remplacer la chaleur perdue par l'isolation, la structure de la presse, les surfaces exposées, les tuyaux de raccordement et l'ouverture intermittente de la presse. Cette charge de maintien est inférieure à la demande de montée en température initiale, mais elle est continue. Dans une installation mal isolée, les pertes permanentes peuvent être suffisamment importantes pour entraîner une consommation de combustible inutile et un comportement thermique irrégulier près des bords du plateau.
3. Récupération entre les cycles de pressage
Chaque cycle de pressage retire de la chaleur aux plateaux. Les panneaux, placages, couches de colle, montages, tôles de calage et l'air ambiant froid ou plus frais entrant dans la presse ouverte affectent tous le besoin de récupération de température. L'énergie nécessaire par cycle peut sembler modeste isolément, mais des temps de cycle rapides créent des pointes répétées. Pour une ligne à haut débit, la demande moyenne seule ne suffit pas ; le circuit vapeur doit répondre à ces charges répétitives sans laisser dériver la température des plateaux.
Un principe de planification utile est simple : dimensionnez pour la condition d'exploitation crédible la plus exigeante, puis confirmez que le fonctionnement moyen reste économique. Une conception fondée uniquement sur la consommation moyenne de vapeur produit souvent une presse qui fonctionne correctement lors d'un essai calme, mais qui peine à suivre le rythme de la production à pleine capacité.
Un cadre pratique pour estimer la demande de vapeur
Les calculs thermiques détaillés doivent être réalisés avec le fabricant de la presse, le fournisseur de la chaudière et l'ingénieur des utilités. Néanmoins, les responsables de projet gagnent à comprendre la structure du calcul, car cela rend les revues de spécification plus pertinentes.
La chaleur totale requise peut s'exprimer ainsi :
Charge thermique totale = charge de montée en température des plateaux + charge de chauffage du matériau + pertes thermiques + marge système
Pour la montée en température initiale, la relation de base est :
Chaleur requise = masse des composants chauffés × chaleur spécifique × élévation de température
Les composants chauffés peuvent inclure les plateaux supérieur et inférieur, les canaux de chauffage internes, les plaques en acier, les poutres mobiles et tout outillage fixé qui absorbe une quantité significative de chaleur. Divisez cette énergie requise par le temps de montée en température cible afin de déterminer le taux de chaleur requis.
Pour chaque cycle de pressage, estimez l'énergie absorbée par le matériau à base de bois et sa teneur en humidité. Le calcul doit prendre en compte les dimensions du panneau, son épaisseur, sa densité, sa température d'entrée, la température à cœur requise et le nombre d'ouvertures par heure. L'humidité est importante : chauffer l'eau contenue dans le panneau requiert beaucoup plus d'énergie que chauffer uniquement les fibres de bois sèches, et l'évaporation ou le déplacement de vapeur peuvent également influencer le procédé.
Pour convertir la demande de chaleur en consommation de vapeur, utilisez la chaleur utile libérée lorsque la vapeur se condense à la pression de fonctionnement sélectionnée. En termes simplifiés :
Débit de vapeur = taux de chaleur requis ÷ chaleur latente utile de la vapeur fournie
Comme la chaleur latente varie avec la pression, le calcul doit utiliser les valeurs des tables de vapeur adaptées à la pression réelle à l'entrée de la presse, et non simplement à la sortie de la chaudière. La conception finale doit également inclure une marge d'ingénierie raisonnable pour les variations de démarrage, les pertes de ligne, les évolutions futures de fonctionnement et l'incertitude des mesures. Cette marge ne remplace toutefois pas un dimensionnement correct. Un facteur arbitraire élevé peut masquer de mauvaises hypothèses sur la température des matériaux, l'état de la tuyauterie ou les charges simultanées.
Le choix de la pression est une décision de température
Dans une presse à bois chauffée à la vapeur, la pression de vapeur et la température des plateaux sont directement liées. La vapeur saturée transfère efficacement la chaleur lorsqu'elle se condense, et sa température de saturation augmente avec la pression. La pression de fonctionnement sélectionnée doit donc être suffisamment élevée pour maintenir la température souhaitée des plateaux avec un écart de température moteur adéquat.
Il peut être tentant de choisir la pression disponible la plus élevée, mais ce n'est pas automatiquement la meilleure solution. Une pression plus élevée peut augmenter la température disponible, mais elle peut également exiger des composants plus robustes, une réduction de pression plus soignée et une régulation plus précise. La bonne cible est la pression qui permet un fonctionnement stable des plateaux au point de consigne du procédé tout en correspondant aux conditions nominales de conception de l'équipement.
La stabilité de la pression est aussi importante que son niveau. Si la pression d'alimentation chute pendant un cycle, la température de condensation dans les canaux des plateaux chute avec elle. Il peut en résulter un chauffage plus lent, des conditions de durcissement inégales et des différences entre les premiers et les derniers panneaux d'une série de production. Pour les applications de stratification, de pressage de placage, d'assemblage d'âmes de portes ou d'adhésifs sensibles à l'humidité, ces variations peuvent se manifester plus tard sous forme de collages faibles, de défauts de surface ou de panneaux rejetés.
Ne négligez pas le tuyau entre la chaudière et la presse
Une chaudière correctement dimensionnée ne peut pas compenser une conduite principale de vapeur sous-dimensionnée. Les longues canalisations, les coudes excessifs, les vannes restrictives, les postes de réduction de pression mal sélectionnés et les dérivations partagées génèrent tous des pertes de pression. Si la presse est située à l'extrémité d'une installation, le réseau de distribution mérite la même attention que la presse elle-même.
Les conduites de vapeur doivent être dimensionnées en fonction du débit attendu, de la chute de pression admissible, de la vitesse de vapeur, de la longueur de tuyauterie et des besoins d'extension futurs. Une vitesse élevée peut entraîner des gouttelettes d'eau et créer du bruit, de l'érosion et une régulation instable. Une faible vitesse n'est pas toujours souhaitable non plus, en particulier lorsque la tuyauterie est mal inclinée et que les condensats peuvent s'accumuler. Le tracé correct des tuyaux, les points de drainage, l'isolation et les supports sont des détails pratiques ayant un effet direct sur les performances thermiques.
La spécification du projet doit clairement indiquer si la demande de vapeur est calculée à la sortie de la chaudière, au poste de réduction de pression ou au raccordement de la machine. Ces points de référence ne sont pas interchangeables. Une conception responsable confirme la pression disponible à la presse sous charge maximale.
L'évacuation des condensats protège l'uniformité de température
La vapeur chauffe efficacement un plateau parce qu'elle se condense et libère de la chaleur latente. Une fois le condensat formé, il doit être évacué. Si l'eau reste dans les canaux ou serpentins des plateaux, elle occupe la surface de transfert thermique, ralentit l'entrée de vapeur et peut créer des zones froides. Dans les cas graves, l'accumulation de condensats contribue aux coups de bélier, des chocs mécaniques violents pouvant endommager les vannes, raccords, purgeurs et tuyauteries.
Pour les équipes projet, la gestion des condensats doit être considérée comme faisant partie de la conception du chauffage de la presse, et non comme un ensemble d'accessoires. Les éléments essentiels comprennent des purgeurs de vapeur correctement sélectionnés, des filtres, des clapets antiretour lorsque nécessaire, des jambes de purge, des évents d'air et des lignes de retour correctement inclinées. La sélection des purgeurs doit correspondre à la différence de pression, à la charge de condensats, au comportement de régulation et à la configuration du retour. Un purgeur qui fonctionne dans une condition stable peut être peu performant lorsque la presse effectue des cycles fréquents ou que la pression change de part et d'autre d'une vanne de régulation.
La contre-pression de la ligne de retour mérite également une vérification. Si les condensats sont relevés vers une conduite principale de retour surélevée ou évacués dans un système de récupération sous pression, la pression différentielle disponible à travers le purgeur peut être réduite. Cela peut provoquer une inondation même si le purgeur lui-même est correctement dimensionné sur une fiche catalogue.
Spécifiez l'uniformité de température comme une exigence de production
Les documents de projet indiquent souvent une température nominale de plateau, mais disent peu de chose sur l'uniformité. Cela laisse place aux malentendus. Une presse peut atteindre la température cible à un emplacement de capteur tout en présentant des variations significatives sur la surface du plateau. Pour la production de panneaux, cette variation affecte le durcissement de la colle, le déplacement de l'humidité, la finition de surface et la régularité des cycles.
Demandez au fournisseur de la presse comment les canaux des plateaux sont disposés, où les capteurs de température sont situés, combien de zones de régulation sont utilisées et comment l'uniformité est vérifiée lors de la mise en service. Les plateaux plus grands, les sections d'acier plus épaisses, les presses complexes à ouvertures multiples et les applications à grande vitesse peuvent nécessiter un zonage et une régulation plus étudiés qu'une petite presse d'atelier.
L'uniformité est également influencée par ce qui se passe à l'extérieur du plateau : un chargement inégal, des espaces de panneaux excessifs, des tôles de calage froides, une isolation endommagée et une pression de vapeur instable peuvent tous déformer le profil thermique. La meilleure conception associe une circulation dans les plateaux bien conçue à des conditions d'exploitation rigoureuses.
Établissez un profil de demande avant d'approuver le système d'utilité
Un seul chiffre de consommation suffit rarement à approuver un projet. Demandez plutôt un profil de demande en fonction du temps montrant l'utilisation prévue de vapeur lors du démarrage à froid, du pressage normal, des courts arrêts et du fonctionnement simultané avec d'autres équipements thermiques. Ce profil aide les ingénieurs à déterminer si une chaudière, un accumulateur, un poste de réduction de pression ou une modernisation de la distribution est nécessaire.
Par exemple, une installation peut disposer d'une capacité moyenne de chaudière suffisante sur un poste de huit heures, mais d'une réserve insuffisante pendant les 30 premières minutes, lorsque la presse, le séchoir et les services du bâtiment demandent tous de la chaleur. Dans de tels cas, le séquencement opérationnel, un accumulateur de vapeur isolé ou un programme de démarrage révisé peuvent être plus efficaces qu'une simple augmentation de la taille de la chaudière.
Il est judicieux d'examiner au moins les scénarios d'exploitation suivants :
- Démarrage à froid après un arrêt de nuit ;
- Cadence maximale planifiée des cycles de presse ;
- Fonctionnement avec les panneaux entrants les plus grands ou les plus froids ;
- Demande simultanée des utilisateurs de vapeur existants ;
- Redémarrage après une brève interruption de ligne ;
- Extension future de capacité ou installation d'une seconde presse.
Raccourcis courants créant des problèmes coûteux lors de la mise en service
Certains problèmes se répètent dans les projets de travail du bois. L'un d'eux consiste à utiliser des valeurs génériques de consommation de vapeur provenant d'une presse de taille ou d'un procédé différent. La surface de presse, la masse des plateaux, la configuration des ouvertures, le type de matériau et le rythme de production peuvent modifier considérablement la demande. Un autre consiste à supposer que la pression de vapeur à la chaudière restera inchangée au raccordement de la presse.
Les équipes sélectionnent parfois aussi une vanne de régulation uniquement en fonction de la taille de la conduite. Une vanne doit être dimensionnée pour être contrôlable sur la plage de charge attendue ; une vanne surdimensionnée peut osciller, tandis qu'une vanne sous-dimensionnée limite la récupération. Enfin, l'isolation est parfois considérée comme un élément de finition mineur. L'isolation des conduites principales de vapeur, des vannes lorsque cela est pratique et des composants exposés liés à la presse réduit les pertes thermiques, améliore la sécurité et favorise une régulation de température plus prévisible.
Transformez le calcul en une spécification d'achat exploitable
Avant de passer commande, alignez le fournisseur de la presse et l'entrepreneur des utilités autour d'une fiche de données commune. Elle doit inclure les dimensions des plateaux, le nombre d'ouvertures utiles, la plage de température de fonctionnement, le temps cible de montée en température, le temps de cycle attendu, les types de panneaux et leurs conditions d'entrée, la pression de vapeur requise à la machine, les consommations de vapeur de pointe et moyenne estimées, la configuration de retour des condensats et les interfaces électriques/de commande.
Qingdao Zhongding Machinery Co., Ltd. travaille avec des clients du secteur du travail du bois qui ont besoin de plus qu'un simple aperçu de machine ; ils ont besoin d'une solution de presse adaptée aux réalités de leur atelier ou de leur ligne de production. Forte de plus de deux décennies d'expérience dans les machines pour le travail du bois, l'entreprise peut soutenir le dialogue technique entre les équipes projet et la sélection des équipements, en aidant à clarifier les conditions de fonctionnement qui influencent la fiabilité à long terme.
L'objectif n'est pas d'installer le plus grand système vapeur possible. Il s'agit de créer un système équilibré : une capacité suffisante pour un démarrage fiable et une récupération entre cycles, une pression stable à la presse, une évacuation propre des condensats et une marge pour une croissance raisonnable. Lorsque ces éléments sont définis tôt, une presse chauffée à la vapeur est plus facile à mettre en service, plus facile à exploiter et beaucoup plus susceptible de fournir une qualité de panneau constante tout au long de la journée de travail.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.