


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Planifier une ligne de production pour le travail du bois adaptée aux commandes de meubles très diversifiées
Une usine de meubles peut sembler très occupée tout en perdant du temps là où cela compte le plus : des panneaux en attente de l’opération suivante, des opérateurs qui cherchent le bon programme, des lots de quincaillerie séparés de leurs pièces et des meubles terminés bloqués par un seul composant manquant. Ces problèmes deviennent plus visibles lorsque la diversité des commandes est élevée. Un plan de production efficace pour une longue série de meubles de cuisine identiques peut échouer lorsque l’équipe suivante doit fabriquer des armoires, des meubles-lavabos, du mobilier de rangement pour bureaux, des portes courbes et des pièces aux dimensions uniques.
Planifier une ligne de production de menuiserie pour des commandes de meubles à forte diversité ne consiste donc pas simplement à choisir des machines. C’est un défi de routage et de contrôle. Les chefs de projet doivent décider quels processus standardiser, où la flexibilité justifie l’investissement, comment les panneaux circuleront entre les postes de travail et comment la ligne pourra absorber les changements fréquents de commandes sans créer de confusion dans l’atelier.
Le meilleur résultat n’est généralement pas la ligne la plus automatisée sur le papier. C’est celle qui correspond à la gamme de produits réelle du fabricant, aux compétences disponibles, au profil des commandes, à l’espace au sol et à la croissance prévue. L’approche de planification suivante permet de transformer un ensemble de machines à bois en un système de production de meubles pratique.
Commencez par analyser la diversité des commandes, pas la liste des machines
Avant d’aborder les scies à panneaux, les centres d’usinage CNC par nesting, les plaqueuses de chants ou les perceuses, cartographiez les commandes réellement reçues par l’usine. L’expression « meubles sur mesure » peut recouvrir des conditions de production très différentes. Une entreprise peut fabriquer principalement des caissons standard avec des couleurs de portes variables. Une autre peut usiner chaque panneau avec des dimensions, un motif de perçage, un matériau et des spécifications de chant différents.
Pour planifier un projet, classez les commandes selon les caractéristiques opérationnelles qui influent sur le routage :
- Matériaux des panneaux : MDF, panneaux de particules, contreplaqué, éléments en bois massif, panneaux stratifiés, panneaux à face acrylique ou panneaux compacts.
- Taille des lots : lots récurrents, petites séries, projets individuels ou commandes quotidiennes mixtes.
- Complexité des panneaux : pièces rectangulaires droites, éléments inclinés, rainures, portes de forme spéciale et profils de poignées intégrées.
- Exigences de placage des chants : aucun chant, un chant, deux chants, placage sur tout le périmètre, adhésif PUR, aspect sans joint de type laser ou bandes de chant épaisses.
- Perçage et quincaillerie : étagères, charnières, coulisses de tiroir, connecteurs, tourillons, ferrures excentriques et éléments d’assemblage personnalisés.
- Priorité de livraison : les commandes sont-elles regroupées par projet, matériau, type de meuble ou date d’échéance ?
Ces informations mettent en évidence le véritable goulot d’étranglement. Dans certaines usines, la capacité de découpe est suffisante, mais les programmes de perçage provoquent des retards. Dans d’autres, le placage des chants devient le facteur limitant parce que les opérateurs changent constamment la couleur et l’épaisseur des bandes, ainsi que les réglages de colle. Si l’équipe de planification commence par les spécifications des machines au lieu de partir de ces données de production, la ligne de production de menuiserie peut sembler performante, tout en restant difficile à planifier.
Choisissez un modèle de flux qui accepte la variation
Une production à forte diversité a besoin de structure, mais ne doit pas imposer le même parcours à chaque commande. Une ligne de fabrication de meubles efficace combine souvent un flux principal contrôlé pour les panneaux rectangulaires courants et des itinéraires secondaires flexibles pour les exceptions.
Par exemple, les panneaux standard de caissons peuvent passer de la découpe à l’étiquetage, au placage des chants, au perçage, au tri et à l’emballage selon une séquence relativement prévisible. Les portes de forme spéciale, les pièces en bois massif ou les panneaux nécessitant des rainures inhabituelles peuvent être dirigés vers une cellule d’usinage CNC sans perturber le flux principal. Cette approche évite que les exceptions à faible volume interrompent les travaux à volume élevé.
Un principe de routage pratique : standardiser les 70 à 80 % les plus courants
Le ratio exact varie selon l’usine, mais le principe reste valable : identifiez les familles de pièces les plus récurrentes et établissez un parcours stable autour d’elles. Les côtés, étagères, fonds, dos, portes et éléments de tiroirs standard doivent passer par le moins d’étapes de manutention inutiles possible. Les travaux plus diversifiés restants doivent disposer d’un itinéraire alternatif défini plutôt que d’être traités de manière informelle « quand il y a du temps ».
Cela ne signifie pas qu’une ligne de convoyage rigide soit toujours la meilleure solution. Pour les commandes à forte diversité, une automatisation fixe excessive peut compliquer les changements de série et réduire la liberté de réorganiser les commandes urgentes. Des tables à rouleaux, des zones tampons, des convoyeurs de retour autour d’une plaqueuse de chants, des postes de tri pilotés par code-barres et des chariots mobiles peuvent offrir une flexibilité plus utile qu’un système de transfert entièrement interconnecté.
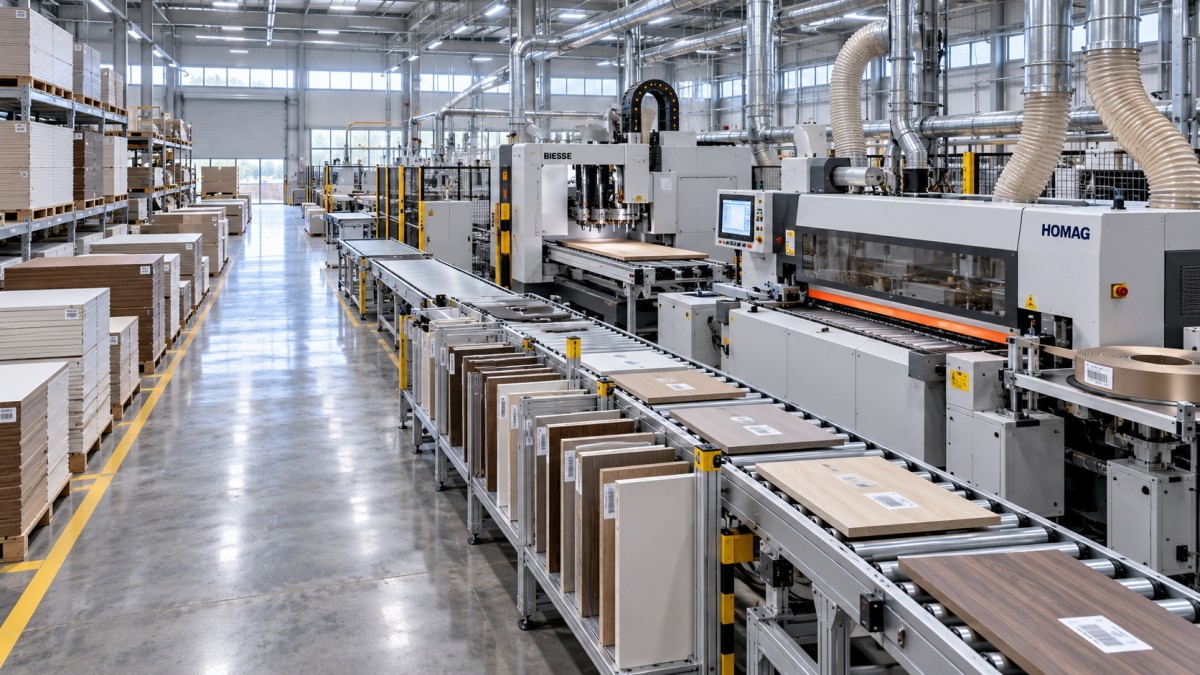
Organisez le flux d’informations avec autant de soin que le flux des matériaux
Un panneau ne circule efficacement que si les informations de production qui lui sont associées le suivent. Chaque composant doit pouvoir être tracé depuis l’étape de découpe jusqu’à la préparation finale des kits. Dans la fabrication de meubles personnalisés, les marquages manuscrits ou la mémoire visuelle deviennent rapidement peu fiables lorsque plusieurs projets sont en cours simultanément.
Au minimum, le système de production doit relier les données de conception, l’optimisation de la découpe, les programmes d’usinage, les étiquettes et le statut des ordres de travail. Une étiquette peut indiquer le numéro de pièce, le numéro de projet, l’emplacement dans le meuble, les dimensions, le code matériau, les instructions de placage des chants, le programme de perçage et la destination en aval. L’objectif n’est pas d’ajouter de la paperasse, mais de réduire le nombre de décisions que l’opérateur doit prendre à plusieurs reprises.
Pour un chef de projet, la question essentielle est la suivante :Que se passe-t-il lorsqu’un panneau quitte l’itinéraire prévu ? Une bonne réponse prévoit une méthode d’identification claire, un emplacement désigné pour les reprises et un moyen de mettre à jour le statut sans créer de doublons. Sans ces contrôles, les pertes cachées, plutôt que les arrêts évidents des machines, peuvent rendre la production personnalisée coûteuse.
Stratégie de découpe : scie à panneaux, nesting ou approche combinée ?
La découpe constitue généralement la première décision majeure dans la planification d’une ligne de production de menuiserie, car elle influe sur l’étiquetage des panneaux, le regroupement des opérations en aval, la gestion des déchets et le rythme de toute l’usine. Le meilleur choix dépend de la conception des produits et de la diversité des commandes, et non d’une préférence universelle pour une technologie particulière.
Une scie à panneaux est adaptée aux grands volumes de pièces rectangulaires, notamment lorsque les feuilles de matériau sont manipulées par lots et que la précision de coupe doit rester constante. Elle permet d’optimiser efficacement les découpes de côtés de meubles, d’étagères et de portes à géométrie prévisible. Associée à des options de chargement, d’étiquetage et de déchargement automatiques, elle peut assurer un démarrage rapide du flux principal de production.
Un centre d’usinage CNC par nesting offre un autre type de flexibilité. Il peut découper, façonner, rainurer et percer les composants en une seule configuration, ce qui est utile pour les pièces irrégulières, les caractéristiques de conception intégrées ou les changements fréquents de dimensions. Pour une usine qui fabrique de nombreuses portes spéciales, des panneaux de forme particulière et des composants de mobilier uniques, le nesting peut réduire les manipulations et simplifier le routage.
De nombreux fabricants de meubles traitant une grande diversité de commandes tirent avantage d’une stratégie combinée : une scie à panneaux pour les composants rectangulaires courants, complétée par une cellule de nesting ou d’usinage CNC pour les pièces complexes et les exceptions. La machine flexible n’est ainsi pas surchargée de travaux simples, tout en conservant un parcours rapide pour les conceptions personnalisées.
Ne négligez pas les zones tampons de découpe
Une capacité de découpe élevée peut créer du désordre si les opérations en aval ne peuvent pas absorber le volume. Les panneaux doivent être libérés en fonction de la capacité de placage des chants, de perçage et de tri, et pas seulement en fonction de la disponibilité de la scie. Une zone tampon modeste et bien gérée est utile. Un tas de panneaux incontrôlé n’est pas une zone tampon : c’est un stock dont le statut de production est incertain.
Le placage des chants est souvent le point où les plans de production à forte diversité réussissent ou échouent
Le placage des chants est souvent sous-estimé lors de la planification d’une ligne. Les panneaux de meubles peuvent nécessiter des matériaux, des couleurs et des épaisseurs de bande différents, ainsi que des systèmes de colle, des traitements d’angle et des niveaux de finition variés. Même une plaqueuse de chants automatique performante perd en productivité si les procédures de changement de série ne sont pas claires ou si l’usine libère les commandes dans un ordre qui impose des remplacements constants de bande.
Lors du choix d’une solution de placage de chants, évaluez autre chose que la vitesse d’avance maximale. Tenez compte des dimensions réelles des panneaux et des exigences de placage des chants au quotidien. Voici les points importants :
- La rapidité avec laquelle les rouleaux de bande, les systèmes de colle et les réglages de pression peuvent être changés.
- La configuration de la machine prend-elle en charge le pré-fraisage, l’affleurage des extrémités, le dégrossissage et la finition des chants, le raclage, le polissage et l’arrondissement des angles nécessaires à la finition visée ?
- Le système de retour convient-il à une utilisation par un seul opérateur pour certaines commandes ?
- Comment les panneaux étroits, petits ou de forme inhabituelle seront-ils traités en toute sécurité ?
- La correspondance entre les bandes de chant et l’identification des panneaux est-elle maintenue tout au long du processus ?
La planification de la production est tout aussi importante que les capacités des machines. Regrouper les couleurs ou les épaisseurs de chants similaires peut réduire les changements de série, mais ce regroupement ne doit pas retarder la livraison d’un projet urgent. Un système de planification pratique équilibre ces deux objectifs, souvent en définissant des créneaux de production contrôlés pour les familles de matériaux courantes tout en réservant un créneau flexible aux commandes prioritaires.
Distinguez la capacité de perçage de la complexité des perçages
La fabrication de meubles repose sur la précision des perçages. Une légère erreur dans le perçage des charnières, le positionnement des connecteurs ou les trous des coulisses de tiroir peut passer inaperçue jusqu’à l’assemblage, où sa correction devient coûteuse. Pourtant, les équipes de projet choisissent parfois le matériel de perçage uniquement en fonction du nombre de broches ou de la vitesse nominale.
Pour les productions à forte diversité, la simplicité de programmation, la sélection automatique des outils, la précision des références et la capacité à traiter différentes dimensions de panneaux sont souvent plus importantes que la vitesse maximale. Les centres de perçage et de fraisage CNC peuvent usiner des motifs de perçage variés pour la quincaillerie avec moins de réglages manuels. Les perceuses en continu peuvent être efficaces lorsque les familles de pièces sont standardisées et que les volumes de production justifient un flux stable.
Une configuration hybride peut également être judicieuse dans ce domaine. Les panneaux courants de caissons peuvent suivre un itinéraire de perçage dédié, tandis que les panneaux spéciaux sont dirigés vers une cellule CNC. La décision doit reposer sur la proportion de pièces réellement récurrentes, et non sur l’hypothèse que tous les composants d’un meuble se ressemblent.
Organisez les cellules de travail en fonction de la préparation à l’assemblage
Un meuble n’est pas terminé lorsque ses panneaux ont été usinés individuellement. Il l’est lorsque tous les composants, la quincaillerie, les étiquettes et les instructions nécessaires arrivent ensemble à l’assemblage ou à l’emballage. Le tri et la préparation des kits constituent donc l’une des étapes les plus importantes, bien que les moins valorisantes, de la ligne.
Au lieu de laisser les panneaux s’accumuler près de chaque machine, créez un point clairement défini où les composants sont regroupés par meuble ou par projet. Selon le volume de production, il peut s’agir d’un système de rayonnages manuel, d’une zone de tri guidée par code-barres, d’un tampon automatisé ou d’une combinaison de ces solutions. La conception doit permettre de repérer rapidement les pièces manquantes.
Réfléchissez au moment où la quincaillerie est ajoutée. Certains fabricants préparent les kits de quincaillerie avec les ensembles de panneaux après confirmation du perçage. D’autres gardent la quincaillerie séparée jusqu’à l’assemblage final. Les deux méthodes peuvent fonctionner, mais les responsabilités doivent être clairement définies. La situation la plus problématique est celle où un projet semble terminé dans le secteur des panneaux, mais ne peut pas avancer parce que les ferrures, charnières ou fixations adaptées n’ont pas été préparées.
Planifiez l’implantation pour réduire les croisements de circulation
Le plan d’implantation d’une ligne doit montrer plus que l’encombrement des machines. Il doit tenir compte du stockage des panneaux bruts, du chargement des feuilles, de la gestion des chutes, de l’accès des opérateurs, des dégagements nécessaires à la maintenance, des itinéraires des chariots élévateurs, de la zone de mise en attente des pièces finies, de l’aspiration des poussières, de l’alimentation électrique, de l’air comprimé et des zones de sécurité. Un passage étroit qui paraît pratique sur un dessin peut devenir un point de collision quotidien après l’installation.
Dans la mesure du possible, maintenez un flux directionnel allant des matières premières aux kits finis. Évitez les implantations où les panneaux finis croisent à plusieurs reprises le parcours des panneaux entrants ou celui de l’évacuation des déchets. Si le bâtiment impose une configuration en U, définissez clairement les points de transfert et prévoyez suffisamment d’espace pour le stockage temporaire sans bloquer les accès.
L’aspiration des poussières mérite d’être prise en compte dès le début. Les débits élevés produits par la découpe, l’usinage CNC et le ponçage ne peuvent pas être traités comme une considération secondaire. Les itinéraires des conduits, les besoins en débit d’air, la capacité de collecte et les points de raccordement des machines influent à la fois sur la conception de l’installation et sur sa stabilité de fonctionnement à long terme.
Déterminez où l’automatisation renforce la résilience et où elle ajoute de la rigidité
L’automatisation est utile lorsqu’elle supprime des manipulations répétitives, préserve la précision, améliore la traçabilité ou stabilise un goulot d’étranglement connu. Le chargement automatique des panneaux, l’étiquetage, l’alimentation, les convoyeurs de retour, la lecture de codes-barres et le tri intelligent peuvent tous renforcer une ligne de production de menuiserie, à condition d’être adaptés au rythme de production de l’usine.
Cependant, chaque connexion automatisée crée aussi des dépendances. Si un tronçon de transfert s’arrête et bloque plusieurs machines, la ligne peut devenir moins résiliente qu’une implantation en cellules bien organisée. Pour les fabricants à forte diversité, une automatisation progressive est souvent une solution plus sûre : établissez d’abord des processus fiables et un contrôle des données, puis automatisez les transferts qui consomment régulièrement de la main-d’œuvre ou génèrent des erreurs.
L’extension future doit être planifiée dès le départ. Prévoyez de l’espace pour une unité CNC supplémentaire, une deuxième plaqueuse de chants, une zone tampon plus importante ou un système de tri amélioré. Réservez une capacité suffisante pour les réseaux techniques lorsque cela est possible. Ces décisions coûtent peu sur un plan d’implantation et beaucoup plus une fois l’usine en exploitation.
Liste de contrôle de réception pour les chefs de projet
Avant de réceptionner la ligne achevée, testez-la avec des commandes mixtes réalistes, et pas seulement avec des panneaux de démonstration standard. Incluez différents matériaux de panneaux, des petits composants, des panneaux latéraux de dimensions maximales, des bandes de chant variées, des changements urgents et une pièce nécessitant une reprise. Observez non seulement les performances des machines, mais aussi la communication entre les postes.
- Les opérateurs peuvent-ils identifier chaque panneau et son opération suivante sans se fier à leur mémoire ?
- Les procédures de changement de série sont-elles documentées et réalistes au regard des horaires d’équipe prévus ?
- Une commande prioritaire peut-elle entrer dans la ligne sans perdre sa traçabilité ?
- Existe-t-il une procédure définie pour les pièces endommagées, incorrectes ou manquantes ?
- Les programmes des machines, les étiquettes et les informations sur la quincaillerie correspondent-ils aux données de conception approuvées ?
- L’accès pour la maintenance, l’aspiration des poussières, les dispositifs de sécurité et la planification des pièces de rechange ont-ils déjà été pris en compte ?
Ces essais montrent si la solution est véritablement adaptée à la fabrication de meubles à forte diversité ou si elle ne fonctionne bien que dans des conditions idéales.
Transformer les équipements en une activité de fabrication de meubles opérationnelle
Une ligne de production de menuiserie performante pour les meubles personnalisés repose sur des choix rigoureux : maintenir le flux des opérations fréquentes, prévoir un itinéraire contrôlé pour les exceptions, préserver l’identification des pièces et éviter d’ajouter une automatisation que le système de planification ne peut pas prendre en charge. Le résultat n’est pas nécessairement une ligne parfaitement droite. Il peut s’agir d’un réseau soigneusement coordonné de postes de découpe, de placage de chants, d’usinage CNC, de perçage, de tri et de préparation à l’assemblage.
Pour les fabricants qui prévoient de créer un nouveau site ou de moderniser un atelier existant, les partenaires en équipements doivent être associés suffisamment tôt pour discuter des flux de matériaux, des priorités de processus, des réseaux techniques, des effectifs et des plans d’expansion, et pas seulement des modèles de machines. Qingdao Zhongding Machinery Co., Ltd. met à profit plus de 20 ans d’expérience dans les machines à bois pour accompagner ces échanges, en aidant ses clients à choisir leurs machines, à planifier leurs lignes de production et en leur fournissant des conseils techniques, des pièces de rechange et un service après-vente. L’objectif est concret : aider les fabricants de meubles à créer un système de production capable de gérer les variations de commandes avec un meilleur contrôle, moins de manutention évitable et une qualité constante des produits finis.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.