


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machines pour la fabrication de meubles : centre d’usinage CNC nesting ou scie à panneaux pour la découpe de panneaux ?
Machines pour la fabrication de meubles : centre d’usinage CNC nesting ou scie à panneaux pour le débit des panneaux ?
Choisir entre un centre d’usinage CNC nesting et une scie à panneaux ne se résume pas à comparer les vitesses de coupe. Pour évaluer les machines à bois destinées à la fabrication de meubles, la décision dépend de la taille des lots, des caractéristiques des panneaux, des exigences d’usinage et des opérations en aval. Un centre d’usinage nesting peut combiner le débit, le perçage en face et le fraisage en une seule mise en place, tandis qu’une scie à panneaux présente souvent des avantages pour le débit répétitif de panneaux en lignes droites.
La comparaison utile n’est pas « Quelle machine coupe le plus vite ? », mais « Quel processus de production permet de livrer les pièces correctement usinées et identifiables à l’opération suivante, au coût pratique le plus bas ? » Une machine de coupe rapide peut malgré tout obliger les opérateurs à trier les panneaux, à attendre la capacité de perçage ou à manipuler les pièces deux fois.
Commencez par la diversité des pièces, pas par les caractéristiques de la machine
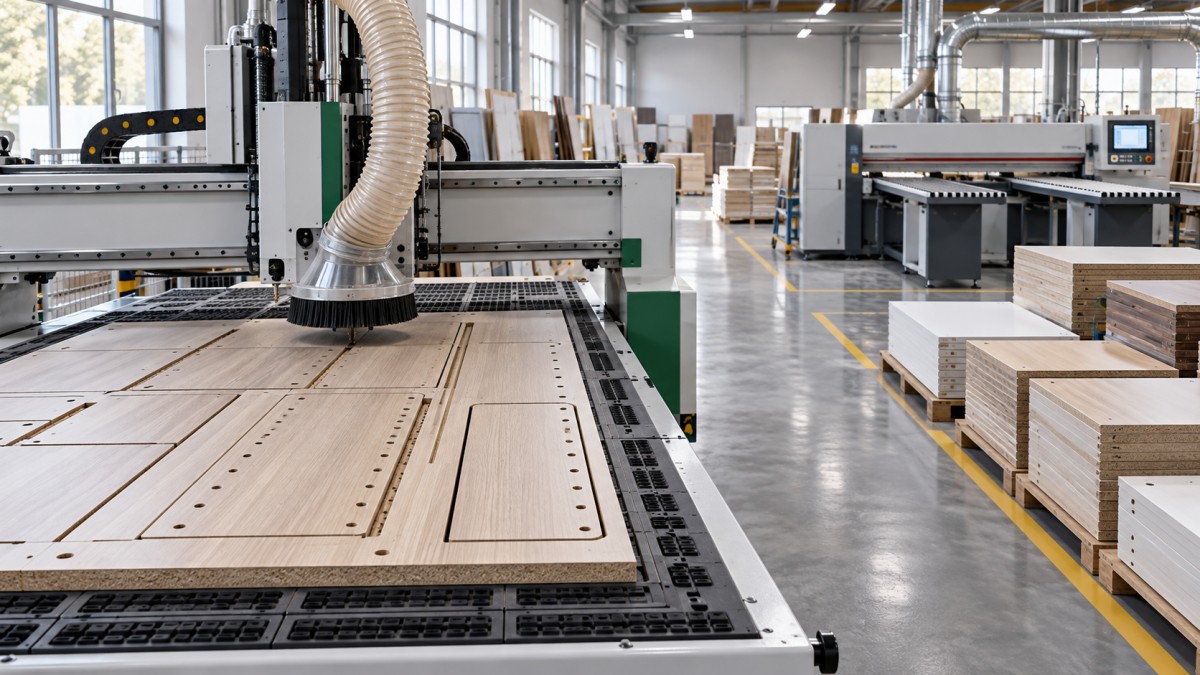
Un centre d’usinage CNC nesting maintient une plaque sur une table à vide et suit des parcours d’outils programmés pour séparer les composants. Selon son outillage et sa configuration de perçage, il peut également usiner des rainures, des poches, des trous sur face et des profils façonnés avant que les pièces ne quittent la table. Il convient ainsi aux commandes de meubles variées, avec des dimensions fréquemment modifiées.
Une scie à panneaux serre et positionne les panneaux pour effectuer des coupes droites. Les machines adaptées peuvent débiter des piles, si les caractéristiques des panneaux, la hauteur de pile, le serrage et les exigences de qualité de coupe le permettent. Elles sont particulièrement efficaces pour produire des ébauches rectangulaires, notamment lorsque plusieurs commandes utilisent les mêmes matériaux, épaisseurs et dimensions.
Considérez deux modes de production. Un atelier fabrique des meubles sur mesure, avec des dimensions d’étagères variables, des découpes pour les équipements et des positions de quincaillerie qui changent. Un autre produit régulièrement des composants de caissons standardisés. Le premier mode favorise généralement la flexibilité du nesting ; le second mérite une évaluation sérieuse de la scie à panneaux. Ce sont des points de départ, pas des conclusions automatiques : la capacité de perçage et la planification des commandes peuvent modifier le résultat.
Comparez les processus complets dans l’atelier
La différence entre les processus apparaît plus clairement en suivant le même panneau latéral de meuble, du stockage des panneaux jusqu’à l’assemblage. Un centre d’usinage nesting peut découper son contour, percer les trous pour taquets d’étagère et usiner une rainure pour le panneau arrière en une seule mise en place. Une scie à panneaux produit l’ébauche rectangulaire ; le perçage et le rainurage sont ensuite réalisés sur d’autres équipements.
Cela ne signifie pas que le nesting élimine toutes les opérations d’usinage ultérieures. Les trous horizontaux pour tourillons, le perçage des chants, les usinages sur la face inférieure et certaines préparations pour la quincaillerie peuvent encore nécessiter une autre machine ou une seconde mise en place. Vérifiez quelles faces et quels chants la configuration proposée peut réellement atteindre.
Évaluez le processus dans l’ordre requis par le produit. Certains perçages sont effectués après le placage des chants ; d’autres usinages interviennent plus tôt. Les étiquettes doivent rester lisibles sans gêner les surfaces finies. Si une scie à panneaux alimente efficacement un centre de perçage CNC existant, l’ajout d’un centre nesting peut apporter moins d’avantages que prévu. Si le perçage et le tri sont déjà saturés, l’usinage intégré prend davantage de valeur.
Vérifiez également comment les pièces sont regroupées et mises à disposition. Découper ensemble toutes les pièces d’un meuble facilite l’assemblage par kit, mais peut réduire les possibilités de regrouper les panneaux identiques. Le regroupement par matériau peut améliorer l’efficacité de coupe tout en augmentant le tri et les en-cours. La machine choisie doit permettre d’appliquer la politique de planification que l’usine est en mesure de maintenir en pratique.
Débit : mesurez les pièces conformes, pas la vitesse annoncée
La vitesse d’avance maximale constitue une base de comparaison peu fiable entre ces technologies. Le temps de cycle d’un centre d’usinage inclut le perçage, les changements d’outils, l’accélération, le positionnement, la coupe, le chargement, le déchargement et l’entretien de la table martyr. Un travail comprenant de nombreuses petites pièces et des trous peut se comporter très différemment d’une plaque composée de grands panneaux rectangulaires.
La production d’une scie à panneaux dépend du plan de coupe, de l’adéquation des piles, du repositionnement des panneaux, de la manutention des bandes et des moyens de déchargement. L’empilage peut multiplier la production par cycle de coupe, mais les matériaux mélangés, les petits lots ou les exigences liées à l’état de surface peuvent limiter cet avantage.
Demandez aux fournisseurs de traiter les mêmes fichiers de production représentatifs, plutôt que des travaux de démonstration optimisés séparément. Incluez les travaux courants, un plan de coupe complexe comportant de petites pièces et une commande répétitive à grand volume. Relevez les éléments suivants :
- Temps écoulé entre le chargement, le déchargement et l’identification des pièces.
- Nombre de pièces conformes produites, y compris celles nécessitant un usinage secondaire.
- Intervention des opérateurs, temps de tri et interruptions.
- Rebuts, reprises et cause de chaque défaut.
Une démonstration de machine doit révéler le goulot d’étranglement, pas le dissimuler. Si le déchargement ne peut pas suivre le rythme de la coupe, la capacité d’usinage annoncée ne se traduira pas par une production soutenue en usine.
Le rendement matière dépend de plans exploitables et d’un maintien fiable
Les logiciels de nesting peuvent disposer des composants de formes variées sur une plaque, offrant des possibilités que les plans de coupe en lignes droites ne permettent pas. Pour les pièces rectangulaires de meubles, toutefois, un plan de coupe bien optimisé pour une scie à panneaux peut également assurer un taux d’utilisation élevé. Aucune des deux technologies ne garantit un meilleur rendement pour tous les types de commandes.
Comparez les plans en appliquant des contraintes identiques : sens du fil, concordance des motifs décoratifs, détourage des chants, exclusion des défauts, rotation des pièces et surépaisseur d’usinage. Le diamètre de l’outil de fraisage et le trait de scie influent sur l’espacement, mais la géométrie du plan compte souvent davantage qu’une seule mesure de largeur de coupe.
Pour le nesting, le plan le plus serré n’est pas forcément le plus fiable. Les petites pièces peuvent bouger au fur et à mesure que la plaque est divisée et que l’efficacité du maintien par le vide diminue. L’état de la table martyr, les fuites, la planéité des panneaux, le zonage du vide, l’ordre de coupe et les efforts d’usinage influent tous sur la stabilité. Dans certaines applications, laisser une fine couche de matière pour une passe finale peut être utile, mais cela ajoute des considérations de processus et doit être testé sur le matériau réel.
Les chutes méritent la même attention. Une chute réutilisable n’a de valeur que si ses dimensions, son matériau et son emplacement de stockage sont enregistrés et si le logiciel peut l’affecter à des travaux ultérieurs. Sinon, un rapport de rendement flatteur peut simplement aboutir à un stock croissant de chutes non répertoriées.
La qualité de coupe doit convenir au placage des chants et à l’assemblage
Les deux systèmes peuvent produire des composants de qualité meuble lorsqu’ils sont correctement configurés et entretenus. Leurs modes de défaillance diffèrent. Les performances d’une scie à panneaux dépendent du choix des lames, de l’alignement de la lame inciseur, le cas échéant, de l’état des lames, du support des panneaux et du serrage. La qualité d’un centre d’usinage dépend de la géométrie et de l’affûtage de l’outil, du faux-rond, de la stratégie d’avance, de l’aspiration et de la bonne tenue de la pièce.
Testez les matériaux réellement achetés, notamment les panneaux revêtus de mélamine, le MDF, le contreplaqué ou les stratifiés concernés. Examinez les deux faces pour détecter les éclats, puis contrôlez l’équerrage, les dimensions et l’état des chants. Une coupe d’apparence nette ne suffit pas si les dimensions des pièces varient ou si un détourage supplémentaire est nécessaire.
Faites passer les pièces d’essai dans la plaqueuse de chants prévue. Le pré-fraisage peut corriger certains défauts de chant, mais il enlève également de la matière et doit être pris en compte dans les dimensions finies. Vérifiez la position des rainures et la distance entre les trous et les chants sur le composant fini, et pas uniquement sur l’ébauche fraîchement découpée. Vous éviterez ainsi qu’un processus de coupe apparemment précis ne provoque par la suite des problèmes d’assemblage.
Les économies de main-d’œuvre dépendent des logiciels et de la manutention
Une cellule de nesting peut réduire les transferts entre machines, mais le déchargement manuel, la séparation des pièces, l’étiquetage et le nettoyage de la table martyr prennent toujours du temps. Un processus avec scie à panneaux peut nécessiter davantage de manutention entre les opérations, même si le stockage automatisé, le levage, l’étiquetage et les flux de matériaux peuvent modifier considérablement l’équilibre de la main-d’œuvre.
Comptez le personnel sur l’ensemble du processus. Ne comparez pas une cellule de nesting automatisée à une installation de scie à panneaux avec manutention manuelle en attribuant chaque différence à la technologie de coupe. Tenez compte du travail de programmation nécessaire à la préparation des commandes et de la formation requise pour remédier aux erreurs.
La compatibilité logicielle doit faire l’objet d’un test pratique. Vérifiez comment les données de conception des meubles sont converties en instructions d’usinage, si les postprocesseurs prennent en charge les équipements sélectionnés et comment les révisions sont contrôlées. Un flux de travail avec code-barres n’est utile que si l’étiquette, l’enregistrement de la pièce et le programme de perçage en aval restent synchronisés. La découpe d’une pièce endommagée doit être simple, sans risque d’utiliser accidentellement une ancienne version.
Établissez la comparaison des coûts en fonction du processus installé
Le prix d’achat n’est qu’un élément de l’évaluation. Incluez l’aspiration, l’installation électrique, l’air comprimé le cas échéant, l’équipement de vide, les aides au chargement, les logiciels, la formation, le transport, la mise en service et l’espace nécessaire à la manutention sécurisée des matériaux. Vérifiez les exigences locales en matière d’électricité, de sécurité et de dépoussiérage avant de finaliser l’installation.
Les coûts d’exploitation doivent inclure les fraises ou les lames, l’affûtage, les tables martyrs, les pièces de maintenance, l’énergie, la main-d’œuvre directe et les reprises prévues. Pour un processus avec scie à panneaux, incluez les machines secondaires nécessaires à la production de composants finis équivalents. Pour le nesting, incluez les opérations restantes de perçage des chants ou d’usinage de la seconde face. Comparer des périmètres de production différents peut faire paraître l’une ou l’autre option artificiellement peu coûteuse.
Utilisez le coût par composant conforme ou par kit de meuble terminé comme indicateur commun. Basez le calcul sur une utilisation réaliste, et non sur une production nominale continue. Établissez un second scénario avec des lots plus petits ou une demande réduite : un système dépendant de piles complètes et de travaux répétitifs ininterrompus peut être moins économique lorsque la composition des commandes change.
L’accès pour la maintenance et la réactivité de l’assistance comptent également. Demandez quels composants sont disponibles localement, quels moyens de diagnostic sont fournis et quelles pièces de rechange doivent être stockées sur site. Un prix d’achat plus bas protège peu contre un arrêt prolongé causé par l’indisponibilité d’un composant.
Prenez votre décision à l’aide d’un plan de réception en production
Privilégiez un centre d’usinage CNC nesting lorsque les changements fréquents de conception, les pièces de forme complexe et l’usinage intégré des faces dominent la charge de travail. Privilégiez une scie à panneaux lorsque le débit répétitif de pièces rectangulaires peut tirer parti de piles adaptées et que le processus de perçage en aval dispose d’une capacité suffisante. Si les deux types de travaux représentent une part importante de la production, une configuration hybride peut être pertinente, mais uniquement si le volume justifie l’investissement supplémentaire et la complexité de planification.
Qingdao Zhongding Machinery Co., Ltd. fabrique et exporte des machines à bois et s’appuie sur plus de 20 ans d’expérience dans le secteur. Son engagement en faveur de solutions complètes pour le travail du bois, de l’assistance technique, des pièces de rechange et du service après-vente est pertinent pour cette décision : le choix des équipements doit tenir compte de l’installation, de l’assistance et de la maintenance du processus de production, et pas seulement de la machine fournie.
Avant d’approuver des machines à bois destinées à la fabrication de meubles, établissez avec le fournisseur un plan de réception commun. Précisez les dessins représentatifs, les matériaux, les tolérances dimensionnelles, les critères de qualité des chants, les hypothèses relatives au personnel et les opérations incluses dans l’essai chronométré. Confirmez par écrit les interfaces logicielles, les utilités, le périmètre de la formation, les modalités d’approvisionnement en pièces de rechange et les responsabilités liées à la mise en service. Choisissez le processus qui satisfait à ces tests dans vos conditions de production, et non celui qui présente la démonstration de coupe isolée la plus impressionnante.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.