


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Qu’est-ce qui détermine la qualité des chants dans les machines de traitement des panneaux stratifiés ?
La qualité des chants commence avant la plaqueuse de chants
La qualité des chants dans l’usinage des panneaux stratifiés est déterminée par l’interaction entre la structure du matériau, la rigidité de la machine, l’état de l’outillage, les paramètres de coupe et le contrôle de la poussière. Un chant d’apparence nette ne résulte pas simplement de l’utilisation d’une fraise affûtée ou d’une plaqueuse de chants haut de gamme. Il dépend du bon maintien du panneau, de la stabilité des efforts de coupe et de l’évacuation des copeaux avant qu’ils ne soient comprimés à nouveau dans la surface.
Pour les responsables qualité et sécurité, cela est important car un chant défectueux est rarement un simple défaut esthétique. Les éclats peuvent exposer le matériau du cœur à l’humidité. Les arrachements autour des trous peuvent affaiblir la résistance de fixation de la quincaillerie. Un placage de chant non arasé ou mal collé peut créer des points de contact tranchants, réduire la durabilité et entraîner des retouches à un stade tardif de la production. Dans la fabrication de meubles à grand volume, ces défauts rendent également plus difficile la distinction entre un problème isolé lié à un opérateur et un état de machine devenant dangereux ou peu fiable.
La question pratique n’est donc pas de savoir si les machines de transformation des panneaux stratifiés peuvent couper ou plaquer un panneau. Il s’agit de savoir si l’ensemble machine-processus peut produire un chant constant sur différents lots de panneaux, vitesses de production et stades de durée de vie de l’outil.
La surface et le cœur du panneau définissent la limite de départ
Les panneaux stratifiés ne se comportent pas comme le bois massif. La surface décorative peut être constituée de papier mélaminé, de HPL, de placage, de film PVC, de film peint ou d’un autre revêtement collé sur un cœur en panneau de particules, MDF, contreplaqué ou matériau composite. Chaque couche réagit différemment à la pression de coupe. Une surface dure et fragile peut s’écailler au point de sortie d’une scie ou d’une défonceuse. Un cœur en panneau de particules de faible densité peut s’effriter sous un stratifié apparemment intact. Un panneau présentant des vides internes ou une densité inégale peut produire un chant net dans une zone et un chant inacceptable quelques centaines de millimètres plus loin.
C’est pourquoi les défauts de chant doivent être évalués comme un problème matériau-processus plutôt que d’être immédiatement attribués à la machine. Si des éclats apparaissent de façon constante sur une seule surface, les causes probables diffèrent de celles d’un défaut apparaissant sur les deux faces. Des dommages sur le stratifié supérieur peuvent indiquer un problème de soutien côté supérieur, d’action de pré-découpage, de géométrie de scie ou de contrôle insuffisant de la pression. Des dommages sur la face inférieure peuvent indiquer un mauvais support du panneau, une projection incorrecte de la lame ou une incompatibilité entre le sens d’avance et la rotation de l’outil.
La variation des matériaux affecte également les réglages qui restent stables au cours d’une équipe. Un processus réglé pour un panneau MDF dense peut produire une chaleur excessive, du peluchage ou des arrachements lors du passage à un panneau de particules de densité plus faible. À l’inverse, des réglages choisis pour éviter d’écraser un cœur fragile peuvent laisser un panneau stratifié plus dur insuffisamment soutenu pendant l’usinage.
Le contrôle à réception n’a pas besoin de devenir un laboratoire complet d’analyse des matériaux pour être utile. Il doit établir si l’épaisseur, la planéité, l’état de surface, l’apparence de la densité du cœur et l’adhérence du stratifié du panneau sont suffisamment constants pour le processus établi. Lorsqu’un nouveau fournisseur, un nouveau décor ou une nouvelle construction de panneau est introduit, un court essai contrôlé est plus instructif que de supposer que des panneaux ayant la même épaisseur nominale se comporteront de manière identique.
La stabilité de coupe est plus importante que la vitesse maximale de la machine
Pour la coupe à la scie, le fraisage CNC, le perçage et l’arasage, la machine doit maintenir l’outil et le panneau dans une relation stable. Le faux-rond de la broche, des roulements usés, un mauvais serrage, des rouleaux presseurs endommagés et le jeu dans les guides peuvent chacun créer un schéma de défaut répétitif. L’opérateur peut réagir en réduisant la vitesse d’avance, mais cette réduction ne fait que masquer le problème sous-jacent dans certains cas. Elle ne corrige pas une broche qui ne tourne plus concentriquement ni un système de pression qui permet au panneau de vibrer.
L’état de l’outillage est tout aussi important, mais « affûté » ne constitue pas une norme d’inspection suffisante. La géométrie de l’outil doit convenir au matériau et au processus. Le nombre de dents, l’angle d’attaque, le trait de scie, le revêtement, le diamètre de la fraise et le profil de la plaquette influencent la formation des copeaux et la génération de chaleur. Une lame destinée au bois massif peut enlever le matériau de manière suffisamment agressive pour endommager un stratifié fragile. Une fraise présentant une géométrie inadaptée peut créer un chant poli mais affecté par la chaleur, susceptible de nuire ultérieurement au mouillage de l’adhésif ou à l’adhérence du placage de chant.
L’usure des outils doit être gérée selon la qualité de sortie et la charge du processus, et pas seulement selon le temps de fonctionnement écoulé. Un outil peut sembler intact tout en produisant davantage d’effort, de chaleur, de poussière et de dommages sur les chants des panneaux. Les signes d’alerte incluent une hausse du taux de petits éclats, un cœur exposé plus rugueux, une charge moteur accrue, des besoins plus fréquents d’ajustement des paramètres ou un brunissage visible près des lignes de coupe. Ces changements doivent déclencher une inspection avant que les défauts n’atteignent l’assemblage ou l’emballage.
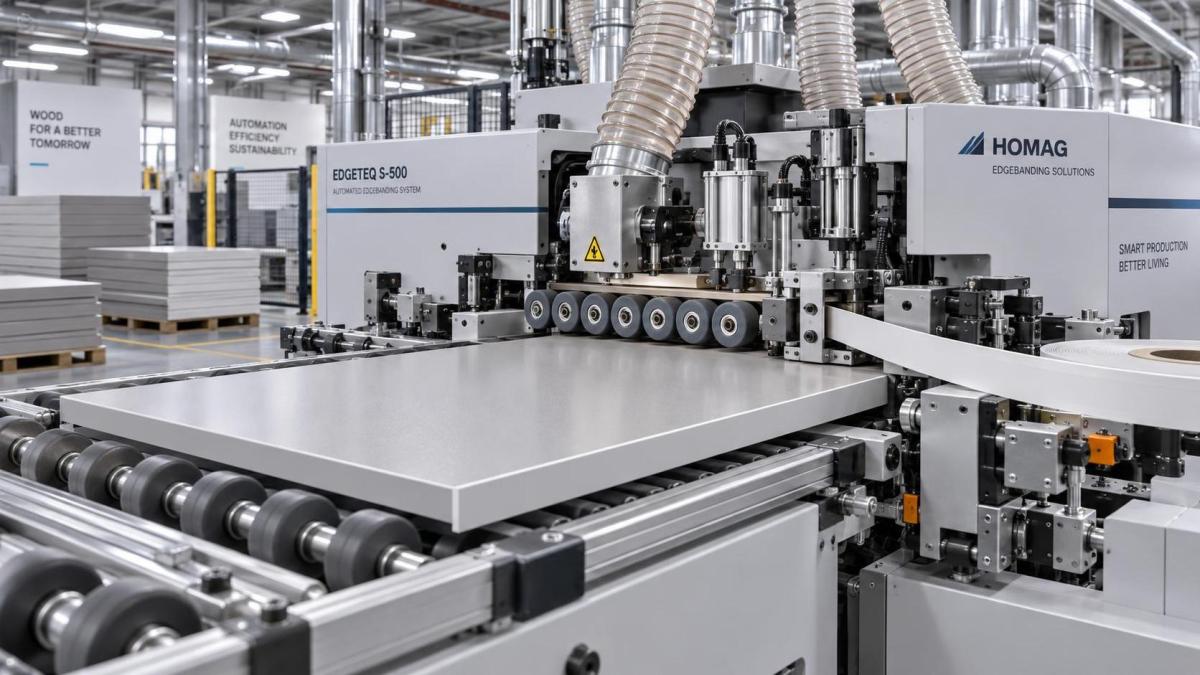
Dans les machines de transformation des panneaux stratifiés, le maintien du panneau est souvent sous-estimé. Un bâti de machine rigide ne peut pas compenser un panneau qui se soulève, se vrille ou se déplace pendant l’usinage. Les dispositifs de maintien, poutres de pression, zones de vide, convoyeurs à bande, guides latéraux et butées de référence doivent correspondre à la taille du panneau et à l’opération. Les petites pièces sont particulièrement vulnérables car la surface de contact disponible est limitée. Une pièce qui ne se déplace que légèrement pendant l’arasage peut produire des rayons incohérents, un dépassement de bande irrégulier ou un angle vif qui ne sera pas complètement éliminé à la station de finition.
La vitesse d’avance, la vitesse de l’outil et le sens doivent fonctionner ensemble
La qualité des chants est fortement influencée par la charge par dent : la quantité de matière enlevée par chaque arête de coupe à chaque passage. Bien que les équipes de production ajustent souvent d’abord la vitesse d’avance, celle-ci ne peut pas être considérée séparément de la vitesse de broche, du nombre de dents, du diamètre de la fraise et du type de matériau. Une charge par dent excessive peut arracher des fragments du stratifié ou écraser le cœur. Une charge par dent trop faible peut provoquer un frottement au lieu d’une coupe contrôlée, augmenter la température et laisser un chant vitrifié ou décoloré.
Le réglage correct est donc une plage de fonctionnement stable, et non une valeur universelle unique. Dans cette plage, la coupe est nette, la charge de la machine est prévisible et l’outil ne surchauffe pas. En dehors de celle-ci, les défauts peuvent évoluer rapidement. Une augmentation de l’avance qui paraît inoffensive sur un panneau mélaminé uni peut provoquer des arrachements de chant lors de l’usinage d’une surface texturée ou d’un stratifié plus fin.
Le sens de coupe est également important. La coupe en avalant et la coupe conventionnelle peuvent laisser des chants visiblement différents, en particulier lors du fraisage de surfaces stratifiées. Un sens peut réduire les arrachements de surface mais augmenter la tendance de la pièce à se déplacer si le serrage est insuffisant. La stratégie choisie doit prendre en compte à la fois la qualité de finition et le contrôle sûr de la pièce. Modifier le sens de rotation ou la séquence du processus sans vérifier les conditions de maintien peut créer un problème de sécurité aussi bien qu’un problème de qualité.
Pour les scies à panneaux, le pré-découpage est souvent le facteur déterminant pour obtenir une surface inférieure de stratifié sans éclats. La lame de pré-découpage doit être alignée avec la lame principale et réglée à la largeur et à la hauteur appropriées pour le trait de scie réel. Si la trajectoire de pré-découpage est plus étroite que la coupe principale, la lame principale peut toujours déchirer la surface. Si elle est trop large, une rainure visible peut subsister en dehors de la ligne de coupe prévue. L’alignement doit être vérifié après les changements de lame, les travaux de maintenance ou tout défaut récurrent concentré sur une face du panneau.
La qualité du placage de chant dépend du chant usiné qu’il reçoit
Le placage de chant est parfois traité comme une opération de finition distincte, alors que son résultat est directement lié à la qualité de coupe en amont. L’adhésif ne peut pas compenser de manière fiable un support écrasé, poussiéreux, surchauffé ou irrégulier. Un chant rugueux de panneau de particules peut absorber l’adhésif de façon inégale. Un chant MDF bruni peut réduire le mouillage. Les fibres détachées et les copeaux peuvent créer des canaux qui apparaissent ultérieurement sous forme de jeux, de zones fragiles ou de lignes d’adhésif visibles.
L’unité de placage de chant doit également maintenir un guidage stable du panneau. L’application de colle, la pose de bande, la force des rouleaux presseurs, l’arasage, le raclage et le polissage sont des opérations séquentielles. Une légère erreur de positionnement à l’entrée peut rester visible jusqu’au panneau final. Si le panneau n’est pas référencé de façon constante, un chant peut recevoir un dépassement de bande irrégulier, entraînant un arasage excessif d’un côté et un nettoyage insuffisant de l’autre.
Les équipes qualité doivent inspecter le chant fini comme un système plutôt que de limiter les contrôles à la seule tenue de la bande. Les observations pertinentes comprennent :
- éclats ou fractures de surface à côté du chant plaqué ;
- lignes de colle ouvertes, zones sèches ou débordement d’adhésif ;
- jeux aux extrémités avant et arrière ;
- placage de chant en saillie, en retrait ou arasé de manière inégale ;
- angles vifs, marques de couteau ou matériau du cœur exposé ;
- variations entre le premier, le milieu et le dernier panneau d’une série de production.
Un défaut localisé à une extrémité peut être associé à la pression d’entrée, à l’arasage des extrémités ou à la manipulation de la pièce. Un défaut continu sur toute la longueur du chant est plus susceptible d’impliquer la condition de coupe, l’application de colle, les rouleaux presseurs ou l’état du panneau. Cette distinction aide à éviter de larges ajustements de la machine lorsque la cause est limitée à un seul poste.
L’aspiration des poussières a un effet direct sur la qualité et la sécurité
L’aspiration des poussières est souvent évaluée principalement comme une exigence environnementale et de propreté. Dans l’usinage des panneaux stratifiés, elle constitue également une fonction de contrôle du processus. Les poussières fines laissées dans un trait de scie ou sur un chant fraisé peuvent être compactées dans la surface, gêner le contact avec l’adhésif, masquer un défaut en cours d’apparition et augmenter la chaleur autour de la fraise. Les copeaux plus gros peuvent être entraînés contre un stratifié fini et laisser des rayures qui ne deviennent évidentes que sous un éclairage d’inspection.
Une aspiration insuffisante peut également rendre le diagnostic peu fiable. Un chant rugueux recouvert de poussière peut sembler acceptable à la machine, tandis que le véritable arrachement ne devient visible qu’après essuyage ou lors de l’assemblage en aval. Les procédures d’inspection doivent donc définir comment un chant est nettoyé avant l’acceptation visuelle. Contrôler les panneaux alors que la poussière est encore présente favorise des jugements incohérents entre les équipes.
Du point de vue de la sécurité, les performances d’aspiration ne doivent pas être déduites uniquement du fait que les conduits semblent raccordés. Des obstructions, des tuyaux usés, des capots mal positionnés, des joints endommagés et des systèmes de collecte surchargés peuvent réduire la captation dans la zone de coupe tout en laissant la machine apparemment opérationnelle. Il peut en résulter une exposition accrue aux poussières en suspension, une accumulation autour des composants mobiles et une visibilité réduite pour les opérateurs. Lorsque la qualité des chants et les conditions de poussière se dégradent simultanément, les traiter comme des problèmes de maintenance distincts peut retarder la correction réelle.
Comment transformer les défauts de chant en signaux utiles du processus
Les normes visuelles fonctionnent mieux lorsqu’elles décrivent clairement l’emplacement et la gravité des défauts. « Mauvais chant » est trop vague pour permettre une action corrective. Un enregistrement d’inspection pratique distingue les éclats de surface supérieure, les éclats de surface inférieure, les arrachements du cœur, les chants pelucheux, les brûlures, les jeux de placage, les arêtes vives et les écarts dimensionnels. Il doit également identifier la machine, l’opération, l’ensemble d’outils, le type de panneau, l’orientation du panneau et le moment dans la série de production.
L’objectif de ce type d’enregistrement n’est pas d’attribuer la responsabilité à un opérateur ou à un service. Il est d’identifier si un défaut se répète selon l’orientation du panneau, la position de l’outil, le lot de matériau, l’intervalle de temps ou le poste de machine. La répétition constitue une preuve précieuse. Un défaut survenant à intervalles réguliers peut indiquer un dommage à l’outil ou un problème de composant rotatif. Un défaut qui commence après un changement d’outil peut indiquer un problème de réglage, d’alignement ou de spécification d’outil. Un défaut limité à un lot de panneaux doit entraîner une séparation du matériau et une révision de la fenêtre de traitement avant d’ajuster largement la machine.
Une réponse contrôlée vaut mieux que des ajustements répétés
Lorsque la qualité des chants diminue, les équipes de production modifient souvent plusieurs réglages à la fois : réduire la vitesse d’avance, augmenter la vitesse de broche, accroître la pression, modifier la température de l’adhésif et remplacer un outil. Cela peut rétablir temporairement l’apparence, mais supprime la capacité à identifier la cause. Cela peut aussi introduire de nouveaux risques, tels qu’une chaleur excessive, des dommages aux panneaux dus à une surpression ou une réduction du débit sans gain de qualité mesurable.
Une réponse plus fiable commence par la définition du défaut et l’isolement de l’opération affectée. Confirmez le type et l’orientation du panneau, inspectez l’outil et le système de maintien, vérifiez l’aspiration des poussières au point de coupe et comparez le résultat à un échantillon contrôlé. Modifiez une seule variable pertinente à la fois lorsque les conditions de production le permettent. Le réglage final doit être documenté avec la construction du panneau et la configuration d’outillage pour lesquelles il a été validé.
Des chants nets sont produits par un processus maîtrisé, et non par une seule spécification de machine. Une broche rigide, un outil adapté, une avance stable, un maintien efficace, un système de pré-découpage aligné, une surface de coupe propre et un système d’aspiration fonctionnel se renforcent mutuellement. Pour les responsables qualité et sécurité, le point de contrôle le plus efficace est un processus qui rend la dégradation visible tôt, avant que des dommages mineurs sur les chants ne deviennent un défaut produit récurrent ou un problème opérationnel plus vaste.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.