


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir le maintien par aspiration de petites pièces sur une machine CNC à changeur d’outils automatique pour MDF
Choisissez le maintien par le vide pour les petites pièces en MDF en évaluant le plus petit composant au moment de sa découpe finale. Une plaque entière peut rester fermement plaquée tandis qu’une pièce presque terminée glisse, pivote ou se soulève. Pour une fraiseuse CNC à changeur automatique d’outils (ATC) destinée au MDF, le choix doit donc commencer par la surface de maintien effective, les fuites à travers le matériau et le martyr, ainsi que les forces générées par la trajectoire d’outil réelle. La seule puissance du moteur de la pompe ne permet pas de déterminer si le composant fini restera bien maintenu.
Une table à vide zonée pour plaques entières convient à la production en imbrication lorsque suffisamment de matière reste liée pendant la découpe. À mesure que les composants deviennent plus petits, plus étroits ou davantage usinés, des montages dédiés avec joint, des attaches ou une passe de finition laissant une fine peau résiduelle deviennent plus pertinents. Le dispositif choisi doit maintenir la pièce dans les conditions de coupe les plus défavorables, y compris au moment où son contour est entièrement ouvert.
Commencez par la surface qui reste soumise au vide
Le principe de base est simple : la différence de pression multipliée par la surface effective produit la force théorique qui plaque la pièce contre son support. Cette force agit perpendiculairement à la table. La résistance aux forces de coupe latérales dépend également du frottement à la surface de contact, tandis que la résistance à la rotation dépend de la forme et de la répartition de la surface soutenue.
La surface effective mérite une attention particulière. Sur un montage avec joint, il s’agit de la surface mise sous vide à l’intérieur du joint, à l’exclusion des zones qui ne sont pas raccordées au vide. Avec un martyr poreux, la pression sous la pièce est moins uniforme et varie lorsque l’air pénètre par le panneau, les surfaces exposées et les traits de coupe nouvellement ouverts. Les dimensions extérieures du composant ne constituent donc pas une approximation fiable de la surface de maintien effective.
Une longue bande étroite pose un problème différent de celui d’une pièce compacte ayant une empreinte similaire. Une force de coupe appliquée près de l’extrémité de la bande crée un effet de levier qui favorise la rotation. Une poche peu profonde peut également réduire suffisamment la rigidité pour qu’un bord fléchisse vers le haut, laissant entrer davantage d’air et affaiblissant encore le maintien.
Établissez l’évaluation initiale à partir du contour fini le plus petit, de l’épaisseur restante, des trous traversants, de l’emplacement des poches et de l’ordre de coupe. Tenez compte du type de MDF et de l’état de sa surface. Le MDF brut, les panneaux revêtus et les différentes densités de panneaux présentent des comportements différents en matière de fuite et de contact ; un essai sur un panneau étanche ne permet pas d’établir les performances sur un matériau non revêtu.
Évaluez les performances de la pompe dans les conditions de fonctionnement
Les systèmes de vide doivent créer une différence de pression tout en évacuant continuellement l’air entrant. Le vide maximal décrit une condition proche du faible débit, à l’extrémité de la courbe de performance d’une pompe. Le débit d’air libre décrit la situation opposée. Pris isolément, aucun de ces deux paramètres ne représente les performances sous une imbrication de MDF qui fuit.
La comparaison utile porte sur le débit d’air disponible au vide de service requis, en tenant compte des pertes dans les filtres, les conduites, les vannes et la table. Une pompe qui atteint un vide élevé lorsque l’entrée est fermée peut tout de même perdre de la pression lorsque la découpe expose une grande surface de martyr. À l’inverse, un débit d’air élevé apporte peu si la différence de pression obtenue est trop faible pour la surface de contact disponible de la pièce.
Obtenez des données de performance exprimées sur la même base de pression. La pression absolue et le vide relatif à la pression atmosphérique sont des grandeurs différentes ; les confondre fausse les comparaisons. La pression atmosphérique locale limite également la différence de pression maximale disponible, ce qui est important lorsque l’équipement est installé en altitude.
Mesurez le vide au collecteur de la table ainsi qu’à proximité de la pompe pendant une coupe représentative. Un vide élevé à la pompe mais faible à la table indique une restriction ou des pertes dans le circuit de raccordement. Une chute de pression aux deux emplacements lorsque les contours s’ouvrent suggère que l’air entrant dépasse la capacité disponible du système à ce point de fonctionnement.
Le martyr et le zonage déterminent la répartition du débit d’air
Un martyr poreux doit répartir le vide tout en soutenant uniformément la pièce. Son épaisseur, sa densité, l’état de sa surface et sa préparation influent tous sur le débit d’air. Une résistance excessive limite l’évacuation sous la plaque ; une perméabilité excessive augmente la demande là où le panneau est découvert. Il n’existe pas d’épaisseur de martyr universellement adaptée, indépendamment de la pompe, de la table et du schéma d’imbrication.
Préparez le martyr conformément à la conception de la table. Lorsque les couches de surface du MDF limitent le passage de l’air, le surfaçage des deux faces permet d’établir un chemin plus régulier à travers le panneau. Étanchéifiez les bords qui laisseraient autrement entrer de l’air inutilement. Après le surfaçage, réévaluez les performances : la modification de l’épaisseur change la résistance, et les rainures accumulées peuvent créer des chemins de fuite entre la zone de coupe et les surfaces exposées.
La planéité est distincte de la perméabilité. Un panneau voilé ou un martyr irrégulier crée des espaces qui consomment du débit d’air avant qu’une pression utile ne se développe sous la pièce. La poussière emprisonnée sous la plaque réduit également la stabilité du contact. Augmenter la capacité de la pompe ne corrige pas une pièce qui bascule sur des débris ou repose au-dessus d’un creux non soutenu.
Les zones de vide doivent correspondre à la couverture de la plaque et aux pièces à maintenir. Fermez les zones inutilisées et couvrez les surfaces poreuses exposées avec un masque non poreux adapté, en veillant à ce qu’il ne gêne pas la trajectoire d’outil. Vérifiez la séparation réelle des zones sur la table : l’air peut circuler à travers un martyr poreux continu même si le plénum sous-jacent comporte des vannes distinctes.
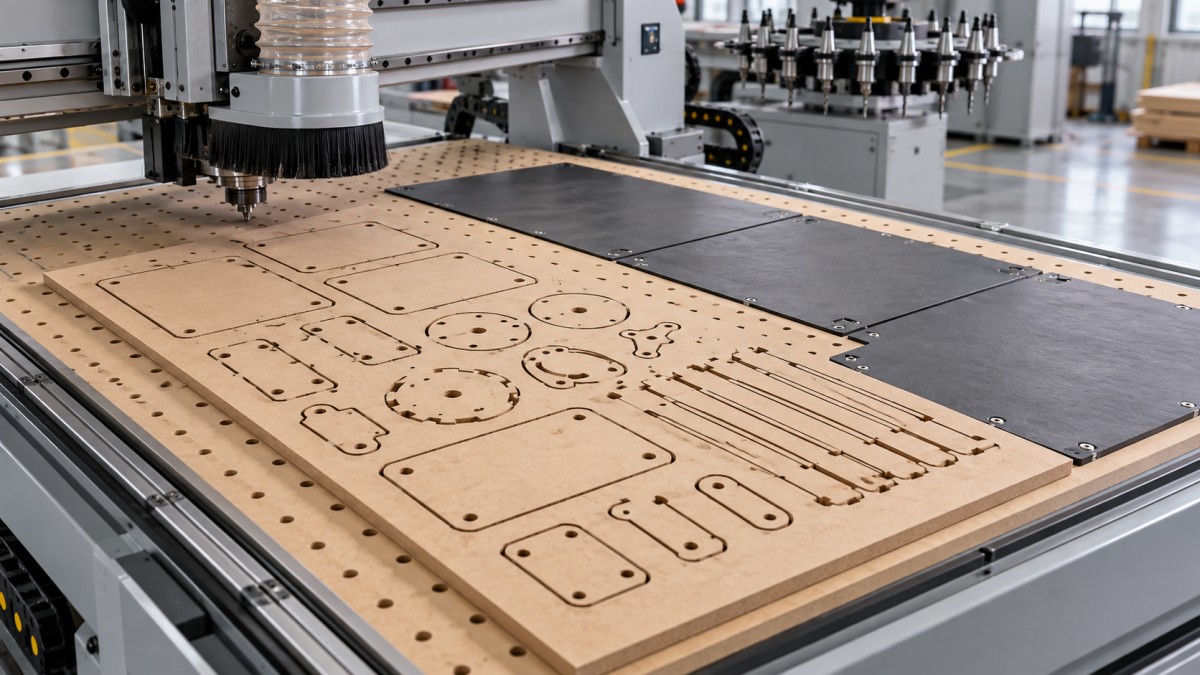
Un plan d’implantation utile indique la zone active, les limites de la plaque, le martyr exposé et les dernières petites pièces à libérer. Il révèle souvent un décalage que les caractéristiques de la pompe ne montrent pas : un petit composant reste raccordé à la même alimentation de vide qu’une grande surface découverte, de sorte qu’une grande partie du débit d’air disponible sert à compenser les fuites plutôt qu’à maintenir la pièce.
Choisissez la méthode de maintien en fonction de la dernière passe
Imbrication directe sur un martyr poreux offre une grande liberté de positionnement et nécessite peu de préparation du montage. Cette méthode convient surtout lorsque l’imbrication limite la surface exposée et que les plus petits composants restent stables pendant la finition. Les performances doivent être vérifiées après la découpe des pièces voisines, car un contour d’essai réalisé au début est soumis à des conditions de fuite différentes de celles du contour final dans l’imbrication.
Un montage avec joint concentre le vide sous une empreinte définie. Le joint doit assurer une étanchéité continue à l’intérieur du périmètre fini et rester à l’écart des fraises, des trous percés et des poches traversantes. Les zones d’appui doivent empêcher le MDF mince de fléchir dans la cavité de vide. Pour les pièces étroites, la largeur du joint et le dégagement de la fraise peuvent laisser une surface mise sous vide bien plus petite que ne le suggèrent les dimensions extérieures.
Le MDF brut peut également laisser passer l’air par son épaisseur et ses chants ; un montage étanche ne garantit donc pas que la pièce le soit. Si ces fuites empêchent un maintien suffisant, il convient d’évaluer un traitement d’étanchéification compatible ou une autre méthode de maintien. Tout traitement doit rester compatible avec les exigences ultérieures de collage, de revêtement ou de finition.
La découpe avec peau résiduelle laisse une fine couche continue sous le profilé pendant la coupe principale. Cette couche maintient la liaison avec la plaque et limite le passage d’air ouvert jusqu’à une passe de finition distincte. La réussite dépend des variations d’épaisseur du matériau, de la planéité du martyr et de la fiabilité du référencement de l’axe Z. Une épaisseur résiduelle nominale offre peu de protection si les variations locales permettent à la fraise de traverser prématurément.
Les attaches maintiennent des liaisons physiques après la découpe de la majeure partie du périmètre. Elles sont utiles lorsque le vide seul ne suffit pas à empêcher le déplacement, notamment pour les composants étroits ou irréguliers. Leur emplacement doit tenir compte de la direction des forces de coupe et de la rigidité des liaisons restantes. Leur retrait et la finition des chants font partie du processus de production, en particulier lorsque le chant fini reste visible.
Ces méthodes peuvent être combinées. Une plaque peut être maintenue globalement par le vide, découpée en ébauche avec une peau résiduelle, puis munie d’attaches sur les composants les plus difficiles. Le choix dépend de la liaison qui restera fiable jusqu’au dernier engagement de l’outil et du niveau de finition secondaire acceptable.
La stratégie de coupe peut modifier les besoins en vide
La géométrie de l’outil influe sur la direction des forces. Une fraise hélicoïdale à coupe montante favorise l’évacuation des copeaux tout en générant une composante vers le haut qui met le maintien à l’épreuve. Une géométrie à coupe descendante presse la surface supérieure vers le bas, mais nécessite une évacuation adaptée des copeaux, en particulier dans les rainures profondes. Une fraise de compression combine des sens de coupe opposés ; son comportement dépend de la position de la transition entre ces sens par rapport à l’épaisseur du panneau et à la profondeur de coupe.
Une fraise de compression ne constitue donc pas une solution automatique au déplacement des pièces. Lors d’une entrée peu profonde ou d’une passe dont la profondeur est inadaptée, sa partie inférieure à coupe montante peut dominer l’engagement. Le choix de l’outil doit être évalué en fonction de la séquence réelle des passes, et non déduit de la seule désignation de la fraise.
Lorsque cela est possible, réalisez les poches internes et le perçage pendant que la plaque environnante soutient encore le composant. Ne procédez à la séparation extérieure qu’une fois ces opérations terminées. Éloignez les mouvements d’entrée des angles fragiles et évaluez si la passe de finition applique une force latérale là où la pièce résiste le moins à la rotation.
Réduire l’avance ne constitue pas une solution fiable contre le déplacement. Une avance trop faible par rapport à la vitesse de broche réduit l’épaisseur du copeau et favorise le frottement, la chaleur et la poussière. Une fraise bien affûtée, une charge de copeau adaptée et un engagement maîtrisé constituent une meilleure base d’évaluation. L’usure de l’outil doit également être prise en compte : un réglage qui ne maintient la pièce qu’avec une fraise neuve offre une marge de fonctionnement réduite.
Faites en sorte que l’essai sur machine reproduise l’imbrication la plus difficile
Un essai de validation pertinent utilise le MDF prévu, la géométrie difficile la plus petite et la séquence de coupe de production. La découpe d’un grand rectangle dans une plaque par ailleurs intacte ne démontre pas grand-chose sur de petits composants libérés tardivement dans une imbrication dense.
Consignez suffisamment de détails pour pouvoir reproduire le résultat : épaisseur et état du panneau, préparation du martyr, zones ouvertes, masquage, géométrie de la fraise, avance, vitesse de broche, profondeurs de passe et emplacements des mesures de vide. Sur une machine ATC, incluez les changements d’outil programmés et les références de l’axe Z. Une longueur d’outil incorrecte peut supprimer la peau résiduelle prévue ou entamer profondément le martyr, modifiant à la fois le maintien et les fuites.
Pendant l’essai, distinguez les différents types de défaillance :
- Un déplacement uniquement au moment de la percée finale indique une perte de maintien effectif, une force de finition défavorable ou une liaison restante insuffisante.
- Une baisse générale du vide à la table à mesure que les contours s’ouvrent suggère une augmentation des fuites ou un débit insuffisant à la pression requise.
- Une pièce se déplace tandis que les pièces voisines restent stables. Examinez la planéité locale, la poussière, la géométrie et le chemin de pression sous ce composant.
- Les chants se détériorent sans déplacement mesurable de la pièce. Examinez l’état de l’outil, l’évacuation des copeaux ou les paramètres de coupe avant de modifier le système de vide.
Définissez les critères d’acceptation en fonction de la position mesurable des pièces, des résultats dimensionnels, de l’état des chants et du maintien réussi de l’ensemble de l’imbrication. Tenez compte d’un encrassement représentatif des filtres et d’une fraise en état de service présentant une usure réaliste. Si le plus petit composant ne reste stable que tant que la matière de la plaque voisine est intacte, le processus nécessite encore une stratégie de séparation révisée, un montage ou une liaison physique avant la validation des réglages de production.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.