


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Une défonceuse CNC ATC pour la fabrication de meubles a-t-elle besoin d’un groupe de perçage ?
Une fraiseuse CNC ATC destinée à la fabrication de meubles n’a pas automatiquement besoin d’un groupe de perçage. Une machine équipée de forets adaptés montés sur la broche peut usiner efficacement les éléments de meubles lorsque les besoins en perçage sont modestes, que les configurations de trous varient et que le temps de production disponible permet un perçage séquentiel. Un groupe de perçage dédié devient plus intéressant lorsque le perçage répétitif des meubles représente une part importante du cycle d’usinage ou lorsqu’une capacité de perçage horizontal compatible permet de supprimer une opération distincte de manutention.
Le choix dépend des pièces de meuble que vous produisez et de leur cheminement dans l’atelier. Avant d’investir dans du matériel de perçage supplémentaire, déterminez quels trous la fraiseuse doit réaliser, comment le groupe proposé les usinera et si un perçage plus rapide augmentera la production de pièces finies. Le seul nombre de forets ne permet pas de répondre à ces questions.
Commencez par les trous nécessaires à la construction de vos meubles
Le « perçage de meubles » recouvre plusieurs opérations différentes. Les trous pour taquets d’étagères, les trous de fixation de charnières, les trous de fixation de coulisses de tiroir, les perçages pour connecteurs et les trous en chant répondent à des exigences différentes. Leur diamètre, leur profondeur, leur orientation, leur espacement et leur position sur le panneau déterminent si un groupe de perçage donné présente un avantage réel.
Pour le perçage des faces, une fraiseuse ATC peut charger un foret adapté dans sa broche principale et usiner les trous individuellement. Selon les outils disponibles et la stratégie de FAO, l’interpolation circulaire avec une fraise peut produire certains alésages de plus grand diamètre. Toutefois, un alésage fraisé et un trou percé ne sont pas interchangeables pour toutes les ferrures. La géométrie du trou, la forme du fond, le contrôle de la profondeur et les exigences du fabricant de la ferrure déterminent toujours la méthode à employer.
Un groupe de perçage est doté de broches de perçage dédiées, souvent avec plusieurs outils disponibles sans changement d’outil sur la broche principale. Selon sa conception, il peut également percer simultanément des trous compatibles. Il s’agit de deux avantages distincts : un groupe peut réduire les changements d’outil même si un motif donné doit être percé trou par trou.
Avant de comparer les machines, répertoriez les opérations à effectuer sur des pièces représentatives :
- Joues de meuble : rangées de trous pour taquets d’étagères, trous de fixation de charnières, trous de fixation de coulisses et perçages pour ferrures d’assemblage.
- Plateaux, fonds et étagères : trous pour connecteurs, perçages pour tourillons ou autres détails d’assemblage requis par la méthode de construction choisie.
- Portes et façades : perçages pour cuvettes de charnières et trous de fixation lorsque ces opérations s’inscrivent dans le flux de travail de la fraiseuse.
- Chants de panneaux : trous horizontaux pour tourillons ou connecteurs que le perçage des faces ne peut pas réaliser dans la même direction.
Notez la face ou le chant concerné par chaque opération. Une fraiseuse à nesting accède normalement à la face exposée du panneau lors de la mise en place initiale. Les trous sur la face inférieure nécessitent une autre mise en place ou une autre machine, quel que soit le nombre de forets verticaux du groupe. Cette distinction peut déterminer le flux de production avant même de comparer les temps de cycle.
Dans quels cas un groupe de perçage est justifié
L’argument le plus solide concerne le perçage répétitif sur une gamme stable de pièces de meuble. Les longues rangées de trous pour taquets d’étagères et les motifs récurrents de ferrures peuvent nécessiter de nombreux déplacements de positionnement et cycles de perçage individuels. Lorsque la disposition des broches du groupe correspond à ces motifs, elle peut réduire le nombre de positions de perçage et éviter certains changements d’outil.
Cet avantage dépend de la disposition réelle des broches. Une fiche technique indiquant un certain nombre de forets verticaux ne précise pas combien de trous peuvent être percés ensemble. Vérifiez l’espacement entre les broches, leur disposition sur chaque axe, celles qui peuvent être sélectionnées indépendamment et les combinaisons pouvant fonctionner simultanément. Comparez directement cette configuration aux coordonnées des trous dans votre bibliothèque de meubles.
Même lorsqu’un motif ne peut pas être percé simultanément, des forets dédiés peuvent rester utiles. Une plaque comportant plusieurs diamètres de trous peut autrement obliger la broche principale à effectuer des allers-retours répétés vers le changeur d’outils. Le fait de garder les forets nécessaires dans le groupe peut raccourcir ces transitions et laisser des emplacements disponibles dans le magasin pour les outils de fraisage.
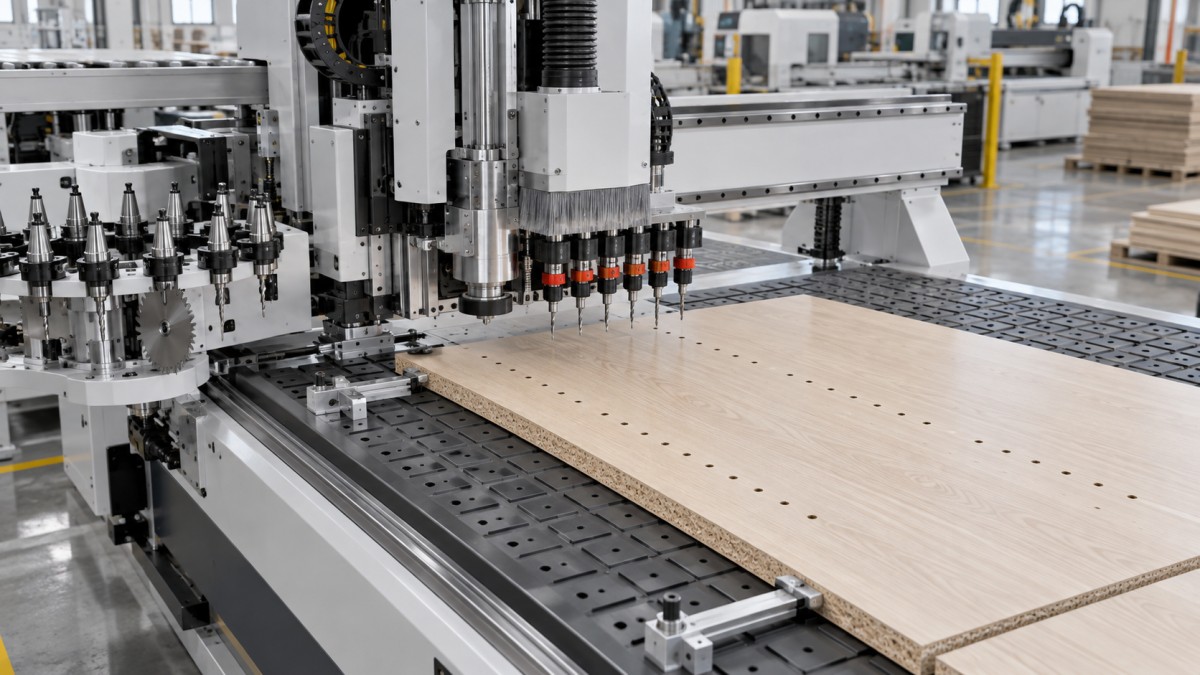
Le gain dépend de l’organisation du programme. Un programme bien optimisé pour la broche seule peut regrouper les trous par outil sur toute la plaque et limiter les changements d’outil. Le comparer à une séquence mal organisée exagérerait l’intérêt d’un groupe de perçage. Les deux configurations doivent être évaluées avec des stratégies d’usinage pratiques et optimisées.
Le perçage avec la broche seule reste une option pertinente pour les travaux sur mesure comportant relativement peu de trous, des motifs irréguliers ou une grande variété de pièces qui utilisent rarement la même disposition de forets. Cette solution peut également convenir à un atelier qui confie déjà le perçage d’assemblage à une autre machine. Dans ce cas, ajouter un groupe à la fraiseuse pourrait faire double emploi sans supprimer aucune opération.
Vérifiez également la vitesse de perçage, et pas seulement la disponibilité des outils. La broche principale doit répondre aux exigences de fonctionnement du foret choisi, notamment en matière de plage de vitesse adaptée et de système de serrage. Le groupe de perçage a ses propres limites concernant le diamètre et la longueur des outils, la profondeur de perçage et la vitesse de fonctionnement. N’acceptez aucune des deux configurations au seul motif que l’outil peut y être monté physiquement.
Le perçage horizontal doit faire l’objet d’une évaluation distincte
Un groupe de perçage vertical ne permet pas de réaliser des perçages horizontaux. Si la construction de vos meubles exige des trous en chant, la configuration proposée doit comporter des broches horizontales adaptées, une tête agrégat compatible ou un procédé de perçage distinct. Ces options ont des exigences différentes en matière d’accès et de mise en place.
La présence de broches horizontales montées sur la tête de la fraiseuse ne garantit pas non plus que tous les chants d’un panneau puissent être atteints sur une plaque imbriquée. Les pièces adjacentes, le martyr, les brides de serrage et le corps de la tête de perçage peuvent bloquer l’accès. La machine doit offrir un dégagement suffisant et un moyen sûr de maintenir la pièce pendant que l’outil horizontal pénètre dans son chant.
Demandez une démonstration de l’opération de perçage de chant prévue sur la géométrie de vos pièces et votre configuration de nesting. Si les pièces doivent d’abord être séparées, repositionnées et fixées, incluez ces manipulations dans la comparaison. Une perceuse distincte peut offrir une solution plus pratique si elle permet à la fraiseuse de continuer à usiner des plaques pendant que le perçage des chants s’effectue ailleurs.
Évaluez l’ensemble du flux de production, pas uniquement le cycle de perçage
Un groupe de perçage peut accélérer la fraiseuse sans augmenter la production de l’atelier. Si la découpe, le déchargement, le placage des chants, l’assemblage ou l’approvisionnement en matériaux limite déjà la production, le temps de perçage gagné peut libérer de la capacité sur la fraiseuse sans modifier le nombre de meubles produits chaque jour. Cette capacité disponible peut néanmoins avoir de la valeur, mais celle-ci doit être clairement identifiée.
Commencez par un assortiment de production représentatif, et non par le panneau qui nécessite le plus de perçages dans le catalogue. Incluez des joues de meuble courantes, des pièces horizontales plus simples ainsi que les portes ou pièces spéciales usinées sur la même machine. Pondérez-les en fonction des travaux que l’atelier prévoit de réaliser. Une configuration performante sur un panneau de démonstration peut offrir un avantage plus limité pour l’assortiment réel des commandes.
Pour chaque configuration, comparez le cycle complet d’une plaque ou d’un lot : chargement, positionnement, perçage, changements d’outil, fraisage, déchargement et éventuelles opérations de perçage secondaires. Prenez également en compte toute modification de l’ordre d’usinage ou mise en place supplémentaire imposée par le groupe de perçage.
La donnée utile est le temps net économisé par lot de production. Le seul temps de perçage ne tient compte ni de la manutention ni des opérations transférées à un autre poste. À l’inverse, un groupe qui supprime une mise en place de perçage distincte peut offrir des avantages allant au-delà de mouvements plus rapides, notamment moins de transferts de pièces et moins de risques de sélectionner le mauvais programme ou la mauvaise orientation.
La séquence d’usinage a également une incidence sur la qualité. Les petites pièces imbriquées peuvent perdre leur stabilité de maintien une fois leur contour découpé ; il peut donc être préférable de les percer avant leur séparation définitive. La séquence appropriée dépend du maintien par aspiration, de la taille des pièces, du matériau et de la stratégie de découpe. Une estimation du temps qui suppose des mouvements rapides sans tenir compte du déplacement des pièces constitue une base d’achat peu fiable.
La comparaison financière doit inclure le surcoût de la machine, l’outillage, l’assistance logicielle, la maintenance et le temps de préparation de l’opérateur. Comparez ces coûts à la valeur de la capacité machine libérée, au temps de manutention économisé et à tout procédé secondaire pouvant réellement être supprimé. Ne comptabilisez pas d’économies de main-d’œuvre si l’opérateur doit rester à la machine pendant tout le cycle.
Il existe également un seuil de charge de travail. Un groupe qui fait gagner un temps appréciable sur chaque plaque peut se justifier dans une production soutenue de meubles, mais apporter peu lorsque la fraiseuse ne fonctionne que par intermittence. À l’inverse, même un gain relativement faible peut compter lorsque la fraiseuse constitue en permanence le goulot d’étranglement qui retarde l’avancement des commandes.
Vérifiez la configuration dans le logiciel et sur des pièces réelles
Le groupe de perçage, la commande, le postprocesseur et le logiciel de conception de meubles doivent fonctionner ensemble. Une machine peut disposer du matériel adapté, mais son flux logiciel peut ne pas l’exploiter efficacement. Déterminez si les opérations de perçage issues du système de conception de meubles sont reconnues comme des fonctions de perçage, comment les outils sont affectés et si les trous compatibles sont regroupés automatiquement.
Une affirmation générale selon laquelle la fraiseuse « prend en charge » un logiciel de FAO particulier laisse des questions importantes sans réponse. Le postprocesseur doit être compatible avec la configuration exacte du groupe et les fonctions de commande fournies. Il doit également gérer les corrections d’outil, les combinaisons de broches autorisées, les déplacements avec dégagement suffisant et, le cas échéant, les instructions de perçage horizontal.
Le regroupement automatique mérite une attention particulière. Des trous qui semblent alignés sur un dessin peuvent différer par leur profondeur, l’outil requis ou la direction d’usinage. Ils ne peuvent donc pas nécessairement être usinés ensemble. À l’inverse, un groupe performant peut perdre une grande partie de son avantage si le postprocesseur génère chaque trou comme une opération distincte.
Un essai de réception pertinent suit le flux de production, du fichier de conception à la pièce finie :
- Utilisez des fichiers représentatifs. Incluez des rangées de trous répétées, des diamètres différents, des trous borgnes et les opérations sur chants correspondant à votre méthode de construction.
- Examinez le programme généré. Vérifiez quels forets fonctionnent, où le perçage simultané a lieu et combien de changements d’outil sur la broche principale subsistent.
- Usinez les matériaux prévus. Évaluez la position et la profondeur des trous, les éclats à la sortie et la stabilité des pièces avec les types et épaisseurs de panneaux que vous comptez travailler.
- Montez les ferrures réelles. Vérifiez l’alignement lors de l’assemblage et le fonctionnement des ferrures, en particulier lorsque plusieurs trous positionnent ensemble un connecteur ou une charnière.
- Mesurez le cycle complet. Incluez les manipulations ainsi que toute opération nécessaire après la sortie du panneau de la fraiseuse.
Demandez comment sont définis et maintenus l’alignement du groupe et les réglages de longueur des outils. Plusieurs broches de perçage impliquent des positions et corrections supplémentaires qui doivent rester cohérentes. Des forets de longueurs différentes, leur usure ou un outil mal serré peuvent modifier la profondeur d’un trou borgne, même lorsque la valeur programmée est correcte.
L’accès pour la maintenance est important pour la même raison. Déterminez les opérations régulières de lubrification, d’inspection et de réglage requises par l’ensemble, les modalités d’approvisionnement en pièces de rechange et la possibilité de poursuivre des travaux utiles avec les broches si le groupe de perçage est indisponible. Cette possibilité dépend de la configuration et doit être démontrée ou documentée.
L’évolution future doit être examinée avec autant de soin. Une machine vendue sans groupe de perçage ne pourra pas nécessairement en recevoir un ultérieurement à un coût raisonnable. Les dispositions de montage, la capacité de la tête, les alimentations électriques et pneumatiques, les fonctions de la commande et la prise en charge par le postprocesseur peuvent toutes avoir une incidence sur une adaptation ultérieure. Si une installation future fait partie du plan d’investissement, obtenez avant l’achat une définition précise de la mise à niveau et de son coût.
Choisissez le perçage avec la broche seule s’il permet d’atteindre la production et la qualité requises avec un flux de production acceptable. Optez pour un groupe de perçage si des programmes représentatifs démontrent une réduction intéressante du temps total de traitement, ou si ses capacités vérifiées suppriment une opération secondaire problématique. La meilleure preuve pour justifier l’achat consiste à usiner un ensemble de vos pièces de meuble selon le flux de travail proposé, à vérifier les trous obtenus et à mesurer le cycle complet.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.