


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Planification d’une ligne de production de menuiserie : équilibrer la découpe, le plaquage de chants et le perçage
Une scie à panneaux rapide ne peut pas empêcher les retards si le plaquage de chants et le perçage ne peuvent pas absorber sa production. Une ligne de production de menuiserie équilibrée est dimensionnée en fonction de la charge de travail nécessaire pour fabriquer un produit commercialisable, et non pour faire correspondre les vitesses annoncées de chaque machine. L’objectif pratique est d’obtenir de manière fiable des jeux complets de composants, tout en maîtrisant les encours entre les opérations.
Pour cela, il ne suffit pas de comparer le nombre de panneaux par heure. La capacité de débit dépend des plans de découpe et de la manutention ; le plaquage de chants dépend du nombre et de la longueur des chants, des changements de matériau et des passes de retour ; le perçage dépend des motifs de perçage, des faces à usiner et du positionnement. Des solutions efficaces pour les lignes de production de menuiserie traduisent ces différentes charges de travail en un planning de production commun avant de déterminer le nombre d’équipements et le niveau d’automatisation.
Définir le mix de production avant de calculer la capacité
Un objectif tel que « 100 armoires par équipe » ne suffit pas pour planifier une ligne. Une armoire avec des étagères réglables, des tiroirs et des extrémités visibles génère une charge d’usinage différente de celle d’un caisson simple. Même lorsque deux commandes comportent le même nombre de panneaux, les besoins en plaquage de chants et en perçage peuvent différer considérablement.
La base de planification doit donc être une nomenclature et un fichier de gamme représentatifs. Pour chaque composant, il faut indiquer les dimensions, le matériau de base, l’épaisseur, le sens du fil, le cas échéant, le traitement des chants, le motif de perçage et la quantité requise. Les pièces qui contournent une opération doivent rester visibles dans le calcul ; supposer que chaque panneau suit le même parcours peut entraîner des investissements inutiles en équipements.
Regroupez les composants selon les caractéristiques qui déterminent la charge des machines, et pas uniquement selon le nom du produit fini :
- Au débit : format des panneaux, épaisseur, type de matériau, plan de nesting ou de sciage et dimensions minimales des pièces.
- Au plaquage de chants : nombre de côtés à traiter, longueur des chants, matériau de chant, système adhésif, profil et exigences d’aspect.
- Au perçage : nombre et disposition des trous, faces à usiner, rainures, logements de ferrures et exigences de serrage.
Utilisez plusieurs scénarios de demande. Un mix moyen permet d’établir la capacité de base, tandis qu’un mix exigeant en perçage ou en plaquage de chants révèle si la ligne proposée peut respecter les délais sans recourir aux heures supplémentaires. Ces scénarios doivent reposer sur les commandes prévues ou sur des plans de vente crédibles, et non sur un pourcentage arbitraire ajouté aux spécifications de chaque machine.
Convertir les performances des machines en charges de travail comparables
La mesure commune la plus utile est le temps machine requis par équipe. Pour chaque processus, calculez la charge de travail à partir du mix de composants, puis comparez-la au temps réellement disponible pour la production.
Temps de processus requis = temps total de traitement dépendant des quantités + temps de réglage et de changement de série planifié.
Le temps dépendant des quantités doit inclure les activités qui occupent la machine ou empêchent l’introduction de la pièce suivante : chargement, positionnement, usinage, déchargement et toute manutention de retour nécessaire. Si un cycle mesuré inclut déjà ces activités, ne les ajoutez pas une seconde fois. De même, distinguez les pauses planifiées, le temps de réglage, les arrêts imprévus et les pertes de qualité afin de ne pas déduire deux fois la même perte.
Prenons l’exemple d’une équipe disposant de 420 minutes après les pauses planifiées, mais avant les réglages propres à chaque processus. Les chiffres suivants sont des hypothèses de planification, et non des références de performance pour les équipements.
Dans cet exemple, le plaquage de chants constitue la contrainte de capacité, même si les trois processus tiennent nominalement dans la durée de l’équipe. Sa marge de 35 minutes doit absorber les interruptions et les variations de charge. Accélérer le débit n’augmenterait pas la production achevée tant que la contrainte du plaquage de chants n’est pas levée ; cela ne ferait qu’allonger la file d’attente en amont.
Le calcul doit également identifier les ressources partagées. Si une même personne charge la scie et transfère les panneaux vers la plaqueuse de chants, les capacités calculées séparément pour chaque machine ne peuvent pas nécessairement être atteintes simultanément. Le même problème se pose lorsque les machines partagent un convoyeur de retour, un dispositif de levage ou une zone de stockage tampon limitée.
Résoudre les différents facteurs de capacité à chaque opération
Débit : le nombre de panneaux traités n’est pas le nombre de composants produits
La vitesse de coupe d’une scie à panneaux ne permet pas, à elle seule, de déterminer le nombre de composants utilisables qui atteignent l’étape suivante. Le chargement des panneaux, la hauteur des piles, les plans de coupe, le tri, l’étiquetage et l’évacuation des chutes influent tous sur le rythme de sortie. La coupe en pile permet de produire rapidement un grand lot, mais elle peut aussi libérer des pièces identiques plus vite que les opérations en aval ne peuvent les traiter.
Une défonceuse à nesting modifie cet équilibre. Le cas échéant, elle peut combiner la découpe avec certaines opérations de perçage en surface ou de rainurage, réduisant ainsi la charge de la perceuse en aval. Toutefois, les changements d’outils, l’efficacité du maintien par aspiration, la stabilité des petites pièces et le déchargement doivent être pris en compte dans le cycle de nesting. Le travail transféré en amont n’est pas supprimé : son temps et ses exigences de qualité sont reportés sur une autre ressource.
Le choix entre sciage et nesting doit donc être évalué à l’échelle de l’ensemble de la gamme. Un coût de coupe plus élevé par panneau peut tout de même se justifier s’il supprime une opération contrainte en aval ou réduit suffisamment la manutention pour augmenter la production de jeux complets.
Plaquage de chants : comptez les passes, pas seulement les panneaux
Une plaqueuse de chants simple face peut nécessiter plusieurs passes pour un même composant. Sa vitesse d’avance indique le déplacement dans la machine, et non le temps total nécessaire pour traiter tous les chants requis. L’espacement des pièces, leurs dimensions minimales, leur rotation, le trajet de retour et l’accès de l’opérateur peuvent déterminer le débit réel.
Calculez la charge de plaquage de chants à partir de la séquence réelle des passes. Séparez les longues séries utilisant la même spécification de chant des petits lots nécessitant des changements de bande, d’épaisseur, d’adhésif ou de réglages de finition. Une ligne dimensionnée uniquement pour de longues séries ininterrompues risque de ne pas suivre lorsque les commandes comprennent de nombreux finis différents.
Avant d’ajouter une deuxième machine, déterminez ce qui consomme le temps de la ressource contrainte. Une meilleure gestion du retour des pièces, la préparation des matériaux ou l’ordonnancement des réglages peut libérer de la capacité. Ces mesures ne résoudront pas un véritable manque de capacité d’usinage, mais elles peuvent éviter d’investir dans un équipement qui reste limité par le même dispositif de manutention.
Perçage : des panneaux de taille identique peuvent avoir des cycles différents
Le temps de perçage dépend du programme d’usinage, et non simplement de la surface du panneau. Un panneau latéral avec des rangées de trous pour taquets d’étagère, des éléments liés aux charnières, des rainures et des perçages sur chant peut nécessiter beaucoup plus de temps qu’une étagère de dimensions similaires.
Vérifiez si la machine proposée peut usiner toutes les faces et toutes les caractéristiques en un seul chargement. Le repositionnement, le retournement manuel, le serrage supplémentaire ou une opération distincte de perçage horizontal modifient à la fois le temps de cycle et les besoins en personnel. La récupération du programme et l’orientation des pièces doivent également être prises en compte lorsque la ligne traite des composants variés.
Utilisez des programmes représentatifs pour valider la capacité. Une moyenne calculée à partir de composants simples peut masquer les travaux fortement axés sur le perçage qui déterminent le respect des délais.
Utiliser des stocks tampons pour protéger le flux, et non pour masquer un déséquilibre
Relier directement toutes les machines peut réduire la manutention, mais cela permet aussi à une interruption d’arrêter les opérations voisines. Des stocks tampons limités entre le débit, le plaquage de chants et le perçage peuvent découpler les perturbations de courte durée sans transformer l’usine en zone de stockage.
Pour commencer, exprimez la capacité de chaque stock tampon en minutes de consommation en aval, plutôt qu’en nombre arbitraire de palettes. Si la plaqueuse de chants consomme deux panneaux par minute pour un mix de produits défini, une interruption de 20 minutes en amont nécessite 40 panneaux correctement séquencés pour continuer à l’alimenter. Il s’agit d’un calcul illustratif ; la couverture réelle dépend du mix de composants, de la capacité des racks et des contraintes de manutention.
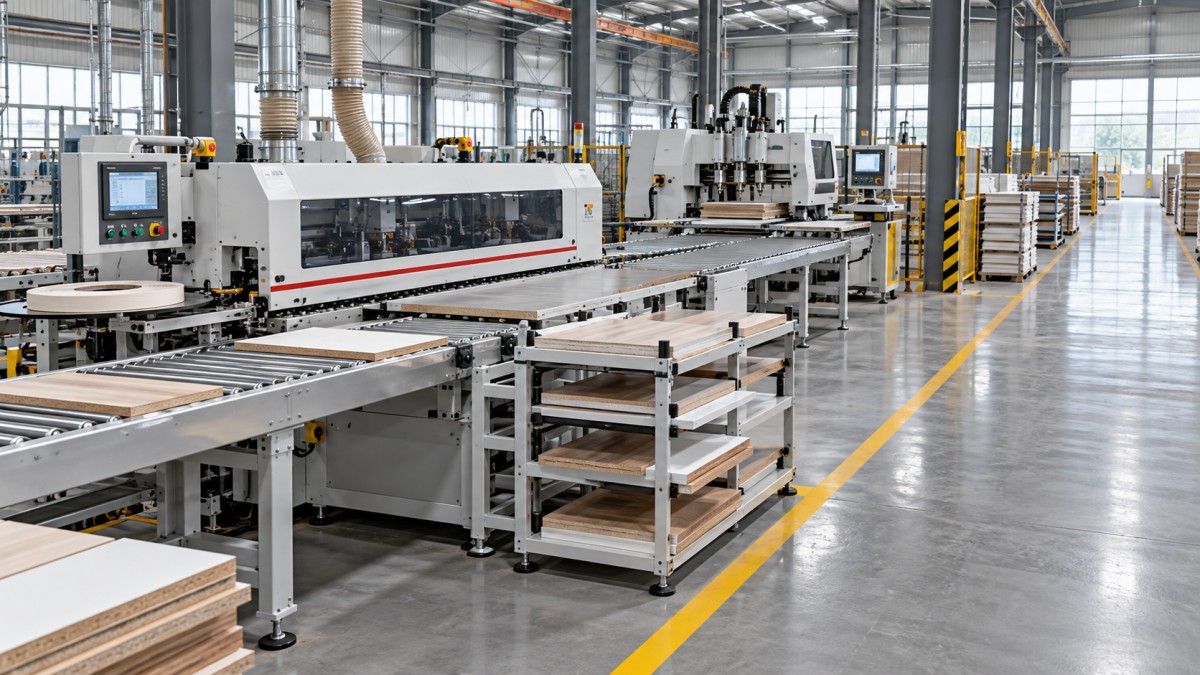
Le stock tampon doit contenir les bonnes pièces. Quarante panneaux provenant d’une commande qui n’est pas prévue pour le plaquage de chants ne protégeront pas le prochain travail planifié. Séparez les voies selon l’état d’avancement ou la séquence de production, rendez visibles les limites des files d’attente et définissez la conduite à tenir lorsqu’une voie est pleine. Sinon, le débit peut continuer à libérer du matériau tandis que la contrainte s’enfouit sous des pièces non triées.
Prévoyez également de l’espace après l’opération contrainte. Une plaqueuse de chants peut perdre du temps productif si les panneaux finis ne peuvent pas être déchargés parce que la zone d’entrée de la perceuse est pleine. La planification des stocks tampons doit donc tenir compte à la fois du risque de manque d’alimentation et du risque de blocage.
Les stocks tampons ne peuvent pas corriger un déficit de capacité persistant. Si le plaquage de chants nécessite chaque jour plus de temps que la durée de l’équipe, des racks supplémentaires ne feront que retarder le moment où le déséquilibre deviendra inévitable.
Lancer le travail en fonction de la livraison de jeux complets
L’optimisation du débit et les priorités d’assemblage peuvent entrer en conflit. Regrouper les panneaux par matériau peut améliorer le rendement et réduire les réglages, tout en laissant les zones en aval avec des jeux d’armoires incomplets. À l’inverse, lancer chaque commande en petits lots séparés peut multiplier les changements de matériau et réduire la capacité effective des machines.
Une politique de lancement efficace définit la quantité de travail autorisée à entrer dans la ligne et les modalités de regroupement des commandes. Regroupez les matériaux et les finis compatibles lorsque cela permet de réduire sensiblement les temps de réglage, tout en préservant l’identification des composants et la séquence de livraison. Des étiquettes ou un système d’identification équivalent doivent relier chaque pièce à sa gamme, son programme, son orientation et sa commande.
La règle d’ordonnancement doit également couvrir les exceptions. Un panneau endommagé nécessitant une nouvelle découpe doit suivre un parcours de retour contrôlé vers le plaquage de chants et le perçage ; sans cela, une commande presque terminée peut attendre derrière des lots nouvellement lancés. Lorsque des données d’exploitation seront disponibles, réservez une capacité de reprise en fonction des pertes mesurées, plutôt que de supposer que toute la production nominale donnera des pièces conformes.
Suivez les jeux complets achevés en parallèle des quantités traitées par chaque machine. Une production élevée de panneaux n’est pas un résultat utile si l’assemblage attend quelques côtés ou étagères manquants.
Conserver un parcours distinct pour la préparation du bois massif
Pour une production combinant des caissons en panneaux et des composants en bois massif, la préparation de l’épaisseur doit figurer dans le calcul de gamme, sans être confondue avec le calibrage des panneaux. UneRaboteuse double face usine les faces supérieure et inférieure du bois en un seul passage et permet de contrôler l’épaisseur avant les opérations suivantes. Elle ne remplace ni le débit des panneaux, ni le plaquage de chants, ni le perçage.
La charge de cette machine doit être évaluée uniquement pour la branche du bois massif, en tenant compte du stock entrant, de la matière à enlever, des dimensions admissibles, des conditions d’avance et des surépaisseurs prévues pour les usinages suivants. Ajouter cette étape de préparation au calcul du flux principal de panneaux lorsque ces derniers n’en ont pas besoin fausserait la planification de la capacité et de l’espace au sol.
Valider la ligne en tant que système de production avant la réception
L’approbation de l’implantation doit inclure les déplacements des matériaux, et pas seulement l’encombrement des machines. Prévoyez les longueurs d’entrée et de sortie, le retournement des panneaux, l’accès pour la maintenance, le réapprovisionnement des consommables, la gestion des chutes et une séparation sécurisée entre les personnes et les équipements de transfert. L’aspiration des poussières, l’air comprimé, l’alimentation électrique et les connexions réseau doivent permettre un fonctionnement simultané sous la charge prévue.
Les démonstrations des fournisseurs doivent utiliser des fichiers de composants et des matériaux représentatifs, y compris des spécifications de chants et des motifs de perçage exigeants. Mesurez le temps écoulé entre la disponibilité des matériaux et l’obtention de pièces correctement terminées, et pas seulement le temps de rotation de la broche. Lorsque les machines échangent des données de production, vérifiez la lisibilité des étiquettes, la sélection des programmes, le contrôle des révisions et la reprise après l’interruption d’un travail.
Les critères de réception doivent distinguer les capacités individuelles des équipements des performances de la ligne intégrée. Avant les essais, convenez du mix de produits, des effectifs, des exigences de qualité, du temps alloué aux réglages, de la durée des tests et du traitement des interruptions. Une brève démonstration portant sur un seul composant facile ne peut pas établir la capacité durable de la ligne pour des commandes variées.
Les décisions d’investissement doivent ensuite répondre à la contrainte vérifiée. Si une capacité de débit supplémentaire n’augmente pas le nombre de jeux complets de composants conformes, elle n’est pas prioritaire. Le plan le plus solide est celui qui livre le mix requis pendant le temps disponible de l’équipe, avec des marges explicites pour les variations et une réponse définie lorsque le débit, le plaquage de chants ou le perçage prennent du retard.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.