

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment choisir des plaqueuses de chants PUR pour des chants nets
Choisir des machines de placage de chants PUR pour des chants nets et uniformes
La sélection de machines de placage de chants PUR ne consiste pas simplement à choisir la plaqueuse de chants la plus rapide ou la configuration la plus longue disponible. Pour un évaluateur technique, la véritable question est de savoir si la machine peut produire de manière répétée un chant net dans des conditions normales d'usine : différents lots de panneaux, des températures ambiantes variables, des opérateurs ayant des niveaux d'expérience différents et un programme de production qui ne permet pas des réglages sans fin.
L'adhésif PUR est choisi parce qu'il peut créer un collage solide, résistant à l'humidité, ainsi qu'un joint visuellement raffiné. Il est largement envisagé pour les cuisines, salles de bains, meubles de laboratoire, ébénisterie haut de gamme, portes intérieures et autres produits pour lesquels le chant EVA ordinaire peut ne pas suffire. Toutefois, le PUR rend également les faiblesses de conception de la machine plus visibles. Si la température de l'adhésif varie, si l'application de colle est irrégulière ou si les unités d'affleurage ne sont pas suffisamment rigides, il peut en résulter des lignes de colle, des coins ébréchés, des chants exposés ou des opérations de nettoyage difficiles.
Une bonne décision d'investissement commence par le chant fini, puis remonte le processus. L'évaluateur doit définir ce que signifie « net » pour la gamme de produits : un joint presque invisible sur des panneaux décoratifs clairs, une étanchéité durable autour d'un panneau compact, un rayon lisse sur du PVC épais ou un usinage fiable de composants étroits. Ces exigences détermineront quelles caractéristiques sont réellement nécessaires et lesquelles ne sont que des options attrayantes.
Commencez par les panneaux et les matériaux de chant, et non par la brochure de la machine
La même machine de placage de chants PUR peut présenter des performances très différentes selon le panneau et le matériau de chant. Les panneaux de particules mélaminés, le MDF, le contreplaqué, les panneaux résistants à l'humidité, les panneaux stratifiés et le stratifié compact ne se comportent pas de la même manière lors de l'usinage ou du collage. La planéité de la surface, la porosité des chants, le niveau de poussière et l'uniformité de l'âme affectent tous le joint final.
Avant de comparer les fournisseurs, préparez une liste réaliste des matériaux. Incluez les épaisseurs de panneaux, les dimensions minimales et maximales des pièces, les épaisseurs de bandes de chant, les matériaux de chant, l'aspect de joint souhaité et la proportion de composants droits par rapport aux composants profilés. Les chants en PVC, ABS, placage, acrylique et bois massif imposent des exigences différentes en matière de pression, d'affleurage, de raclage et de polissage. Une machine excellente pour des chants décoratifs standard de 0.4 mm peut ne pas être le bon choix pour l'usinage régulier d'ABS épais ou d'acrylique brillant.
Soyez également réaliste quant au mix de production. Une usine produisant de longs panneaux d'armoires répétitifs a des priorités différentes de celles d'un atelier qui change de couleurs, de bandes de chant et de dimensions tout au long de la journée. Une vitesse de ligne élevée n'est utile que lorsque la découpe en amont, le nettoyage des panneaux, l'alimentation en matériaux et la manutention en aval peuvent la soutenir. Dans une production mixte, un réglage stable et des changements rapides et reproductibles sont souvent plus importants que la vitesse maximale.
Le système de colle PUR est au centre de l'évaluation
La station d'encollage mérite davantage d'attention qu'elle n'en reçoit habituellement lors d'un premier examen de la machine. Le PUR réagit à l'humidité et durcit chimiquement après application. Cela confère au collage sa résistance, mais signifie également que l'adhésif doit être manipulé avec précaution. Les systèmes d'adhésif ouverts peuvent convenir dans le bon environnement, mais ils exigent un nettoyage rigoureux et une protection contre toute exposition inutile. Pour de nombreuses opérations, l'application de PUR en cartouches fermées ou en contenants est plus facile à contrôler et réduit le risque de durcissement de l'adhésif à l'intérieur du système.
Posez des questions pratiques plutôt que d'accepter des affirmations générales sur une « technologie PUR avancée ». Comment l'adhésif est-il chauffé ? Quelle est la stabilité du contrôle de température au cours d'un poste de production ? Que se passe-t-il en cas d'interruption ? Quels composants sont en contact avec l'adhésif et comment sont-ils nettoyés ? Le système est-il conçu pour le format d'emballage PUR que l'usine prévoit d'utiliser ? Le fournisseur peut-il expliquer la procédure de purge et de maintenance de manière à ce qu'un opérateur réel puisse la suivre ?
La stabilité de la température est particulièrement importante. Un adhésif trop froid peut ne pas mouiller correctement le panneau et le matériau de chant. Un adhésif surchauffé peut se dégrader ou devenir plus difficile à gérer, selon les instructions du produit. La plage de fonctionnement correcte doit toujours respecter les directives techniques du fabricant d'adhésif, mais la machine doit pouvoir maintenir cette plage de manière constante. Un écran affichant une température cible ne suffit pas ; la conception du chauffage, l'emplacement des capteurs, l'isolation et la routine de fonctionnement influencent tous ce qui se passe au rouleau d'encollage.
L'application de colle doit être évaluée sur des panneaux d'essai réels. Recherchez une couverture complète et uniforme sans excès de débordement. Une quantité insuffisante d'adhésif peut laisser des zones faibles qui ne deviennent apparentes qu'après la manutention, le transport ou l'exposition à l'humidité. Trop d'adhésif crée des lignes visibles et augmente le travail de nettoyage aux stations de raclage. L'objectif est une application contrôlée, et non le plus grand dépôt de colle possible.
Un chant net dépend de bien plus que du bac à colle
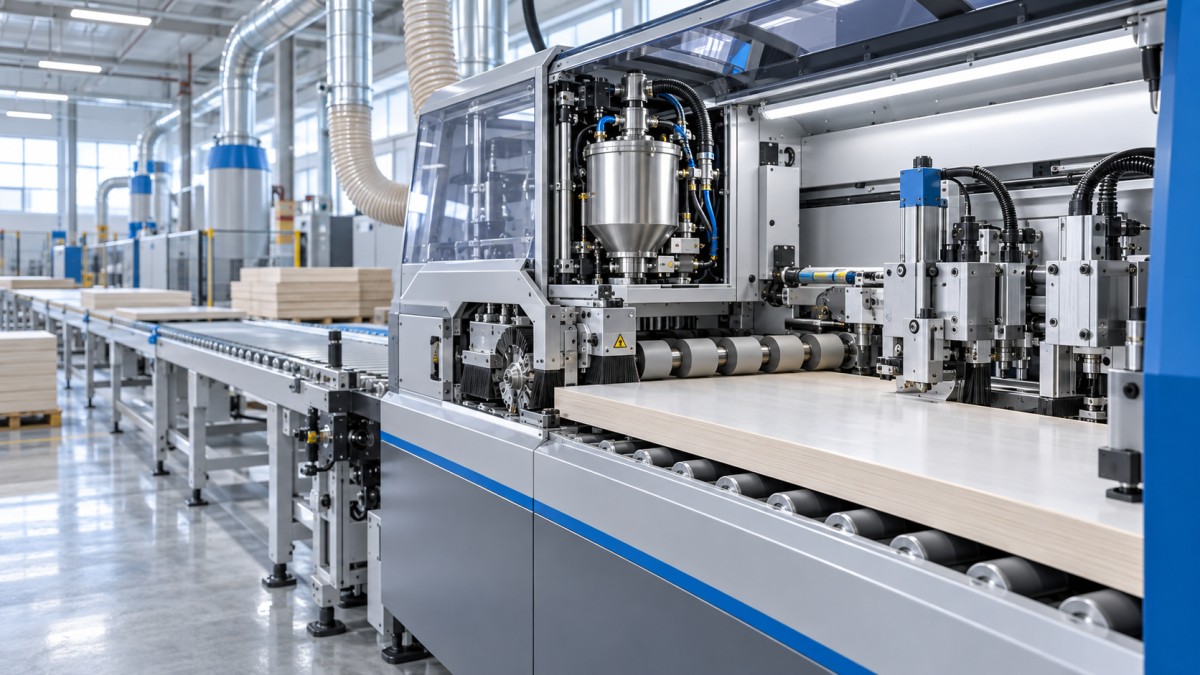
Un évaluateur doit considérer la machine comme une succession d'opérations, et non comme une seule unité d'encollage. Le chant du panneau doit arriver propre et d'équerre. Il doit recevoir l'adhésif au bon moment. La bande de chant doit être pressée sans se déplacer. L'excédent de matériau doit ensuite être retiré sans endommager la surface ni laisser un rayon irrégulier. Une faiblesse à un poste peut annuler le travail de tous les postes précédents.
Le préfraisage mérite souvent une attention particulière, surtout lorsque les chants de panneaux provenant de la scie ou de la CNC ne sont pas toujours propres. Une unité de préfraisage bien réglée élimine les petits éclats, les marques de scie et les irrégularités des chants avant le collage. Elle ne peut pas compenser des panneaux fortement déformés ou de mauvaises pratiques de découpe, mais elle peut rendre le joint de colle plus uniforme. Pour les composants de mobilier très visibles, supprimer le préfraisage afin de réduire le coût initial peut entraîner ultérieurement des problèmes de finition récurrents.
Les rouleaux presseurs doivent maintenir la bande de chant fermement et uniformément tant que l'adhésif reste exploitable. Leur disposition, leur méthode de réglage et leur rigidité sont plus pertinentes que les affirmations décoratives sur l'apparence de la machine. Lors d'un essai, inspectez les coins ainsi que les premières et dernières sections du panneau. Un déplacement du chant, des écarts à l'extrémité d'entrée ou un débordement irrégulier peuvent indiquer que la zone de pression ou la coordination de l'avance doit être examinée plus en détail.
La coupe en bout, l'affleurage grossier, l'affleurage fin, le raclage et le lustrage doivent être évalués comme une chaîne de finition. Les bandes de chant épaisses exigent généralement une capacité d'affleurage plus robuste que les bandes minces. Les matériaux très brillants nécessitent une manipulation soigneuse, car de légères marques peuvent rester visibles sous l'éclairage d'une salle d'exposition. Les chants en placage soulèvent leurs propres préoccupations : le sens du fil, les arrachements et la qualité du ponçage peuvent être plus importants que la vitesse de ligne absolue.
L'automatisation doit réduire les variations, et non ajouter une complexité inutile
L'automatisation peut être très utile sur les machines de placage de chants PUR, en particulier lorsque les dimensions des panneaux et les spécifications des chants changent fréquemment. Les réglages commandés par servomoteur, les positions d'unités programmables, les recettes mémorisées, l'alimentation automatique des bandes de chant et les fonctions de surveillance peuvent réduire les temps de changement et rendre les résultats moins dépendants d'un seul opérateur expérimenté. Mais l'automatisation n'a de valeur que si elle correspond à la réalité de production de l'usine.
Par exemple, le rappel de recettes est utile si la machine a été conçue mécaniquement pour revenir avec précision à ces positions. Si l'opérateur doit encore effectuer plusieurs corrections manuelles après chaque rappel, le gain de temps annoncé peut être limité. De même, un écran de commande sophistiqué ne compense pas une mauvaise accessibilité autour des zones d'encollage, d'affleurage et de raclage. Les opérateurs doivent pouvoir voir le processus, le nettoyer en toute sécurité et atteindre les points d'entretien sans démonter la moitié de la machine.
La vitesse d'avance doit être évaluée par rapport à la qualité du chant. À des vitesses plus élevées, la synchronisation entre l'application de colle, l'alimentation de la bande, les rouleaux presseurs et l'affleurage devient moins tolérante. Demandez à voir la machine traiter le même panneau à une vitesse de production réaliste, et non uniquement une pièce de démonstration soigneusement préparée. Examinez le chant fini sous plusieurs angles et sous une lumière intense. Certains défauts sont à peine visibles sur la ligne, mais évidents après l'installation.
Ne séparez pas le choix de la machine de l'aspiration des poussières et des conditions d'atelier
Le traitement du PUR n'est pas isolé de l'environnement de production global. La poussière autour du chant du panneau peut gêner le collage et affecter rapidement la qualité de l'affleurage. Une aspiration efficace aux postes de préfraisage et d'usinage fait donc partie du plan de qualité des chants, et ne constitue pas seulement une question d'entretien. Le système d'aspiration doit être pris en compte parallèlement à la conception des raccords de la machine et au mix de matériaux prévu.
La température et l'humidité ambiantes méritent également une attention particulière. Les systèmes d'adhésif PUR et les matériaux de panneaux offrent les meilleures performances lorsque les conditions de fonctionnement sont raisonnablement contrôlées. Une usine connaissant de fortes variations saisonnières de température doit discuter des procédures de démarrage, du stockage de l'adhésif et de l'adéquation de l'équipement proposé avec le fournisseur de machines et le fournisseur d'adhésif. Cela est particulièrement pertinent lorsque la production commence tôt dans un atelier froid ou lorsque les panneaux ont été stockés dans un environnement différent de celui de la ligne de placage de chants.
L'alimentation électrique, la qualité de l'air comprimé, la planéité du sol, l'espace de manutention des matériaux et l'accès pour la maintenance peuvent sembler secondaires lors de l'approvisionnement. Ils ne le sont pas. Une machine techniquement performante installée dans un espace exigu peut devenir difficile à entretenir, tandis qu'une mauvaise qualité d'air peut compromettre la régularité pneumatique. L'évaluation doit inclure une revue de l'implantation avant la finalisation du bon de commande.
L'assistance technique fait partie des spécifications de la machine
L'équipement PUR nécessite un plan de maintenance réaliste. Les pièces d'usure, les outils d'affleurage, les lames de racleur, les joints du système de colle, les capteurs et les composants électriques nécessiteront tôt ou tard une intervention. La question essentielle n'est pas de savoir si des pièces de rechange seront un jour nécessaires, mais à quelle vitesse l'équipe de production pourra identifier le problème et ramener la ligne à un état stable.
Lors de l'évaluation d'un fournisseur, demandez une présentation claire de l'assistance à l'installation, de la formation des opérateurs, du dépannage à distance, des manuels, des pièces de rechange recommandées et du processus d'obtention des composants critiques. Il est également judicieux de demander quels travaux de maintenance peuvent être effectués par les propres techniciens du client et quelles tâches nécessitent une assistance spécialisée. Des assurances vagues concernant le service après-vente sont moins utiles qu'une explication pratique des canaux de réponse et de l'approvisionnement en pièces.
Les fabricants disposant d'une longue expérience dans les machines à bois ont tendance à comprendre que la qualité des chants ne s'obtient pas par un seul composant isolé. Qingdao Zhongding Machinery Co., Ltd., par exemple, est passée d'un petit atelier à un fabricant et exportateur au service d'usines de meubles, d'ateliers de menuiserie et de lignes de production industrielles. L'accent qu'elle met sur l'ingénierie de précision, l'assistance technique, la disponibilité des pièces de rechange et le service client à long terme reflète les domaines qui doivent être examinés dans toute évaluation de fournisseur — et pas seulement le prix indiqué de la machine.
Un test rigoureux de réception en usine évite des hypothèses coûteuses
Une évaluation sérieuse doit se terminer par un plan d'essai fondé autant que possible sur les propres matériaux de l'acheteur. Envoyez des panneaux et des bandes de chant représentatifs, y compris les matériaux qui ont posé problème par le passé. Demandez des échantillons de différentes épaisseurs, couleurs et finitions de surface. Si les pièces étroites, les composants courts ou les panneaux lourds font partie du travail habituel, incluez-les également.
Pendant l'essai, inspectez l'aspect du collage, la qualité des coins, les marques d'affleurage, le débordement de colle, l'alignement de la bande et la répétabilité après un changement. Vérifiez non seulement le premier panneau, mais aussi une série de panneaux. Observez le processus de réglage de l'opérateur. Une machine peut produire un bel premier échantillon après une longue préparation par un technicien ; la question plus pertinente est de savoir si le personnel normal de l'usine peut reproduire cette qualité efficacement.
La solution de placage de chants PUR appropriée est généralement celle qui correspond au mix réel de produits, à la rigueur opérationnelle, aux capacités de maintenance et au niveau de qualité requis par l'usine. Des chants nets résultent d'un processus maîtrisé : des panneaux de qualité, une application PUR stable, une pression précise, des unités de finition rigides, une bonne aspiration et une assistance qui reste disponible après la mise en service. Si une machine proposée ne peut pas être évaluée sur l'ensemble de cette chaîne, elle n'est pas encore prête pour une décision technique en toute confiance.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.