

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment la température des plateaux affecte la qualité du collage lors du pressage à chaud des panneaux de bois
La température des plateaux est une variable de collage, et pas seulement un réglage de chaleur
Dans une presse à chaud pour panneaux de bois, la température des plateaux influence directement la capacité d’un adhésif à atteindre les conditions de durcissement nécessaires à la formation d’un collage durable. Elle affecte également la manière dont la chaleur se propage à travers les placages, les panneaux de particules, les MDF, les empilages de contreplaqué, les revêtements et d’autres assemblages de panneaux. Une presse peut afficher avec précision la température de plateau sélectionnée alors que la ligne de collage à l’intérieur du panneau est encore trop froide, trop chaude ou trop inégale pour assurer une production fiable.
Pour les équipes qualité et sécurité, la question pratique n’est pas simplement : « Quelle température de plateau faut-il utiliser ? » La question plus utile est : « L’historique réel des températures au niveau de la ligne de collage correspond-il au système de résine, à la construction du panneau, à l’état d’humidité, au temps de pressage et à la norme de qualité visée ? »
Lorsque la température des plateaux est trop basse, la résine peut ne pas durcir suffisamment avant l’ouverture de la presse. Il peut en résulter immédiatement une faible résistance de liaison interne, un décollement des bords, une délamination du cœur ou des défaillances qui n’apparaissent qu’après l’usinage, le conditionnement, le transport ou l’exposition à l’humidité. Lorsque le plateau est trop chaud, la ligne de production peut sembler plus rapide, mais le procédé peut engendrer un ensemble différent de défauts : durcissement prématuré de la surface, manque d’adhésif à l’interface, fissuration des placages, décoloration de surface, cloques liées à la vapeur, émissions excessives de formaldéhyde pendant le pressage lorsque cela est pertinent, et risque accru de brûlure autour de la presse.
Une température de plateau stable est donc nécessaire, mais elle n’est pas suffisante. La qualité du collage dépend de la combinaison de la température, du temps, de la pression, du transfert thermique et de l’état des matériaux.
Pourquoi la température affichée peut induire en erreur lors d’un contrôle qualité
Le plateau de presse est la source de chaleur, et non la ligne de collage elle-même. La chaleur doit passer du plateau aux couches externes du panneau, puis se déplacer vers le centre de l’assemblage. La vitesse et l’uniformité de ce transfert varient selon l’épaisseur du panneau, le profil de densité, la teneur en humidité, l’essence du placage, la finition de surface, l’encollage, les plaques de calage, les feuilles de démoulage et la qualité du contact entre le panneau et le plateau.
Pour un placage mince contrecollé, la ligne de collage peut atteindre la température de durcissement relativement rapidement. Pour un assemblage multicouche plus épais ou un panneau dense avec un cœur plus froid, la température de la ligne de collage interne peut accuser un retard important par rapport à celle du plateau. Augmenter la consigne du plateau peut raccourcir l’étape de chauffage, mais ne résout pas automatiquement un mauvais transfert thermique. Dans certains cas, cela accroît l’écart de température entre les faces du panneau et son centre, ce qui augmente la probabilité de défauts de surface avant que le cœur n’atteigne une condition de durcissement adéquate.
Cette distinction est importante lors de l’analyse de défaillances apparemment incohérentes. Si un panneau réussit un contrôle de pelage ou de cisaillement à court terme tandis qu’un autre se délamine ultérieurement, la cause n’est pas forcément une variation de lot d’adhésif. Il peut s’agir d’un profil thermique inégal causé par une variation locale de la température des plateaux, une humidité non uniforme du panneau, des conditions de chargement à froid, un mauvais contact avec le plateau ou un cycle de presse élaboré sur la base de réglages nominaux plutôt que de la température réelle du panneau.
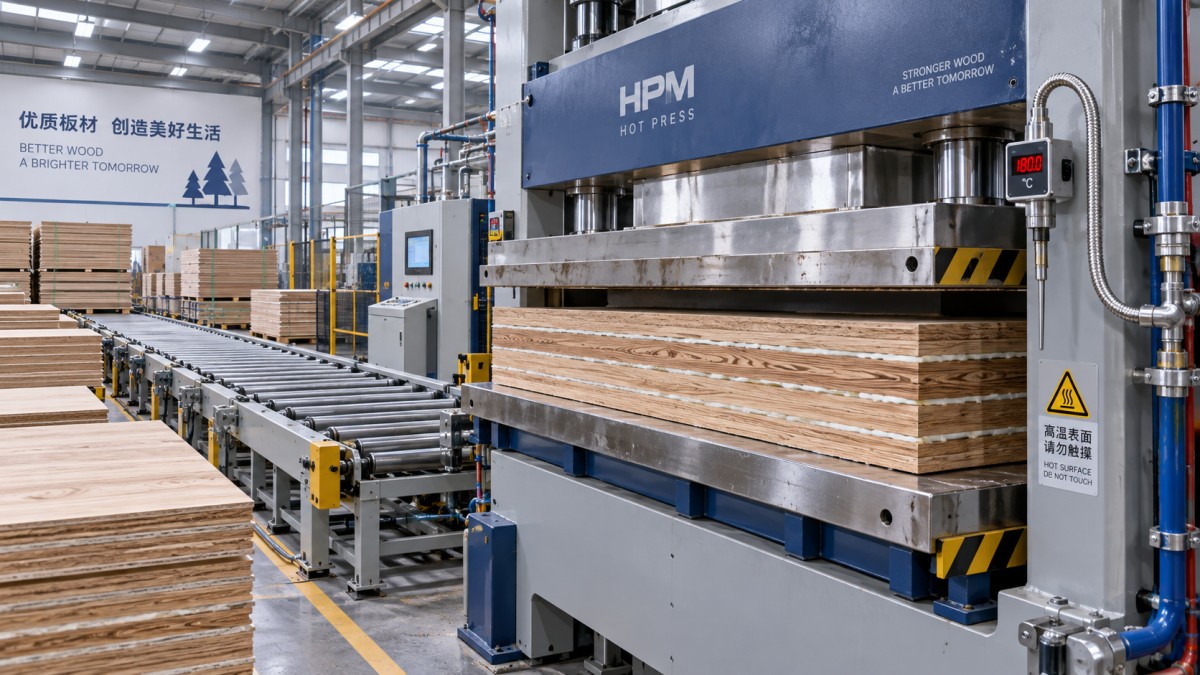
Une presse à chaud pour panneaux de bois doit donc être évaluée comme un système thermique contrôlé. La consigne, la lecture du capteur, la température de l’huile ou de la vapeur, la température de surface du plateau et la température de la ligne de collage sont liées, mais ne constituent pas des mesures interchangeables.
Trop froid : le mode de défaillance est souvent un sous-durcissement, mais les preuves peuvent être différées
Une faible température de plateau ralentit l’activation et le durcissement de la résine. Le risque est évident pour les systèmes adhésifs thermodurcissables nécessitant de la chaleur pour développer leur résistance prévue, mais il peut également affecter les systèmes de collage qui dépendent de la chaleur pour la réduction de viscosité, la migration de l’humidité, la formation de film ou la réticulation. Un panneau peut sortir de la presse avec un aspect acceptable, car la pression maintient temporairement les couches ensemble. Le défaut peut apparaître après le rognage, le ponçage, le perçage, l’usinage CNC, l’emballage ou les changements d’humidité ambiante.
Les indicateurs de qualité courants associés à un apport thermique insuffisant comprennent :
- Joints ouverts ou placage décollé près des bords du panneau.
- Faibles résultats de liaison interne ou surfaces de rupture irrégulières lors des essais destructifs.
- Délamination après conditionnement ou exposition à l’humidité.
- Faible adhérence concentrée au centre du panneau ou dans les sections plus épaisses.
- Taux de rebut plus élevés après le traitement secondaire plutôt qu’immédiatement après le pressage.
- Variation importante entre les panneaux produits selon le même cycle nominal.
Le sous-durcissement ne doit pas être diagnostiqué sur la seule base de la température des plateaux. Un encollage insuffisant, un mauvais transfert de colle, une résine périmée ou mal mélangée, une pression inadéquate et un temps d’assemblage ouvert excessif peuvent produire des symptômes similaires. Cependant, la température mérite une attention précoce, car elle interagit avec chacune de ces variables. Une résine dont le temps de mise en œuvre est limité peut déjà avoir perdu sa fluidité avant que le panneau ne reçoive suffisamment de chaleur ; un panneau plus froid peut nécessiter une période de presse fermée plus longue, même si le réglage du plateau n’a pas changé.
Le contrôle qualité doit également éviter de se fonder uniquement sur la température moyenne d’un plateau. Les moyennes peuvent masquer des zones froides près des bords, des coins, des zones d’entrée et de sortie, ou des régions affectées par la conception des canaux internes. Un panneau produit dans une zone plus froide peut présenter un schéma de faiblesse prévisible, susceptible d’être confondu avec une défaillance aléatoire de l’adhésif.
Trop chaud : un durcissement plus rapide peut produire un assemblage plus faible
L’augmentation de la température des plateaux est souvent considérée comme le moyen le plus simple de réduire le temps de pressage. Cette approche ne peut fonctionner que dans la fenêtre de durcissement de l’adhésif et la tolérance thermique de l’assemblage du panneau. Au-delà de cette fenêtre, la chaleur peut améliorer le durcissement côté surface tout en dégradant les conditions nécessaires à la formation du collage plus profondément dans le panneau.
Un problème fréquent est le durcissement prématuré à la surface du panneau ou à proximité. Si la résine gélifie avant de s’être suffisamment répartie dans l’interface prévue, le collage obtenu peut être fragile, discontinu ou mal ancré au substrat. Cela est particulièrement pertinent lorsque l’empilement de matériaux présente une porosité variable, un ponçage irrégulier, des différences locales de densité ou une couche de revêtement qui limite l’absorption.
Une température excessive peut également transformer rapidement l’humidité en vapeur. Les panneaux à base de bois contiennent de l’humidité, et les adhésifs peuvent apporter de l’eau supplémentaire. Pendant le pressage, une pression de vapeur se développe dans le panneau. Si la chaleur augmente trop vite, si la pression est relâchée trop brutalement ou si la construction du panneau limite l’évacuation de la vapeur, le panneau peut cloquer, se fissurer intérieurement ou se séparer à l’ouverture de la presse. Ces événements entraînent à la fois des pertes de qualité et des préoccupations de sécurité, car une libération soudaine peut projeter de la vapeur chaude, des fragments ou des matériaux chauds vers le personnel à proximité.
D’autres signes indiquant que le procédé peut être thermiquement agressif comprennent le foncement de la surface, la fissuration des placages, une compression excessive près des faces, le marquage par les composants de presse, une forte odeur pendant le pressage et une fenêtre de procédé plus étroite entre les panneaux acceptables et les rebuts visibles. Ces symptômes doivent déclencher un examen de l’ensemble du profil température-temps-pression plutôt qu’un simple ajustement de la consigne du plateau.
L’uniformité de la température est souvent plus importante qu’une consigne plus élevée
Pour obtenir une qualité de collage reproductible, une surface de plateau uniforme peut être plus précieuse qu’une température de fonctionnement nominale plus élevée. Si une zone est chaude et une autre froide, les opérateurs peuvent augmenter la consigne globale pour protéger la zone froide. La zone chaude devient alors plus sujette au surdurcissement, aux défauts de surface ou aux dommages liés à la vapeur. Il en résulte un procédé qui ne peut être rendu acceptable qu’en acceptant la variation.
La non-uniformité de température peut provenir de circuits de transfert thermique encrassés, d’une mauvaise circulation du fluide thermique, de dépôts, de problèmes de vannes de régulation, d’éléments chauffants endommagés, d’une isolation inégale, de dérives des capteurs, de l’usure des plateaux ou d’un préchauffage insuffisant. Elle peut également être introduite par les pratiques de chargement. Des panneaux froids, des panneaux humides, des empilements irréguliers, des plaques de calage endommagées et des débris sur la surface du plateau modifient tous le transfert thermique local.
Une approche de contrôle utile distingue trois vérifications :
Ces vérifications doivent être liées. Une cartographie des températures sans essais de collage ne prouve pas la capacité du procédé. Les essais de collage sans vérification de la température peuvent identifier un défaut sans révéler si la presse en est la source. Ensemble, ils permettent au personnel qualité de distinguer la variation des équipements de la variation des matériaux.
La recette de presse doit être adaptée à l’adhésif et à la construction du panneau
Il n’existe pas de température de plateau universellement correcte pour le pressage de panneaux de bois. La chimie de l’adhésif détermine le comportement de durcissement requis, tandis que la construction du panneau détermine le temps nécessaire à la chaleur pour atteindre la ligne de collage concernée. Un réglage adapté à un placage décoratif mince peut ne pas convenir à un empilage de contreplaqué épais, à un substrat haute densité ou à un panneau comportant des couches de surface sensibles à l’humidité.
Lors de l’examen d’une recette de presse, les équipes qualité doivent établir les conditions entourant le réglage plutôt que d’enregistrer une seule valeur de température :
- Type d’adhésif, rapport de mélange, état de viscosité et exigences de durcissement indiquées.
- Épaisseur du panneau, nombre de couches, densité, préparation de surface et température à l’entrée.
- Plage d’humidité de chaque composant, et pas seulement l’objectif d’humidité nominal.
- Régularité de l’encollage et transfert uniforme de la colle à l’interface.
- Niveau de pression, montée en pression, temps de maintien, séquence de décompression et pratique d’ouverture de la presse.
- Température des plateaux à plusieurs emplacements et comportement de récupération entre les cycles.
- Temps de conditionnement après pressage avant les essais de collage, l’usinage, l’empilage ou l’emballage.
Ce cadre évite une erreur fréquente : considérer qu’un collage défaillant prouve que « la température était incorrecte » sans déterminer si la température était trop basse, inégale, appliquée pendant une durée trop courte ou inadaptée à l’empilement de matériaux. Il évite également l’erreur inverse consistant à résoudre chaque défaut en ajoutant de la chaleur. Un plateau plus chaud peut masquer un symptôme tout en aggravant un autre mécanisme de défaut.
Utiliser les essais de collage comme contrôles de procédé, et non uniquement comme inspection finale
Les essais destructifs de collage sont particulièrement utiles lorsqu’ils sont conçus pour révéler les variations thermiques. L’échantillonnage d’un seul panneau au milieu d’une série de production peut ne pas détecter les problèmes liés au démarrage, à la récupération des plateaux, aux zones externes de la presse, aux changements de matériaux ou aux ajustements entre équipes.
Les plans d’échantillonnage doivent inclure des panneaux provenant de différentes positions sur les plateaux et, lorsque le produit le permet, des éprouvettes prélevées sur les bords et dans les zones centrales des panneaux. L’aspect de la rupture est important en plus du résultat mesuré. Une rupture se produisant principalement dans le substrat de bois peut indiquer une condition différente d’une séparation nette au niveau de la ligne de collage. Une faiblesse répétée au centre d’un assemblage épais oriente vers des questions de pénétration de la chaleur ou de temps de pressage ; une faiblesse répétée près d’un côté de la presse indique plus fortement un problème local de température, de pression ou de régularité du chargement.
Les enregistrements d’inspection deviennent plus utiles lorsqu’ils relient les résultats d’essai à l’état réel du procédé : numéro de presse, durée du cycle, consigne, température de surface mesurée, lot de matériau, humidité du panneau, temps de préparation de l’adhésif et ajustements de l’opérateur. Il ne s’agit pas d’un détail administratif. Cela permet à un responsable qualité de déterminer si les défauts suivent les performances thermiques ou une autre source de variation.
Les contrôles de sécurité doivent faire partie du plan de contrôle de la température
La température des plateaux affecte le risque pour le personnel autant que la qualité du collage. Les surfaces chaudes, les plaques de calage chauffées, les fuites de fluide thermique, les dégagements de vapeur, les éclatements de panneaux et la manutention de panneaux chauds exigent tous des contrôles qui restent efficaces pendant la production normale comme lors des défaillances. Une presse fonctionnant plus près de la limite supérieure de sa recette peut avoir moins de tolérance face à une vanne de régulation bloquée, une erreur de capteur, un déchargement retardé ou une interruption imprévue du cycle.
La gestion de la sécurité doit vérifier que les capteurs de température sont entretenus et étalonnés conformément au système de contrôle de l’installation, que les alarmes de surtempérature fonctionnent, que les protections et interverrouillages restent efficaces et que les opérateurs disposent d’une réponse définie en cas d’odeur anormale, de fumée, de dégagement de vapeur, de brûlure de surface ou de bruit inhabituel de la presse. Les procédures de consignation sont particulièrement importantes avant toute maintenance des plateaux chauffés, des circuits de fluide thermique, des systèmes hydrauliques ou des mécanismes de presse.
Les panneaux ne doivent pas être considérés comme inoffensifs immédiatement après le déchargement. Un panneau contenant de la chaleur piégée ou soumis à une pression interne de vapeur peut se comporter différemment d’un panneau stable et conditionné. Les itinéraires de manutention, les pratiques d’empilage et le moment de l’inspection doivent tenir compte de cet état, en particulier après des modifications de recette ou lorsque les niveaux d’humidité ont changé.
À quoi ressemble une décision défendable de contrôle de la température
Une décision de pressage judicieuse ne commence pas par la température maximale que la machine peut atteindre ni par le cycle le plus court indiqué dans une recette théorique. Elle commence par les exigences de durcissement de l’adhésif et confirme que le cycle sélectionné fournit une chaleur adéquate et suffisamment uniforme à la ligne de collage sans endommager le panneau.
Pour le contrôle qualité, l’objectif pratique est une fenêtre de fonctionnement documentée : températures des plateaux vérifiées sur toute la zone de travail, relation établie entre le temps de pressage et la construction spécifique du panneau, limites définies pour l’humidité et la préparation de l’adhésif, ainsi que des essais de collage capables de détecter les dérives avant qu’elles ne deviennent un problème d’expédition. Pour les responsables de la sécurité, cette même fenêtre doit inclure les réponses aux conditions anormales et les contrôles de maintenance qui protègent les travailleurs contre les risques thermiques, de pression et mécaniques.
Lorsque la qualité du collage devient irrégulière, l’augmentation de la température des plateaux doit être considérée comme une hypothèse à tester, et non comme une correction automatique. Les décisions de procédé les plus solides découlent de la confirmation de l’endroit où la chaleur atteint réellement le panneau, de l’uniformité de sa distribution et de la capacité de la ligne de collage à recevoir les conditions de durcissement pour lesquelles le produit a été conçu.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.