


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Conception d’une ligne de placage de chants pour des commandes mixtes de caissons
Concevoir une ligne de production de plaquage de chants pour des commandes mixtes d’armoires
Les commandes mixtes d’armoires sont le domaine où un département de plaquage de chants prouve sa valeur ou devient la source quotidienne de retards de l’usine. Une ligne peut devoir traiter des pièces étroites de tiroirs le matin, de hauts panneaux latéraux d’armoires après le déjeuner, puis des composants de cuisine résistants à l’humidité avant la fin du poste. Les matériaux des panneaux peuvent passer de panneaux de particules mélaminés au MDF, au contreplaqué, aux panneaux laqués ou au stratifié compact. L’épaisseur des bandes de chant, les exigences en matière de colle, les dimensions des panneaux et les attentes de qualité évoluent en conséquence.
C’est pourquoi la conception d’uneligne de production de plaquage de chants pour des commandes mixtes d’armoires ne consiste pas simplement à acheter la plaqueuse de chants la plus rapide disponible. Une machine à grande vitesse peut rester inactive si le système de retour est mal agencé, si le tri des panneaux n’est pas clair ou si les opérateurs passent trop de temps à réajuster les guides et à modifier les réglages de colle. L’objectif pratique est d’obtenir un flux stable : les panneaux arrivent préparés, la ligne gère les variations sans intervention excessive et les pièces finies sortent prêtes pour le processus suivant.
Pour un chef de projet, la question la plus utile n’est pas : « Combien de panneaux par minute cette machine peut-elle traiter ? » Elle est plutôt : « Quel mélange de panneaux y passera lors d’une journée normale mais difficile, et qu’est-ce qui interrompra ce flux ? » La réponse détermine généralement la bonne configuration plus précisément qu’une vitesse nominale mise en avant.
Commencer par le mix réel des commandes, et non par l’objectif idéal de production
De nombreux plans de ligne commencent par une estimation de la production mensuelle. Ce chiffre est important, mais il ne révèle pas la complexité opérationnelle qui se cache derrière le volume produit. Deux usines peuvent traiter un nombre similaire de panneaux d’armoires tout en nécessitant des conceptions de ligne très différentes. L’une peut produire des lots répétitifs d’éléments de cuisine standard. L’autre peut traiter quotidiennement des armoires sur mesure, de petits projets commerciaux, des pièces de remplacement et plusieurs couleurs de panneaux. La seconde usine perdra probablement davantage de temps au tri, aux changements de bandes, à la sélection des programmes et à la manutention manuelle.
Avant de définir les équipements, cartographiez le profil des commandes sur une période représentative. Examinez les plages de longueur et de largeur des panneaux, les épaisseurs, les types de bandes de chant, les substrats des panneaux ainsi que la proportion de pièces à un, deux et quatre chants. Identifiez également les pièces difficiles : bandes étroites, panneaux très longs, plans de travail lourds, pièces courbes et panneaux aux surfaces finies sensibles. Ces pièces ne représentent souvent pas les volumes les plus élevés, mais elles définissent les limites pratiques de la ligne.
Une opération de commandes mixtes doit également distinguer les « variations fréquentes » des « variations exceptionnelles ». Si les panneaux de 18 mm dominent mais que des travaux en 25 mm apparaissent une ou deux fois par semaine, la ligne doit pouvoir traiter les deux, tout en gardant la configuration quotidienne optimisée pour le travail principal. Concevoir chaque poste autour de travaux rares peut rendre le flux principal inutilement coûteux et complexe.
Construire le flux autour des véritables goulots d’étranglement
Une ligne de plaquage de chants est rarement limitée uniquement par la plaqueuse de chants. Les goulots d’étranglement apparaissent souvent avant et après celle-ci. Les panneaux peuvent arriver non triés depuis la zone d’imbrication ou de scie à panneaux. Les opérateurs peuvent devoir vérifier manuellement les étiquettes parce que des lots sont mélangés sur le même chariot. Les panneaux finis peuvent s’accumuler parce que le perçage, le nettoyage ou l’assemblage ne peuvent pas les réceptionner au même rythme. Dans ces conditions, l’ajout d’une autre unité de finition haut de gamme ne résout pas le véritable problème.
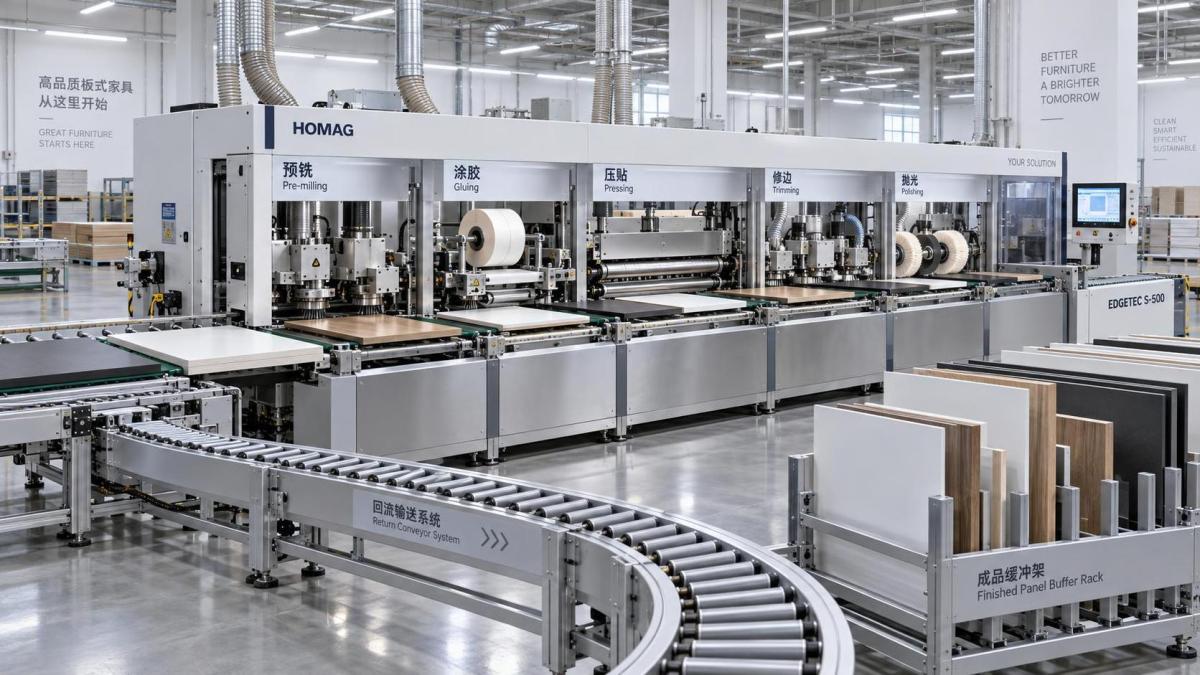
Un flux de travail judicieux comprend normalement quatre zones reliées : préparation et identification des panneaux, plaquage de chants, manutention par retour ou transfert, et stockage tampon en aval. L’agencement précis dépend des contraintes du bâtiment, mais la logique doit rester visible. Les matériaux ne doivent pas traverser plusieurs fois la même allée, et les opérateurs ne doivent pas contourner la machine pour récupérer chaque panneau fini. Ces petits déplacements deviennent coûteux lorsqu’ils sont répétés des centaines de fois au cours d’un poste.
Pour un opérateur unique traitant des lots de taille moyenne, un convoyeur de retour peut être plus utile que l’ajout d’une unité avancée rarement utilisée. Il permet à l’opérateur d’alimenter et de recevoir les panneaux depuis une zone de travail contrôlée, réduisant les déplacements et le risque de prendre le mauvais panneau. Toutefois, un système de retour n’est pas automatiquement la bonne solution. Les panneaux très longs, lourds ou flexibles peuvent nécessiter davantage de support, un espace de retournement plus large ou une seconde personne. Le parcours de retour doit être évalué en fonction de la pièce la plus grande et la moins stable, et non seulement d’un panneau latéral d’armoire standard.
Choisir les fonctions de la machine selon les exigences de finition et la charge de changement de série
Pour une production mixte d’armoires, la séquence principale de plaquage de chants nécessite généralement un pré-fraisage fiable, l’application de colle, des rouleaux presseurs, la coupe en bout, l’affleurage supérieur et inférieur, l’arrondissage des angles lorsque nécessaire, le raclage et le polissage. L’enjeu important n’est pas de savoir si chaque module peut être répertorié dans une proposition. Il s’agit de savoir si les modules peuvent maintenir une finition homogène sur les matériaux et les bandes de chant utilisés dans l’usine.
Le pré-fraisage mérite une attention particulière. Les traces de scie, les petits éclats et les bords de panneaux irréguliers peuvent compromettre l’adhérence de la colle et donner à un chant fini un aspect irrégulier. Dans un atelier traitant des panneaux bien découpés issus d’un processus amont stable, une correction légère peut suffire. Dans un environnement de production où les panneaux proviennent de différentes scies, machines d’imbrication ou fournisseurs, une capacité de pré-fraisage plus robuste et plus stable peut prévenir les litiges de qualité en aval.
Le choix de la colle doit être considéré comme une décision de production, et non simplement comme un choix de consommable. La colle EVA reste courante pour de nombreuses applications d’armoires, car elle est familière et pratique pour les travaux standard. La colle PUR peut être envisagée lorsque la résistance à la chaleur, à l’humidité ou des conditions de substrat exigeantes justifient une discipline de processus supplémentaire. Mais la PUR modifie les exigences de maintenance : les procédures de nettoyage, le stockage, les pratiques d’arrêt et la formation des opérateurs deviennent tous plus critiques. Elle ne doit pas être choisie uniquement parce qu’elle paraît plus avancée.
De même, les systèmes de réglage automatique peuvent réduire le temps de configuration lorsque les épaisseurs de panneaux et les spécifications de bandes changent fréquemment. Pourtant, l’automatisation n’est rentable que lorsque les données de commande et les pratiques des opérateurs sont suffisamment organisées pour être utilisées de manière cohérente. Une usine dont l’étiquetage est insuffisant et les listes de débit modifiées manuellement peut encore subir des arrêts, même avec une machine très automatisée. La ligne doit correspondre au niveau de maturité du système de production environnant.
Ne pas sous-estimer l’identification des panneaux et la discipline des lots
Les commandes mixtes créent un problème de traçabilité. Une fois que les panneaux sont séparés de leur lot de découpe, des pièces d’apparence similaire peuvent facilement être confondues. Un côté d’armoire avec un chant en PVC blanc peut sembler presque identique à un autre côté destiné à un projet différent, à un schéma de perçage différent ou à une spécification de quincaillerie différente. Le plaquage de chant peut être correct, alors que l’armoire finale reste erronée.
La solution la plus fiable est généralement simple : attribuer une identité claire au panneau avant le traitement des chants et maintenir cette identité lisible après celui-ci. Il peut s’agir d’une étiquette imprimée, d’un flux de travail avec code-barres ou d’une autre méthode de contrôle de production adaptée au logiciel et aux habitudes de l’usine. L’essentiel est que l’opérateur de la ligne puisse vérifier le traitement de chant requis sans se fier à sa mémoire ou à des instructions verbales.
En pratique, il est utile de définir un petit nombre de familles de production plutôt que de considérer chaque commande comme totalement unique. Par exemple, les panneaux standards de caisson d’armoire, les portes et panneaux d’extrémité visibles, les composants de cuisine résistants à l’humidité et les pièces décoratives épaisses peuvent chacun suivre des réglages ou des exigences d’inspection différents. Regrouper le travail de cette manière réduit les changements inutiles tout en permettant aux commandes personnalisées de circuler dans le système.
Intégrer le contrôle qualité à la ligne au lieu de le placer à la fin
Un défaut de chant découvert lors de l’assemblage final est coûteux, car le panneau a déjà consommé du temps de découpe, d’usinage, de manutention et peut-être de perçage. Les contrôles qualité doivent donc être positionnés près du processus où la correction reste réalisable. Les opérateurs ont besoin d’une norme claire pour contrôler les joints de colle, l’alignement des chants, la finition des angles, les rayures de surface, les traces d’affleurage et l’adhérence des chants.
La méthode d’inspection doit refléter le produit. Un composant d’armoire utilitaire peut avoir des exigences visuelles différentes de celles d’une porte d’armoire brillante. Les chants foncés et les panneaux clairs rendent souvent les variations de joint de colle plus visibles. Une bande fine peut révéler les imperfections du substrat, tandis qu’un chant épais en ABS ou en acrylique peut exiger une finition des angles plus soignée. Ce ne sont pas des raisons de surdimensionner chaque machine ; ce sont des raisons de définir le résultat acceptable avant l’installation et la production d’essai.
La qualité comporte également un aspect de maintenance. Des fraises émoussées, des systèmes de colle contaminés, des outils de raclage mal réglés et une aspiration insuffisante peuvent réduire progressivement la qualité de finition sans déclencher d’alarme immédiate de la machine. Une ligne qui paraît productive sur un tableau de bord peut générer des retouches à l’établi. Les contrôles de routine de l’état des outils, de l’application de colle, des systèmes pneumatiques et des performances d’aspiration doivent faire partie du plan d’exploitation dès le premier jour.
Prévoir de la place pour l’expansion, sans acheter une complexité inutilisée
L’évolutivité est importante dans la production d’armoires, car les profils de commande changent. Une entreprise peut commencer avec une plaqueuse de chants compacte et un simple convoyeur de retour, puis ajouter ultérieurement le chargement automatique, le transfert de panneaux ou une manutention des matériaux plus intégrée. Prévoir à l’avance les raccordements aux réseaux, l’espace au sol, les voies d’accès et les interfaces de commande peut rendre cette expansion ultérieure beaucoup moins perturbatrice.
Toutefois, la planification de l’expansion ne doit pas se transformer en achats spéculatifs. Une ligne plus grande exige davantage d’espace au sol, plus de nettoyage, davantage de discipline de réglage et une plus grande compétence technique de la part de l’équipe de maintenance. Si les commandes actuelles sont très variables mais que le débit total reste modéré, la flexibilité et la facilité de réglage peuvent être plus précieuses qu’un système automatisé étendu. La meilleure ligne est généralement celle qui élimine les contraintes réelles d’aujourd’hui tout en préservant des options raisonnables pour l’étape suivante.
C’est là qu’un fournisseur expérimenté de machines peut apporter une contribution au-delà des spécifications de la machine. Qingdao Zhongding Machinery Co., Ltd., avec plus de 20 ans d’expérience dans la fabrication et l’exportation de machines à bois, aborde la planification des lignes comme un lien entre les équipements, le flux des matériaux, l’assistance technique, la disponibilité des pièces détachées et les conditions réelles de production du client. Pour les projets à commandes mixtes, la discussion sur l’installation doit inclure les plans d’agencement, les échantillons de panneaux, les variations de matériaux attendues, les niveaux de compétence des opérateurs et les futures liaisons de processus, et non uniquement la configuration de la machine.
Questions à régler avant de commander la ligne
- Quelles dimensions, épaisseurs et quels matériaux de panneaux représentent la plus grande partie de la production quotidienne, et quelles pièces difficiles déterminent la véritable limite opérationnelle ?
- À quelle fréquence la bande de chant, le type de colle, l’épaisseur ou la couleur des panneaux changera-t-il au cours d’un poste normal ?
- Le processus de découpe en amont peut-il fournir des panneaux aux bords suffisamment propres et réguliers pour obtenir la finition requise ?
- Un opérateur, deux opérateurs ou un système de manutention automatisé gérera-t-il le chargement et le déchargement ?
- Où les panneaux attendront-ils lorsque le perçage ou l’assemblage en aval est temporairement plus lent que le traitement des chants ?
- Quelles exigences locales en matière d’électricité, d’aspiration, de sécurité et d’installation doivent être confirmées avant l’expédition et la mise en service ?
Ces questions peuvent sembler opérationnelles plutôt que stratégiques, mais c’est précisément à ce niveau que les lignes de production réussissent ou échouent. Un agencement qui ignore l’accès à la maintenance, la mise en attente des panneaux ou la collecte des poussières peut créer des problèmes récurrents qu’aucun réglage logiciel ne pourra résoudre ultérieurement.
Une ligne pour commandes mixtes doit être conçue pour des variations maîtrisées
L’objectif n’est pas d’éliminer les variations ; la fabrication d’armoires sur mesure en comportera toujours. L’objectif est de rendre les variations suffisamment prévisibles afin qu’elles n’interrompent pas tout l’atelier. Une ligne de production de plaquage de chants bien conçue associe des modules de finition adaptés à une identification claire des panneaux, une manutention pratique des matériaux, des zones tampons planifiées et des routines de maintenance qui protègent la qualité de finition.
Avant de vous engager sur un agencement, faites passer des panneaux représentatifs dans le processus proposé sur le papier et, lorsque cela est possible, lors des essais de la machine : la bande la plus étroite, le panneau latéral le plus long, la surface visible la plus exigeante et le matériau nécessitant les performances d’adhérence les plus strictes. Si la ligne peut traiter ces pièces sans solutions de contournement maladroites, elle aura beaucoup plus de chances de prendre en charge le mix quotidien d’armoires avec moins de surprises.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.