


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment spécifier une ligne de contrecollage de panneaux de bois pour les usines de meubles à grand volume
Pour une usine de meubles à haut volume, la définition d'une ligne de laminage est avant tout un exercice de capacité et de contrôle. Une ligne qui semble rapide sur le plan d'implantation d'un fournisseur peut néanmoins devenir un goulot d'étranglement si la préparation des panneaux, l'application de l'adhésif, le temps de maintien sous presse, le chargement, le déchargement ou le rognage en aval ne sont pas équilibrés selon le même rythme de production.
La première décision ne concerne donc pas la vitesse nominale de la ligne. Elle consiste à déterminer si la ligne de laminage de panneaux de bois proposée peut produire la combinaison requise de panneaux avec une qualité de collage stable pendant les équipes normales, les changements de matériaux et les intervalles d'entretien courants. Pour la plupart des évaluations techniques, quatre domaines méritent une attention particulière : la gamme de panneaux et de matériaux de surface, la méthode d'adhésivage et de durcissement, le modèle de débit réel et le niveau d'automatisation nécessaire pour alimenter la ligne.
Commencez par le mix de production, et non par le catalogue d'équipements
Une ligne de laminage doit être spécifiée en fonction des panneaux qui y passeront réellement. Les usines de meubles peuvent laminer des panneaux MDF, des panneaux de particules, du contreplaqué, des panneaux lattés, des panneaux alvéolaires ou des substrats composites. Ces matériaux diffèrent par leur lissé de surface, leur densité, leur comportement à l'humidité, leur tolérance d'épaisseur et leur capacité à supporter la pression de pressage. Une ligne adaptée à des panneaux MDF plats et réguliers peut nécessiter un contrôle de pression, une conception de manutention et des réglages d'adhésif différents lorsque l'usine traite également des panneaux légers ou moins uniformes.
Le matériau de surface est tout aussi important. Le papier décoratif, le papier imprégné de mélamine, le film PVC, le film PET, le placage, le HPL et les produits en feuille ne se comportent pas de la même manière lors de l'alimentation, de l'application de colle, du pressage, du refroidissement et du rognage. Une usine qui prévoit d'ajouter ultérieurement de nouvelles surfaces décoratives devrait éviter de spécifier une ligne trop étroitement conçue pour une seule épaisseur de film ou une seule largeur de rouleau. La flexibilité future n'exige pas toutes les options possibles, mais elle nécessite que les plages de largeur, les systèmes de déroulage, le contrôle de tension, les réglages de presse et les capacités de température soient pris en compte avant l'installation.
L'équipe technique devrait préparer une matrice des panneaux avant de demander des devis aux fournisseurs. Elle doit identifier :
- Les types de substrats, la plage d'épaisseur, les plages de longueur et de largeur des panneaux, ainsi que la taille minimale des panneaux.
- Les matériaux de surface à laminer, y compris le format en rouleau ou en feuille, l'épaisseur, l'état du support et la tolérance de largeur.
- Les exigences de laminage sur une face ou sur deux faces.
- Les critères de qualité des panneaux finis, tels que la planéité de surface, l'état des chants, les défauts visuels, la résistance du collage et les retouches autorisées.
- Les proportions de production attendues, plutôt que le seul produit au plus fort volume.
Cette matrice met en évidence un point important : la production à haut volume provient généralement d'un groupe limité de produits répétitifs, tandis que les perturbations de production résultent souvent de petites séries, de dimensions inhabituelles, de changements de couleur ou de substitutions de matériaux. La ligne doit être optimisée pour le schéma de production dominant, mais son processus de changement de série doit rester réaliste pour le mix secondaire. Un système qui exige de longs réglages mécaniques ou un nettoyage difficile après chaque changement d'adhésif ou de film peut perdre une grande partie de son avantage théorique.
Spécifiez la capacité comme un processus équilibré
Les chiffres de vitesse publiés ne sont utiles que lorsque leurs hypothèses de fonctionnement sont claires. Un convoyeur peut être capable de déplacer rapidement les panneaux, tandis que la presse, le poste d'adhésivage, la section de durcissement ou la cellule de déchargement détermine la production réelle. La capacité doit être calculée à partir des dimensions des panneaux, de leur espacement, du cycle de presse ou du temps de séjour dans une presse continue, du mix produit et du temps nécessaire aux changements de série planifiés.
Les évaluateurs techniques devraient demander aux fournisseurs de décrire le poste goulot d'étranglement pour chaque groupe de produits prévu. La réponse doit distinguer la vitesse mécanique maximale de la vitesse de production soutenable. Elle doit également préciser ce qui se passe lorsque les panneaux présentent des variations dimensionnelles normales, lorsqu'un opérateur doit raccorder un rouleau ou lorsque l'application d'adhésif doit être inspectée et ajustée.
Une méthode d'évaluation utile consiste à cartographier l'ensemble du flux de matériaux :
- Alimentation des panneaux depuis le ponçage, le stockage ou l'usinage préalable.
- Dépoussiérage et préparation de surface avant l'application de l'adhésif.
- Dosage, mélange, acheminement, enduction et récupération de l'adhésif, le cas échéant.
- Déroulage, alignement, découpe et positionnement du film ou du placage.
- Pressage, chauffage ou durcissement, refroidissement et stabilisation.
- Empilage, transfert, rognage, usinage des chants, inspection et stockage tampon.
Chaque étape doit disposer d'une capacité tampon suffisante pour absorber les variations ordinaires sans laisser les panneaux attendre trop longtemps après l'application de colle. Le temps ouvert de l'adhésif est particulièrement important. Si une accumulation en amont peut laisser les panneaux enduits exposés au-delà de la fenêtre de travail effective de l'adhésif, des irrégularités de collage peuvent apparaître même lorsque la presse fonctionne correctement.
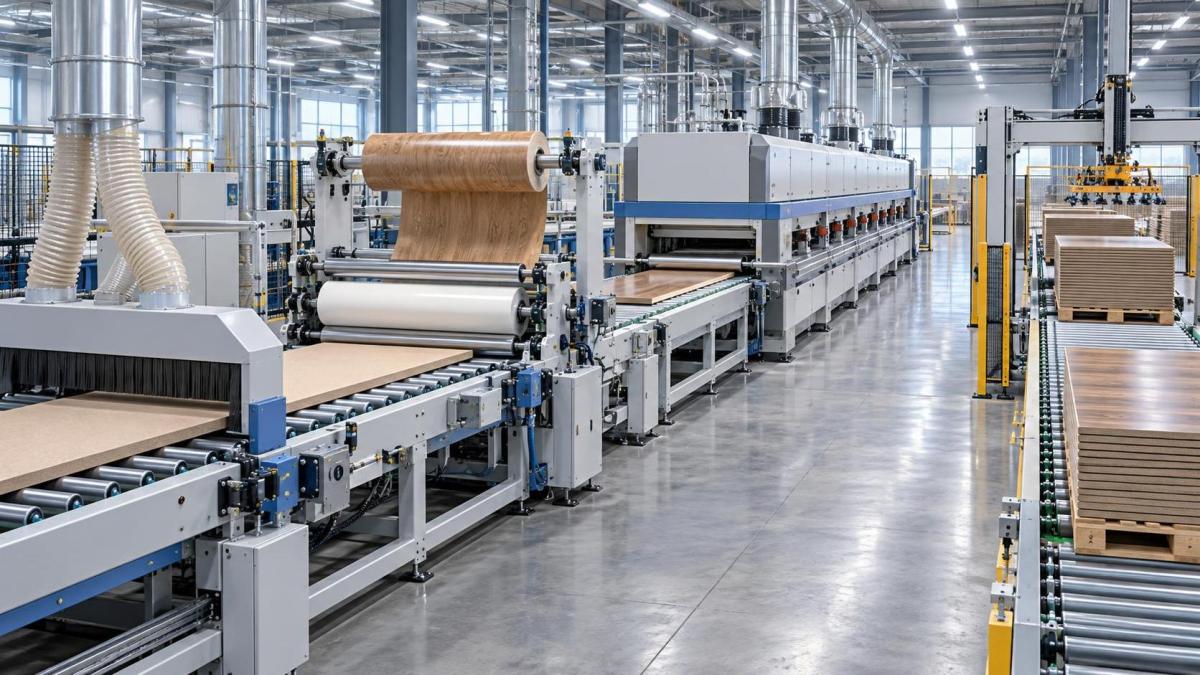
La capacité de la ligne doit également être vérifiée par rapport aux opérations en aval. Une ligne de laminage qui produit des panneaux plus rapidement que le rognage, l'imbrication CNC, le placage de chants ou la manutention en entrepôt ne peuvent les accepter crée des stocks cachés de produits en cours. À l'inverse, un processus lent de ponçage ou de nettoyage des panneaux en amont peut sous-alimenter une ligne de laminage coûteuse. La spécification correcte correspond souvent à une conception de cellule coordonnée, et non à l'achat d'une presse isolée.
Adaptez le système d'adhésif au produit et à la discipline opérationnelle
Le choix de l'adhésif détermine une grande partie de la conception de la ligne. Les systèmes à base d'eau, les colles thermofusibles, les colles thermofusibles réactives, les systèmes à base d'urée-formaldéhyde, les adhésifs à base de PVAc et d'autres formulations présentent des exigences différentes en matière de contrôle de température, de gestion de la viscosité, de temps ouvert, de développement du durcissement, de nettoyage et de stockage. Le bon choix dépend du matériau de surface, du substrat, des propriétés de résistance requises, du type de presse, des exigences de finition et de l'environnement de production.
Il est risqué de considérer la sélection de l'adhésif comme une décision relative aux consommables pouvant être finalisée après l'installation des machines. L'adhésif influence la configuration des pompes, le chauffage des tuyaux, la conception de l'applicateur, le choix des rouleaux, la précision du dosage, les dispositifs de nettoyage, les besoins de ventilation ainsi que la longueur ou le profil de température du processus de durcissement. Une ligne conçue pour une famille d'adhésifs peut difficilement passer à une autre sans modifications du matériel et des procédures de fonctionnement.
Pour l'évaluation technique, demandez une fenêtre de procédé claire plutôt qu'une déclaration générale selon laquelle la machine est « compatible » avec un adhésif donné. L'évaluation doit couvrir l'état acceptable du substrat, la quantité d'adhésif appliquée, la plage de température, le temps d'assemblage, la pression de pressage, la durée de pressage et les conditions de manutention après pressage. La fenêtre de procédé est plus utile qu'un réglage unique recommandé, car elle indique la marge dont dispose l'usine pour gérer les variations ordinaires de production.
L'humidité du substrat et la propreté de la surface méritent une attention particulière. La poussière, les fibres détachées, la contamination par l'huile, les variations excessives d'humidité et les surfaces mal poncées peuvent tous réduire la fiabilité du collage. Une section de dépoussiérage automatique peut être justifiée lorsque le ponçage des panneaux génère des résidus importants ou lorsque des matériaux de surface très brillants rendent les défauts mineurs très visibles. Si le nettoyage est inclus, son efficacité doit être évaluée avec l'ensemble de la ligne, et non uniquement par la présence de brosses ou de couteaux d'air sur un plan d'implantation.
La conception de la presse doit répondre aux exigences de qualité
La presse est l'endroit où un processus de laminage nominal devient un panneau fini. Sa conception doit convenir aux matériaux sélectionnés et au niveau visuel requis. Les questions importantes incluent l'uniformité de la pression sur toute la largeur utile, la planéité des plateaux, l'homogénéité du chauffage lorsqu'il est utilisé, la réaction aux variations d'épaisseur et la capacité à répéter les réglages d'une série de production à l'autre.
La pression seule ne garantit pas un collage résistant. Une pression excessive peut faire pénétrer l'adhésif dans un substrat poreux ou créer une déformation de surface, tandis qu'une pression insuffisante ou inégale peut laisser des zones de collage faible, des bulles ou une mauvaise adhérence sur les chants. Pour les grands panneaux de meubles, une répartition inégale de la pression peut générer des défauts qui ne deviennent visibles qu'après l'usinage en aval ou lors de manipulations ultérieures.
Le choix de la presse doit donc être associé à une méthode d'inspection définie. L'usine doit décider comment elle vérifiera l'uniformité de l'enduction, l'alignement des panneaux, l'aspect de surface, la planéité et l'intégrité du collage pendant la production. Selon les matériaux et le niveau de qualité, cela peut inclure une inspection visuelle sous éclairage contrôlé, des contrôles aux chants et aux coins des panneaux, des échantillons destructifs de routine ou la mesure de la géométrie des panneaux après refroidissement.
Une proposition de fournisseur doit préciser comment les réglages de presse sont enregistrés, rappelés et protégés contre les modifications non autorisées. Les recettes n'ont de valeur que lorsque les opérateurs peuvent reproduire les conditions associées : type de panneau, matériau de surface, paramètres d'adhésif, réglage de presse, vitesse de ligne et toute exigence de durcissement ou de refroidissement. Une interface de commande comprenant de nombreuses recettes ne garantit pas à elle seule la répétabilité si ces recettes sont créées sans contrôle rigoureux des paramètres.
Choisissez l'automatisation pour la stabilité du flux, et non pour l'apparence
Les usines de meubles à haut volume ont souvent besoin d'un chargement automatique, d'une orientation des panneaux, d'un transfert, d'un empilage et d'une connexion aux convoyeurs en amont et en aval. Toutefois, l'automatisation doit être choisie en fonction du problème opérationnel qu'elle résout. L'alimentation automatique est utile lorsque la manutention manuelle ne peut pas maintenir l'espacement des panneaux, endommage les surfaces décoratives ou crée une contrainte ergonomique et de personnel. Les empileurs automatiques et les systèmes de retour sont utiles lorsqu'ils empêchent l'accumulation en sortie et réduisent le risque d'endommagement des panneaux après laminage.
Pour une production mixte, la capacité à identifier les dimensions des panneaux et à les acheminer correctement peut être plus importante que le cycle automatique le plus rapide possible. Pour une production répétitive en grandes séries, un dispositif de manutention plus simple et robuste peut être plus productif qu'un système très complexe nécessitant des interventions fréquentes.
Les exigences d'intégration doivent être consignées dès le début. Elles comprennent généralement la hauteur des convoyeurs, le sens de déplacement des panneaux, l'interface de communication, la logique d'arrêt d'urgence, l'échange de données par code-barres ou ordre de production, ainsi que l'espace physique nécessaire à la maintenance. Les lignes de production existantes peuvent également imposer des limites concernant l'alimentation électrique, l'air comprimé, l'aspiration, les voies d'accès et la charge au sol. Ce sont des contraintes d'installation, mais elles influencent directement la capacité d'une ligne à fonctionner à sa capacité prévue.
Évaluez la maintenabilité avant de comparer les prix
Le prix d'achat le plus bas peut devenir coûteux lorsque les circuits d'adhésif sont difficiles à nettoyer, que les rouleaux exigent de longs réglages, que les composants critiques sont difficiles d'accès ou que les pièces d'usure courantes ont de longs délais de réapprovisionnement. Les lignes de laminage fonctionnent au mieux lorsque les tâches de nettoyage, d'inspection et de remplacement sont intégrées aux routines de fonctionnement normales plutôt que reportées jusqu'à l'apparition de problèmes de qualité.
Une évaluation technique doit demander un programme de maintenance distinguant les travaux quotidiens, hebdomadaires et périodiques. Il doit identifier les pièces consommables, les pièces de rechange recommandées, les points de lubrification, les méthodes de nettoyage et l'accès requis autour de la machine. Les composants en contact avec l'adhésif nécessitent un examen particulier, car l'accumulation de résidus peut affecter l'uniformité de l'enduction et finir par provoquer des arrêts évitables.
Les commandes et les diagnostics sont également importants. Les messages de défaut doivent aider le personnel de maintenance à déterminer si un problème provient de l'alimentation en matériau, de la tension, de l'alimentation en adhésif, du chauffage, de la pression, des interverrouillages de sécurité ou du transfert des panneaux. L'assistance à distance peut être utile, mais elle ne remplace pas la documentation, les schémas électriques, les plans mécaniques et un plan de pièces de rechange que l'usine peut utiliser de manière autonome.
Utilisez des critères de réception reflétant les conditions de l'usine
Avant de passer commande, transformez les attentes générales en conditions de réception mesurables. Cela évite un écart fréquent entre une démonstration utilisant des échantillons soigneusement préparés et la production normale utilisant les propres panneaux, films, opérateurs et changements de produits de l'usine.
Le plan de réception doit définir les combinaisons de panneaux et de surfaces qui seront testées, les conditions de production requises, les critères d'inspection, les types de défauts acceptables et la procédure de documentation des réglages. Il doit également établir si le fournisseur démontrera le changement de série, la préparation de l'adhésif, le nettoyage de la ligne, les fonctions de sécurité et la procédure de reprise après un arrêt.
Une spécification rigoureuse n'exige pas par défaut la vitesse la plus élevée, le format le plus large ou le niveau d'automatisation maximal. Elle définit l'enveloppe de production que l'usine doit maintenir de manière fiable, puis sélectionne les équipements, les commandes, la manutention et l'assistance technique capables de respecter cette enveloppe. Pour une activité de fabrication de meubles à haut volume, cette discipline est ce qui transforme une ligne de laminage de panneaux de bois, d'une implantation de machine prometteuse, en un actif de production fiable.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.