


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment les machines de transformation du contreplaqué réduisent les déchets de placage dans la production d'armoires
Les pertes de placage dans la production de meubles de rangement proviennent rarement d'une seule défaillance majeure. Elles s'accumulent plus souvent par de petites pertes : surépaisseurs de coupe excessives, bords ébréchés, panneaux découpés dans le mauvais sens du fil, faces décoratives mal alignées, pièces endommagées pendant le transfert et panneaux stratifiés rejetés. Pour un chef de projet, ces pertes affectent bien plus que le coût des matériaux. Elles mobilisent du temps machine, perturbent l'assemblage en aval, compliquent les achats et rendent les dates de livraison moins fiables.
Les machines de transformation du contreplaqué réduisent les pertes lorsqu'elles sont considérées comme un système de production intégré plutôt que comme un ensemble de machines individuelles. Une préparation précise des panneaux, une manutention stable, un pressage contrôlé et des données de production exploitables permettent à une usine de transformer une plus grande part de chaque feuille de placage en composants de meubles acceptables. L'objectif n'est pas simplement de couper plus vite. Il consiste à éviter qu'un panneau ne devienne un rebut après qu'une valeur y a déjà été ajoutée.
Commencez par distinguer les pertes selon l'étape où elles se produisent
Avant de sélectionner des équipements ou de modifier l'implantation d'une ligne, classez les matériaux rejetés par étape de production. Cela évite une erreur fréquente : acheter une machine de découpe plus précise alors que la principale perte survient en réalité lors du stratification ou de la manutention des panneaux.
Cette classification modifie également la manière dont un projet doit être évalué. Un calcul d'optimisation de découpe peut afficher un excellent rendement matière sur le papier, mais ce résultat a peu de valeur si les panneaux sont ensuite rejetés parce que leur surface décorative est endommagée ou mal collée. Le rendement utilisable est la proportion de matériau qui atteint l'assemblage dans un état acceptable, et non la surface théorique restante après la découpe.
La précision de découpe est importante, mais la rigueur de l'imbrication l'est davantage
Les composants de meubles de rangement comprennent souvent un mélange de grands panneaux latéraux, d'étagères, de traverses étroites, de portes, de façades de tiroirs et de pièces de remplissage. Lorsque la planification de production traite chaque commande comme une tâche de découpe distincte, les chutes deviennent généralement inutilisables. Une meilleure approche consiste à regrouper les pièces selon l'épaisseur du substrat, la finition décorative, le sens du fil et la qualité de bord requise avant de lancer le programme de sciage.
La précision de la machine rend ensuite ce plan reproductible. Une scie à panneaux ou un processus d'imbrication CNC nécessite un référencement fiable, un bon état de l'outil, un maintien stable et un programme de découpe qui préserve le sens du fil et les exigences relatives aux faces visibles. Une machine précise ne peut pas compenser une liste de pièces qui ignore l'orientation du placage ni des opérateurs qui remplacent manuellement les matériaux sans règle claire.
La surépaisseur de coupe mérite une attention particulière. Une surépaisseur excessive est parfois utilisée comme marge de sécurité pour compenser une alimentation instable ou des dimensions de panneaux irrégulières. Elle peut éviter occasionnellement un composant sous-dimensionné, mais transforme chaque pièce en source de chutes inutiles. La meilleure mesure corrective consiste à identifier pourquoi le bord de référence n'est pas fiable : équerrage du panneau, alignement de l'empilage, étalonnage de la scie ou déplacement du panneau pendant la découpe. Une fois la source maîtrisée, la surépaisseur peut être réduite sans créer un nouveau risque qualité.
Protégez la face visible lors de chaque transfert
Les surfaces en placage et en papier décoratif peuvent être endommagées bien avant l'inspection finale. Un côté de meuble rayé peut rester structurellement sain, mais il devient souvent inutilisable lorsque le défaut se trouve sur une face exposée. Le transfert manuel entre les postes de découpe, de nettoyage, de pressage et d'empilage crée des points de contact variables et augmente le risque de faire glisser un panneau sur un autre.
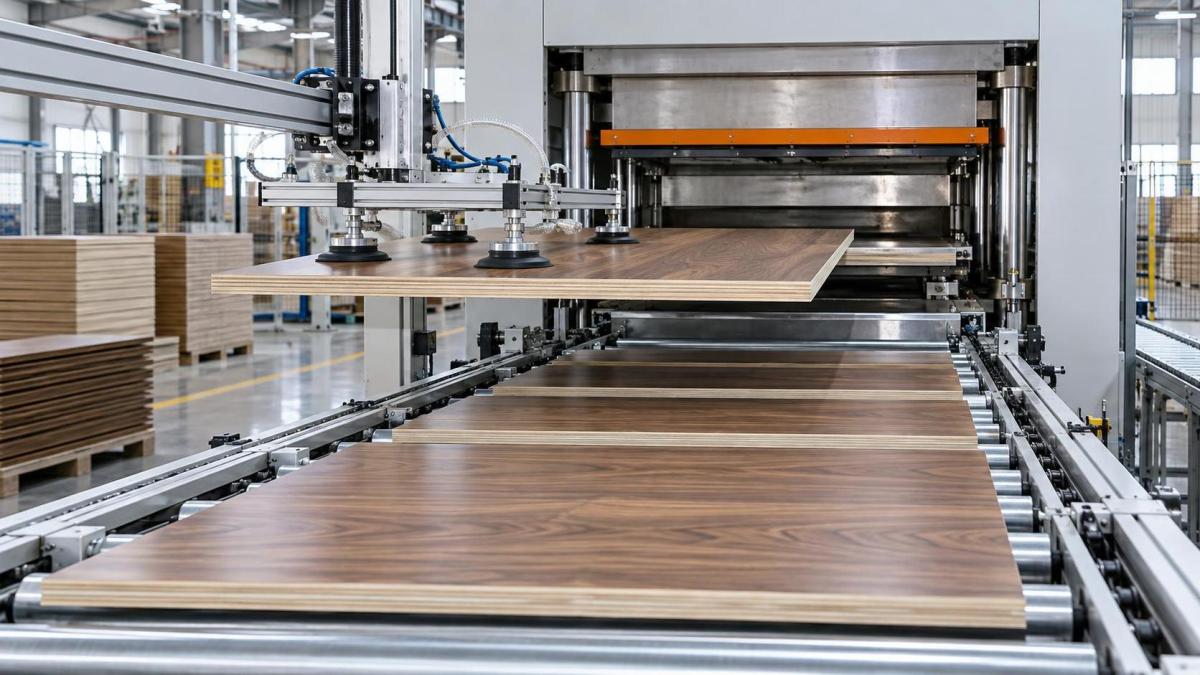
Le chargement et le déchargement automatisés sont utiles ici pour bien plus que la réduction de main-d'œuvre. Les palonniers à vide, les alimentateurs de panneaux, les postes d'alignement et les systèmes d'empilage contrôlé réduisent les manipulations non maîtrisées. Ils sont particulièrement pertinents pour les panneaux de grand format, les faces finies ou les productions répétitives à grand volume. Dans les productions à faible volume, un ensemble complet d'automatisation peut ne pas être justifié, mais des règles de transfert claires, des tables protégées et des surfaces de support adaptées préviennent toujours les rejets évitables.
Le stratification est une source majeure de pertes cachées de placage
Un panneau stratifié peut sembler acceptable immédiatement après le pressage et échouer plus tard lors du rognage, de l'usinage ou de l'installation. Une faible adhérence, de l'air emprisonné, une brillance inégale, des marques de surface et le déplacement du placage sont tous coûteux, car le substrat, la couche décorative, la main-d'œuvre et le temps machine ont déjà été investis.
L'étape de pressage doit donc être évaluée comme un point de contrôle qualité, et pas seulement comme un point de cadence. Une température et une pression uniformes sur toute la surface du plateau contribuent à produire une adhérence homogène. Des cycles de fermeture et de pressage contrôlés réduisent le risque que le placage ou le papier mélaminé se déplace avant la stabilisation du panneau. Un alignement précis avant la presse est tout aussi important ; aucun système de pression ne peut corriger une feuille qui entre décentrée.
Pour les lignes de production de meubles de rangement stratifiant de grandes quantités de panneaux avec du papier imprégné de mélamine, une presse à cycle court peut faire partie de la stratégie de contrôle des pertes. Lapresse à chaud de stratification de papier mélaminé à cycle court pour MDF, panneaux de particules et contreplaqué est conçue pour les applications de placage double face et utilise une commande PLC et écran tactile, des zones de contrôle de température séparées pour les plaques chauffantes supérieure et inférieure, ainsi qu'une vitesse d'alimentation et de sortie réglable. Ses plateaux chauffants rectifiés avec précision et ses coussins en acier inoxydable sont conçus pour favoriser une finition de surface uniforme.
Cela ne signifie pas qu'une presse de grande capacité soit la bonne solution pour chaque activité de fabrication de meubles. Sa valeur est maximale lorsque le format des panneaux, le programme de finition et le volume de production justifient un processus de stratification contrôlé et reproductible. Un atelier réalisant fréquemment de petites séries avec de nombreux changements de finition peut tirer davantage profit de procédures de réglage rigoureuses, de méthodes de changement plus rapides et d'une meilleure identification des matériaux que du choix d'une capacité dépassant sa charge de travail réelle.
Choisissez l'automatisation en fonction du véritable goulot d'étranglement
Il est facile de trop investir dans la machine la plus visible d'une ligne. Une scie plus rapide peut créer une file d'attente plus longue à la presse. Une presse automatisée peut attendre parce que la préparation des matériaux est irrégulière. La question utile n'est pas « Quelle machine est la plus avancée ? », mais « À quel moment le matériau cesse-t-il d'être récupérable ? »
Si les éclats de bord et les dimensions incorrectes prédominent, donnez la priorité au référencement de découpe, à l'entretien des outils et au contrôle de l'imbrication. Si de bons panneaux sont rayés ou ébréchés entre les postes, donnez la priorité à la manutention et à l'empilage. Si les panneaux sont rejetés après la finition de surface, examinez la régularité de la température, la répartition de la pression, le conditionnement du papier ou du placage, le nettoyage et l'alignement avant d'augmenter la vitesse de production.
Les équipes de projet doivent également examiner les interfaces entre les machines. Les dimensions des panneaux, le sens d'alimentation, la hauteur d'empilage, le temps de cycle et la capacité de stockage tampon doivent fonctionner ensemble. Une ligne équipée de machines individuelles techniquement performantes peut tout de même gaspiller du matériau lorsque la synchronisation des transferts oblige les opérateurs à se précipiter, à empiler incorrectement les panneaux ou à contourner les étapes d'alignement pour maintenir la production.
Une séquence pratique de mise en service
La réduction des pertes est plus facile à maintenir lorsqu'elle est intégrée à la mise en service et au contrôle quotidien, plutôt que traitée comme un projet d'amélioration occasionnel. Une séquence utile est la suivante :
- Enregistrer les rejets par type de défaut et par étape de production pour des commandes représentatives de meubles de rangement.
- Confirmer quelles pièces nécessitent une correspondance du fil, une protection de la face visible, des tolérances dimensionnelles serrées ou des finitions haut de gamme.
- Établir les plans de découpe autour du rendement des feuilles entières et des chutes réutilisables, tout en préservant le sens du fil et les exigences de placage de chant.
- Valider chaque interface machine avec les dimensions réelles des panneaux, et non uniquement avec les dimensions nominales indiquées sur les plans d'implantation.
- Définir des réglages approuvés pour chaque type de panneau et de finition, y compris les conditions d'alimentation, les contrôles d'alignement et les paramètres de presse lorsque cela s'applique.
- Inspecter les premiers panneaux après la découpe, après la stratification et après le rognage final. La détection précoce d'une dérive protège le reste du lot.
- Examiner les défauts récurrents conjointement avec la maintenance et la production. Un outil de coupe usé, un guide instable, un plateau contaminé ou une prise à vide insuffisante peuvent tous apparaître comme une « erreur de l'opérateur » si le mode de défaillance n'est pas identifié.
Cette approche donne également aux achats et à la planification de production une base plus claire pour leurs décisions. Au lieu d'évaluer les machines uniquement selon leur capacité nominale, comparez-les au coût des panneaux finis rejetés, aux interruptions de manutention des matériaux, à la stabilité des réglages, à la disponibilité des pièces de rechange et au support nécessaire pour maintenir l'étalonnage et les commandes fiables dans le temps.
Ne confondez pas cycles rapides et utilisation efficace des matériaux
Un cycle plus court peut réduire l'exposition aux dommages de manutention et diminuer les encours de production, mais la vitesse seule ne réduit pas les pertes de placage. Si l'alimenteur fournit des panneaux mal alignés ou si le matériau de surface est mal préparé, un cycle plus rapide ne fait que produire les défauts plus rapidement. Le processus doit être stable avant d'être accéléré.
Le même principe s'applique à l'automatisation. Le chargement sous vide, l'alignement, l'alimentation et l'empilage automatiques peuvent améliorer la régularité lorsqu'ils sont adaptés au format des panneaux et au rythme de la ligne. Ils peuvent être moins utiles lorsque les matériaux entrants varient fortement, que la rigueur de maintenance est insuffisante ou que les changements de réglage fréquents ne sont pas correctement gérés. L'automatisation doit éliminer une source connue de variation, et non masquer un problème de processus non résolu.
Points à confirmer avant d'approuver un plan d'équipement
Pour un projet de production de meubles de rangement, la décision initiale la plus importante consiste à définir le flux de matériaux depuis la réception des feuilles jusqu'au composant fini. Confirmez les dimensions maximales et minimales des panneaux, les types de substrats, les exigences de finition en placage ou papier, les règles de sens du fil, la composition attendue des lots, la surépaisseur de coupe autorisée et le point auquel les panneaux sont inspectés. Ces détails déterminent si les équipements doivent privilégier la flexibilité, la production continue, la protection des surfaces ou la régularité du pressage.
Confirmez également qui maintiendra la précision du référencement après l'installation. L'accès à l'étalonnage, les commandes opérateur, le support en pièces de rechange et la réponse aux pannes influencent les pertes tout au long de la durée de vie de la ligne. Qingdao Zhongding Machinery Co., Ltd. fournit des machines pour le travail du bois et des solutions complètes pour les ateliers de fabrication de meubles et les lignes industrielles, avec un support technique et un service de pièces de rechange considérés comme faisant partie de la valeur d'exploitation à long terme. Pour les projets où les pertes de matériaux sont devenues un coût récurrent, ce support continu est pertinent, car des performances stables dépendent de bien plus que des spécifications initiales de la machine.
Le programme le plus efficace de réduction des pertes de placage n'est généralement pas l'achat d'un seul équipement. Il s'agit d'un flux de production dans lequel les plans de découpe préservent les matériaux utilisables, la manutention protège les faces visibles, le pressage crée une adhérence fiable et l'inspection détecte les variations avant qu'un lot entier ne soit affecté. Lorsque ces contrôles fonctionnent ensemble, une plus grande part de chaque feuille atteint la ligne d'assemblage des meubles sous forme de composant utilisable au lieu de quitter l'usine comme rebut.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.