

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Une ligne de production pour le travail du bois clé en main vaut-elle l’investissement ?
Une ligne de production de menuiserie clé en main mérite l’investissement lorsque le processus existant perd du temps aux points de transfert, que la qualité varie d’un poste à l’autre ou que la production est limitée par le déplacement manuel des matériaux plutôt que par la capacité d’usinage réelle. L’investissement est plus difficile à justifier lorsque les conceptions de produits changent constamment, que les tailles de lots restent très petites ou que les opérations en amont et en aval n’ont pas été définies assez clairement pour prendre en charge des équipements interconnectés.
Le termeclé en main doit désigner davantage qu’un ensemble de machines livrées en même temps. Une ligne opérationnelle possède un flux de matériaux défini, des capacités adaptées, une logique de commande compatible, des raccordements à l’aspiration des poussières, une planification électrique, des accès de sécurité, une coordination de l’installation et des procédures de mise en service. Sa valeur réside dans la réduction des interruptions entre la découpe, le traitement des chants, le perçage, la préparation de l’assemblage, le ponçage ou les autres opérations requises. Une ligne qui comporte des machines individuelles performantes mais génère des attentes, des manutentions répétées ou du tri entre elles ne fonctionne pas encore comme un système de production intégré.
Dans quels cas l’investissement crée une valeur mesurable
Le cas le plus convaincant se présente lorsque des composants répétitifs en panneaux ou en bois massif suivent une séquence stable. Les éléments d’armoires, les panneaux de garde-robes, les portes, les tiroirs, les composants de tables et les produits similaires nécessitent souvent des opérations répétées de mise au format, de traitement des chants, de motifs de perçage, de rainurage ou de façonnage. Lorsque ces activités sont séparées par des transferts manuels, plusieurs petits retards s’accumulent : les panneaux sont empilés, identifiés, déplacés, inspectés, réorientés et remis en attente. Aucun de ces retards ne paraît important pris isolément, mais ils peuvent déterminer la production quotidienne réelle.
Une ligne connectée réduit le nombre de transferts non contrôlés. Le sens d’alimentation reste constant, les références des pièces sont conservées et une machine en aval reçoit les matériaux à un rythme prévisible. Cela importe autant pour la qualité que pour la vitesse. Un panneau ayant été déplacé à travers plusieurs chariots ou piles risque davantage de subir des dommages sur les chants, des rayures de surface, des étiquettes mélangées ou des erreurs d’orientation avant la fin de l’usinage.
L’efficacité de la main-d’œuvre doit être évaluée avec soin. L’automatisation ne supprime pas simplement la main-d’œuvre d’un atelier. Elle déplace le travail des opérations répétitives de chargement, de déchargement et de recherche de matériaux vers la vérification des réglages, la gestion des outils, le contrôle qualité, la gestion des programmes, la maintenance préventive et le traitement des exceptions. Le bénéfice économique est le plus crédible lorsque la même quantité de main-d’œuvre qualifiée est actuellement consacrée à des tâches répétitives sans découpe. Il est moins convaincant lorsqu’une ligne est achetée principalement pour remplacer une opération manuelle flexible qui traite déjà des travaux variés avec peu d’attente.
La régularité a également un effet financier direct. Si le plaquage de chants, les positions de perçage ou les dimensions de coupe varient, le coût ne se limite pas à la pièce rejetée. Les panneaux de remplacement consomment des matériaux, du temps machine, des étiquettes, de la quincaillerie, de l’attention lors de l’emballage et perturbent souvent la séquence de commande. Une ligne stable n’améliore la répétabilité que lorsque les surfaces de référence, les dimensions des pièces, les programmes, les outils et l’état des matériaux sont maîtrisés ensemble.
Le point de départ est le goulot d’étranglement, pas la liste des machines
Avant d’évaluer une ligne clé en main, cartographiez le parcours réel d’une commande représentative, du panneau brut jusqu’à l’étape de production suivante. Incluez le temps de mise en attente, l’inspection, le réglage des machines, les retouches, l’identification des pièces et les déplacements entre les postes. La cartographie doit distinguer le temps de cycle machine du temps écoulé. Une machine CNC d’imbrication peut terminer rapidement une plaque, tandis que les pièces obtenues attendent parce que les étiquettes manquent, que la capacité de plaquage de chants est inférieure ou que les composants percés ne sont pas triés pour l’opération suivante.
Une ligne doit être conçue autour de son opération limitante. Dans la production de meubles en panneaux, cette contrainte peut être le plaquage de chants, car les pièces présentant plusieurs chants apparents nécessitent plusieurs passages et une alimentation soigneuse. Dans d’autres travaux, le perçage ou le fraisage peut limiter le flux en raison de configurations complexes de quincaillerie. Pour le bois massif, le conditionnement et le ponçage peuvent devenir les étapes limitantes, car les variations d’humidité, le sens du fil et les exigences de surface influencent les vitesses d’alimentation acceptables.
La capacité nominale est souvent mal comprise. La vitesse d’avance maximale d’une machine ou son nombre théorique de pièces par heure n’équivaut pas à la production utilisable de la ligne. Le débit réel varie selon les dimensions des panneaux, le nombre de chants, la complexité d’usinage, les changements d’outils, la montée en température de la colle, l’espacement des pièces, les cycles de nettoyage, l’élimination des défauts et le mix produit. Les pièces très étroites ou de forme irrégulière peuvent exiger une manutention différente de celle des panneaux rectangulaires standard. La question utile est de savoir si la ligne maintient le flux requis pour le mix réel de pièces, plutôt que de savoir si chaque machine présente une spécification individuelle impressionnante.
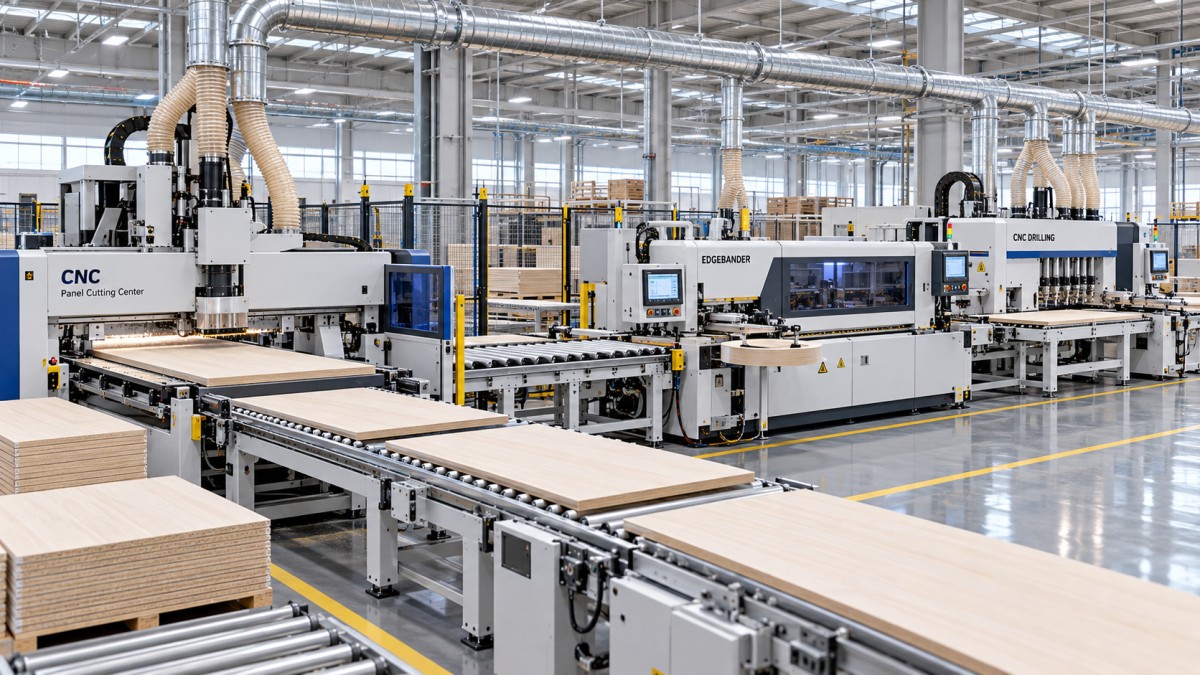
L’adaptation des capacités exige également une marge pour les arrêts courts. Si un poste en amont produit les pièces plus vite que le processus suivant ne les accepte, un tampon d’accumulation peut être nécessaire. En l’absence de tampon, la machine en amont reste inactive ; si le tampon est trop petit, les opérateurs commencent à créer des piles informelles qui réintroduisent des erreurs de tri et des dommages de surface. Les tampons ne constituent pas par définition un espace perdu. Lorsqu’ils sont correctement placés, ils absorbent les variations normales sans masquer un goulot d’étranglement persistant.
Comment le mix produit modifie la réponse
Une ligne de production fonctionne au mieux lorsque le travail suit une famille de processus répétable. Cela n’exige pas que chaque armoire ou chaque porte soit identique. Il faut une homogénéité suffisante dans l’épaisseur des panneaux, la plage de dimensions des panneaux, le matériau de chant, les motifs de perçage, la séquence d’usinage et la méthode de manutention pour que les réglages des équipements et la logique de routage restent stables.
Une forte variation modifie le calcul. Un atelier produisant fréquemment des pièces uniques peut nécessiter des réglages rapides, des programmes flexibles, des points d’intervention manuelle et de l’espace pour les pièces inhabituelles. Une configuration de convoyeurs trop rigide peut alors ralentir le travail, car chaque exception doit être retirée du parcours normal. La flexibilité peut néanmoins être intégrée à un projet clé en main grâce à des voies de dérivation, des convoyeurs de retour, des programmes pilotés par codes-barres, des guides réglables ou des cellules indépendantes. La conception doit reconnaître les exceptions plutôt que supposer qu’elles n’existent pas.
Le choix des matériaux est également important. Les panneaux de particules mélaminés, le MDF, le contreplaqué, les panneaux plaqués et le bois massif ne se comportent pas de la même manière lors de la découpe et du traitement des chants. Les panneaux de particules peuvent révéler des âmes fragiles sur un chant mal coupé. Le MDF exige une aspiration adaptée, car les poussières fines peuvent affecter à la fois la fiabilité des machines et les conditions de travail. Les panneaux plaqués requièrent une attention à l’arrachement, à la protection des faces et à l’harmonisation du fil. Le bois massif change de dimension avec l’humidité et peut présenter des variations naturelles empêchant une manutention automatisée totalement uniforme.
Une ligne destinée à une seule catégorie de panneaux peut être configurée de façon précise pour la vitesse et la répétabilité. Une ligne appelée à traiter plusieurs types de matériaux nécessite des outils adaptés, des bibliothèques de paramètres, des réglages de colle, une régulation de l’avance et des procédures claires pour passer d’un état de matériau à un autre. Considérer tous les panneaux comme interchangeables conduit souvent à des chants ébréchés, à un collage faible, à une mauvaise qualité des trous ou à une confusion de réglage évitable.
Le coût d’investissement n’est qu’une partie de l’investissement
Le prix d’achat est important, mais il ne représente pas le coût complet de mise en production d’une ligne. La préparation du site peut nécessiter des modifications de l’alimentation électrique, de la capacité d’air comprimé, des conduits d’aspiration des poussières, des dispositifs de protection incendie, de l’agencement du sol, de l’éclairage et des accès de maintenance. Les grandes machines et les convoyeurs nécessitent également un itinéraire de livraison permettant le déchargement, le déplacement à l’intérieur et le positionnement final. Une ligne qui arrive avant que ces conditions ne soient réunies peut perdre un temps précieux en attendant les travaux d’infrastructure.
Il existe également un coût de transition. Les commandes existantes peuvent devoir se poursuivre pendant l’installation des équipements, la validation des programmes et la familiarisation du personnel de production avec le nouveau flux. La première période de fonctionnement doit prévoir du temps pour l’étalonnage, les coupes d’essai, les ajustements de colle, les contrôles des codes-barres ou des étiquettes et la confirmation que les pièces finies arrivent au bon emplacement en aval. Supposer une pleine production immédiate crée une pression pour contourner ces contrôles, ce qui peut transformer des erreurs mineures de réglage en un lot de retouches plus important.
Détails techniques nécessitant un examen plus approfondi
L’agencement de la ligne doit suivre le flux des pièces plutôt que de placer les équipements dans l’espace au sol disponible. Les panneaux bruts nécessitent un stockage adéquat et un parcours clair vers la première opération. Les composants finis nécessitent un point de sortie qui ne croise pas le parcours entrant. Les parcours croisés créent des encombrements, rendent l’étiquetage plus difficile à suivre et augmentent le risque que des pièces soient déplacées avant qu’une opération ne soit terminée.
L’aspiration des poussières exige une approche d’ingénierie, et non un raccordement de dernière minute. Les différentes machines produisent des volumes et des types de déchets différents. La découpe et le fraisage génèrent de fines poussières en suspension ; les plaqueuses de chants produisent des chutes et des débris liés aux adhésifs ; le ponçage produit de grandes quantités de particules fines. Un débit d’air insuffisant peut réduire la qualité de coupe, laisser des débris sur les surfaces de référence, contaminer les capteurs et raccourcir l’intervalle entre les opérations de nettoyage. Le cheminement des conduits, le contrôle des registres d’air, la capacité de collecte et l’accès au nettoyage doivent être examinés lorsque toute la ligne fonctionne, plutôt que machine par machine.
L’outillage constitue une autre dépendance cachée. La production automatisée amplifie l’effet des lames de scie émoussées, des fraises usées, d’un assemblage de pince incorrect, de rouleaux presseurs mal entretenus ou de réglages de colle de plaquage de chants inadaptés. Un opérateur manuel peut parfois remarquer une dégradation de la finition et compenser immédiatement. Dans une ligne, le même défaut peut se poursuivre sur de nombreuses pièces avant de devenir visible. Les registres de durée de vie des outils, l’approbation de la première pièce après un changement de série et des points d’inspection définis réduisent cette exposition.
La gestion des données doit être proportionnée à l’opération. Le suivi par code-barres ou par étiquette est utile lorsque les pièces comportent plusieurs étapes d’usinage, des motifs de perçage variables ou un risque de mélange de composants d’apparence similaire. Il ne fonctionne que si l’étiquette reste lisible, demeure fixée pendant les processus requis et est liée à une révision fiable du programme. Un système de commande sophistiqué ne peut pas corriger une mauvaise révision de dessin ou un panneau mal étiqueté introduit avant la première machine.
L’installation et la réception doivent démontrer le processus
La réception doit être fondée sur des conditions de production représentatives, et non uniquement sur un essai à vide. Les pièces d’essai doivent inclure les épaisseurs, dimensions, configurations de chants, motifs de perçage et matériaux présentant une difficulté normale. Un simple panneau rectangulaire avec un chant ne démontre pas qu’un système pourra traiter des côtés de tiroirs étroits, de longues étagères, des panneaux à plusieurs chants ou des composants exigeant différentes configurations de quincaillerie.
Les critères d’inspection doivent être visibles avant le début de la mise en service. Ils peuvent inclure la précision de longueur et de largeur, l’équerrage, l’apparence et l’adhérence du plaquage de chants, l’emplacement des trous, la propreté de l’usinage, la protection des surfaces, la lisibilité des étiquettes et le routage correct des pièces. L’objectif n’est pas d’exiger une perfection arbitraire ; il est d’établir ce que signifie une production acceptable pour le produit visé et d’identifier quel réglage contrôle chaque résultat.
L’alignement mécanique et la logique logicielle doivent être testés ensemble. Un poste de perçage correctement étalonné produira toujours des pièces inutilisables lorsqu’un programme appelle la mauvaise face ou le mauvais repère. Inversement, des données précises ne peuvent pas compenser une pièce déformée, un guide desserré, un capteur contaminé ou un panneau qui n’est pas maintenu de façon sûre. Lorsqu’un défaut apparaît, l’analyse doit distinguer l’état du matériau, le réglage, le programme, l’outillage, l’alignement de la machine et la manutention. Modifier plusieurs variables à la fois rend la cause réelle plus difficile à identifier.
Lorsqu’une ligne clé en main n’est pas la bonne décision immédiate
L’investissement peut être prématuré lorsque la demande est incertaine, que le routage des processus change encore chaque semaine ou que les problèmes de qualité fondamentaux surviennent avant l’usinage. Des panneaux mal stockés, des matériaux entrants irréguliers, des dessins peu clairs et des modifications d’ingénierie non maîtrisées resteront des problèmes après l’installation de l’automatisation. Une ligne fait circuler ces problèmes plus rapidement et rend leurs effets plus visibles.
La solution peut également être d’une échelle inadaptée lorsqu’une seule opération isolée limite clairement la production. Le remplacement ou la modernisation de ce poste, l’amélioration de la mise en attente des matériaux ou la normalisation des programmes peuvent libérer de la capacité à moindre coût. Une ligne plus étendue devient justifiée lorsque les gains issus d’améliorations isolées ont déjà été absorbés et que les pertes restantes proviennent des connexions entre les opérations.
Une décision d’investissement judicieuse repose sur l’adaptation de la ligne à un processus défini : matériaux réels, dimensions réelles des pièces, changements de série réalistes, goulots d’étranglement connus, utilités disponibles et routine de maintenance pouvant être assurée. Lorsque ces conditions sont réunies, une ligne de menuiserie intégrée peut transformer du temps machine dispersé en un flux de production prévisible. Lorsqu’elles ne sont pas résolues, l’équipement peut être techniquement performant alors que l’activité qui l’entoure reste insuffisamment préparée pour en tirer parti.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.