


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment la pression des plateaux affecte la qualité de collage dans une presse de laminage pour le travail du bois
La pression des plateaux a un effet direct sur le fait qu’un panneau stratifié sorte de la presse avec un joint de colle durable ou avec des défauts qui ne peuvent devenir visibles que plus tard, lors de l’usinage, de la finition ou de l’utilisation. Dans une presse de laminage pour le travail du bois, la pression doit être suffisamment élevée pour mettre les surfaces collées en contact continu, mais pas au point de chasser une quantité excessive d’adhésif hors du joint, d’endommager le substrat ou de créer une compression inégale sur l’ensemble du panneau.
Pour les évaluateurs techniques, la question pratique n’est pas simplement de savoir quel tonnage une presse peut générer. Il s’agit de déterminer si la machine peut appliquer la pression requise de manière uniforme, répétable et dans une plage adaptée aux matériaux, au système adhésif, à la construction du panneau et à la méthode de production envisagés. Une presse affichant une pression maximale élevée peut tout de même produire des collages faibles si la répartition de la pression, la planéité des plateaux, le contrôle de la température ou les pratiques de chargement sont insuffisants.
La pression crée le contact, mais ne crée pas à elle seule la résistance du collage
L’adhésif nécessite un contact intime entre les deux surfaces pendant son temps ouvert et sa période de durcissement. Les surfaces en bois sont rarement parfaitement lisses à l’échelle microscopique. Les placages, contreplaqués, panneaux de particules, MDF, bandes de bois massif et stratifiés présentent tous des variations de surface, une porosité locale, des marques d’usinage et des mouvements dimensionnels. La pression appliquée par les plateaux ferme ces espaces et aide à répartir l’adhésif dans la zone de contact.
Cette fonction est particulièrement importante lors du placage de feuilles minces, de la fabrication de panneaux pour meubles, du collage de faces décoratives sur des panneaux techniques ou de l’assemblage de constructions multicouches. Si la pression est trop faible, certaines parties du panneau peuvent ne pas entrer entièrement en contact. Le joint de colle qui en résulte peut contenir des vides ou des discontinuités. Un panneau peut sembler acceptable immédiatement après le pressage, mais présenter ultérieurement un soulèvement du placage, une séparation des bords, des cloques ou un délaminage localisé après la découpe et la finition.
Cependant, une force de pressage plus élevée ne produit pas automatiquement un panneau plus résistant. Une pression excessive peut appauvrir le joint de colle en expulsant trop d’adhésif avant son durcissement. Elle peut également faire pénétrer l’adhésif profondément dans un substrat absorbant, en laissant trop peu de matière à l’interface réelle de collage. Le risque est plus élevé avec les adhésifs à faible viscosité, les matériaux d’âme poreux, les panneaux à faces rugueuses ou les temps de maintien prolongés avant que l’adhésif n’atteigne un durcissement suffisant.
Une manière utile de présenter le problème consiste à dire que la pression doit compenser les irrégularités de surface et maintenir l’assemblage immobile, tout en préservant un film d’adhésif continu. Le réglage correct se situe dans une fenêtre de procédé plutôt qu’à l’extrémité supérieure des capacités de la machine.
La pression requise dépend de l’ensemble de l’empilage
Les niveaux de pression ne peuvent pas être sélectionnés de manière responsable à partir de la seule spécification de la presse. Un même format nominal de panneau peut nécessiter des conditions très différentes selon la combinaison du matériau de parement, du substrat, de l’adhésif et de la température du procédé.
Densité du substrat et état de surface
Les substrats en contreplaqué dense et en bois dur massif tendent à résister à la compression et peuvent nécessiter une pression suffisante pour assurer un contact complet, en particulier lorsque leurs surfaces ne viennent pas d’être usinées ou poncées. Dans le même temps, les matériaux à haute densité peuvent limiter la pénétration de l’adhésif. L’objectif est d’obtenir un joint de colle complet sans simplement pousser l’adhésif dans des défauts de surface isolés.
Les panneaux de particules et certains panneaux légers se comportent différemment. Leurs faces peuvent être relativement lisses, mais leur âme peut se comprimer sous charge. Une pression excessive peut entraîner des variations permanentes d’épaisseur, des creux autour des bords ou des dommages sous une surface décorative. Lors de l’évaluation d’une presse pour ces panneaux, le contrôle de la pression et le parallélisme des plateaux sont souvent des indicateurs plus utiles qu’une valeur de pression maximale très élevée.
Le MDF représente un autre cas d’évaluation courant. Sa surface uniforme peut permettre un laminage régulier, mais son pouvoir absorbant et sa densité varient selon la qualité et l’épaisseur. Un réglage de pression stable peut bien fonctionner pour un fournisseur de panneaux et produire un joint de colle différent avec un autre. La validation du procédé doit donc utiliser les qualités de panneaux réellement prévues pour la production régulière.
Épaisseur et flexibilité du placage
Un placage mince peut épouser de légères variations de surface, ce qui aide la presse à établir le contact, mais rend également les défauts plus visibles. Les variations locales de pression peuvent apparaître sous forme de marques de surface, de transparence des défauts ou d’aspect irrégulier après finition. Les placages plus épais et les couches décoratives techniques peuvent franchir de faibles creux au lieu de les suivre ; la presse doit donc fournir une pression suffisante pour fermer ces zones sans écraser le panneau sous-jacent.
Les placages ondés, très figurés, fragiles ou sensibles à l’humidité présentent une autre préoccupation. Ils peuvent se fissurer ou se déformer lorsque l’empilage est mal équilibré, mal conditionné ou pressé trop agressivement sur un substrat non uniforme. Dans ces cas, augmenter la pression est souvent une mauvaise réponse. La cause profonde peut être l’humidité du placage, la planéité du panneau, la régularité de l’encollage ou l’insuffisance des plaques de calage et matériaux de support.
Chimie et viscosité de l’adhésif
Les différents adhésifs réagissent différemment à la pression, à la température et au temps. Certains systèmes nécessitent un serrage ferme pour obtenir un contact étroit, tandis que d’autres exigent davantage de retenue car ils peuvent être facilement déplacés. Les instructions du fournisseur d’adhésif doivent définir la plage initiale du procédé, mais elles doivent être testées avec les matériaux réels et le cycle de presse effectif.
La pression doit également être considérée conjointement avec le grammage d’encollage. Un faible grammage combiné à une pression élevée peut créer un collage appauvri en adhésif, même lorsque le panneau paraît propre et plat. Un grammage généreux ne peut pas toujours compenser une pression insuffisante, car des zones de mauvais contact peuvent subsister. Le réglage de la presse et le taux d’application de l’adhésif doivent donc être traités comme des variables associées lors des essais.
Pour le pressage à chaud, la température modifie encore davantage le comportement. La chaleur peut réduire la viscosité de l’adhésif, accélérer le durcissement et influencer le déplacement de l’humidité dans les matériaux à base de bois. Si un procédé passe du pressage à froid à des plateaux chauffants, ou si la température des plateaux est augmentée pour réduire le temps de cycle, le réglage de pression établi peut ne plus fournir le même joint de collage. Les modifications doivent être qualifiées ensemble plutôt qu’une par une sur le site de production.
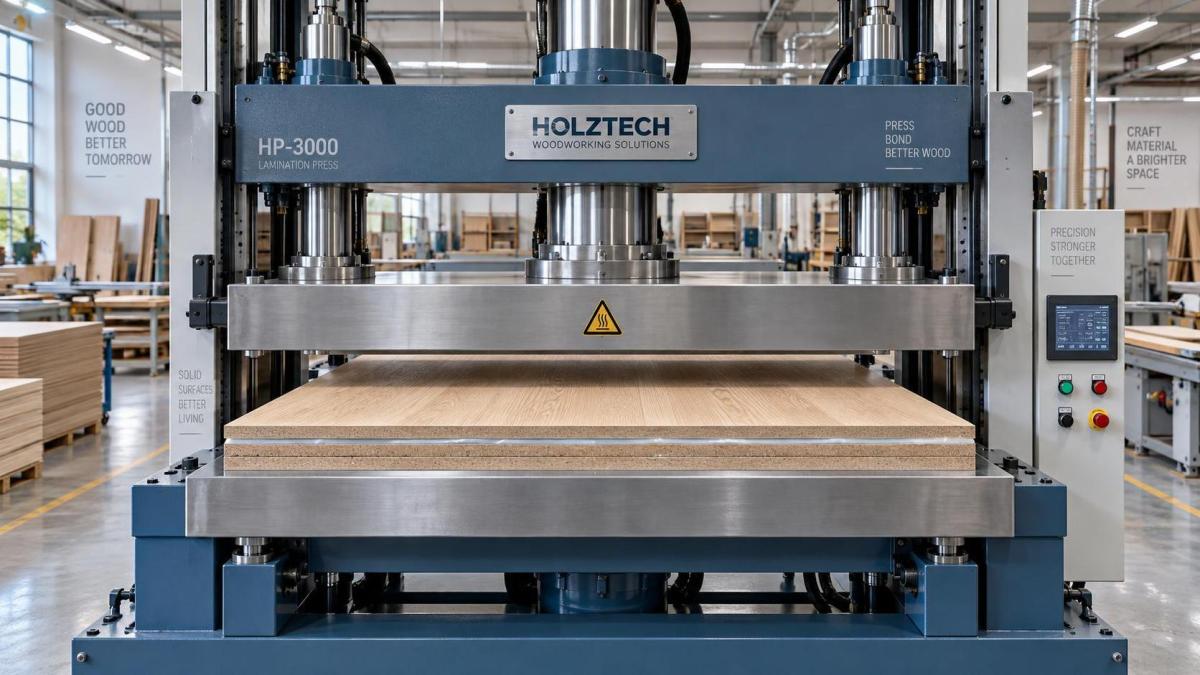
L’uniformité sur l’ensemble du plateau est plus importante qu’une valeur de pression unique
Les spécifications techniques indiquent souvent la force totale de pressage, les dimensions des plateaux et la pression hydraulique. Ces valeurs sont nécessaires, mais elles ne montrent pas à elles seules avec quelle uniformité la force atteint chaque partie d’un panneau. Les défaillances de collage commencent souvent dans les zones recevant moins de pression : les coins, les bords extérieurs, les zones proches de surfaces de plateaux endommagées ou les emplacements affectés par un empilage irrégulier.
La planéité des plateaux et leur déplacement parallèle sont essentiels à cet égard. Si un côté du plateau se ferme avant l’autre, la zone de premier contact peut recevoir une charge disproportionnée tandis qu’une autre zone reste insuffisamment comprimée. Une presse peut tout de même atteindre la pression indiquée par son système, alors que le panneau peut sortir avec un mauvais collage sur un bord. C’est pourquoi un manomètre hydraulique ne doit pas être considéré comme une preuve de répartition de la pression.
La conception du système de pressage affecte la répétabilité. Les évaluateurs doivent examiner la rigidité des plateaux, la configuration des guidages, la disposition des vérins, la rigidité du bâti et le mécanisme utilisé pour maintenir une fermeture parallèle à pleine charge. Pour les panneaux plus grands, ces caractéristiques prennent une importance croissante, car un faible écart sur un plateau large peut modifier sensiblement la charge au niveau des bords du panneau.
L’empilage de la pièce influe également sur la répartition. La poussière, la colle durcie, les chutes de placage, les plaques de calage endommagées, les panneaux déformés ou les épaisseurs de panneaux irrégulières peuvent créer des points hauts. Un point haut reçoit rapidement une pression concentrée et peut empêcher le reste de l’assemblage de se fermer uniformément. Dans une presse à ouvertures multiples ou à plusieurs étages, les variations entre les ouvertures doivent également être prises en compte ; un réglage du système hydraulique ne garantit pas des conditions identiques dans chaque ouverture.
Lorsque une pression plus élevée produit des résultats trompeurs
Augmenter la pression est une réaction courante lorsque le délaminage apparaît. Cela peut résoudre un véritable problème de contact insuffisant, mais cela peut aussi masquer la cause réelle suffisamment longtemps pour qu’un défaut plus coûteux apparaisse.
- Appauvrissement en colle : Une expulsion excessive réduit la quantité d’adhésif restant entre les surfaces. Le panneau peut sembler bien pressé alors que sa résistance de collage est faible.
- Écrasement de l’âme : Les panneaux de faible densité peuvent perdre de l’épaisseur ou développer des compressions localisées, ce qui réduit la qualité du panneau et crée des problèmes lors de l’assemblage ultérieur.
- Transparence des défauts de surface : La pression peut révéler les défauts du substrat, les particules, les joints ou les irrégularités à travers un placage mince ou des faces décoratives.
- Réponse inégale à l’humidité : Le pressage à chaud et une forte compression peuvent intensifier la migration de l’humidité ou les contraintes dans le panneau, contribuant au gauchissement ou à la déformation après relâchement.
- Diagnostic erroné : Une augmentation de pression peut temporairement améliorer une zone tout en laissant sans correction l’encollage, le temps ouvert, la contamination de surface ou l’alignement des plateaux.
La qualité du collage doit donc être évaluée après conditionnement et au moyen d’un essai destructif ou fonctionnel approprié, plutôt que par une simple inspection visuelle à la sortie de presse. Le rognage des bords peut être révélateur, car il expose le joint de colle. Les essais de pelage, de séparation au ciseau et autres contrôles de qualité internes doivent être sélectionnés selon la construction du produit et les exigences applicables du client ou du produit.
Le temps de pressage et la pression doivent être évalués comme un seul procédé
La pression comporte une dimension temporelle. Une pression adaptée maintenue pendant une durée trop courte peut ne pas permettre à l’adhésif de prendre suffisamment pour la manutention. Une longue période de pressage sous une charge excessive peut augmenter l’expulsion d’adhésif, la compression du panneau ou l’exposition à la chaleur sans améliorer le collage.
Le temps ouvert avant fermeture est tout aussi important. Une fois que l’adhésif a trop perdu sa capacité à mouiller les surfaces à assembler, une pression supplémentaire ne peut pas rétablir un collage correct. Cela est particulièrement pertinent pour les grands panneaux, l’empilage manuel, les assemblages complexes et les conditions à haute température, où le temps de travail effectif peut être plus court que prévu. Une presse à fermeture rapide et à contrôle de pression stable peut favoriser un procédé plus fiable qu’une machine plus lente ayant une force théorique nominale plus élevée.
La planification du cycle doit également prendre en compte la montée en pression. Certains procédés de laminage bénéficient d’une fermeture contrôlée permettant à l’empilage de se stabiliser avant d’atteindre la pression totale. D’autres nécessitent une fermeture rapide pour rester dans le temps ouvert de l’adhésif. La séquence appropriée dépend du système adhésif et de l’empilage, mais une presse techniquement adaptée doit permettre à l’opérateur de contrôler et de répéter la séquence prévue plutôt que de s’appuyer sur un réglage manuel approximatif.
Points à vérifier lors de l’évaluation d’une presse de laminage
Pour la sélection d’un équipement, la capacité de pression doit être traduite en pression utile sur le panneau. La force totale doit être considérée par rapport à la surface de travail maximale, car une force adéquate pour un petit panneau peut être insuffisante lorsqu’elle est répartie sur un plateau de pleine taille. La gamme de produits prévue est importante : une presse utilisée principalement pour des composants étroits de meubles s’évalue différemment d’une presse destinée à des portes plaquées de pleine taille ou à de larges panneaux de mobilier.
Un examen technique pertinent doit inclure les points suivants :
- La plage de pression requise par les combinaisons prévues d’adhésifs et de matériaux, y compris le réglage stable le plus bas ainsi que la charge maximale disponible.
- La capacité des dimensions, de la rigidité, de la planéité et du système de guidage des plateaux à assurer une charge uniforme sur le plus grand panneau prévu.
- La manière dont la pression est mesurée, réglée, affichée et maintenue pendant tout le cycle.
- La capacité de la presse à répéter la vitesse de fermeture, le temps de maintien et les réglages de pression d’un lot à l’autre.
- L’état et la facilité d’entretien des composants hydrauliques, joints, flexibles, commandes et surfaces des plateaux.
- La manière dont la presse accepte les plaques de calage, feuilles de protection, épaisseurs mixtes et la méthode de chargement réellement utilisée dans l’usine.
- Si le contrôle de température des plateaux chauffants, lorsqu’il est applicable, est suffisamment uniforme pour le procédé adhésif sélectionné.
Il est également judicieux de distinguer le maximum nominal d’une machine de la plage de fonctionnement pouvant être maintenue jour après jour. Une presse de laminage pour le travail du bois est choisie pour la stabilité de production, et non pour une démonstration unique de force maximale. La dérive de pression, une réponse hydraulique inégale, la contamination des plateaux et une mauvaise discipline de chargement peuvent tous éroder cette stabilité au fil du temps.
Une approche pratique pour régler la pression
Commencez par la plage recommandée par le fournisseur d’adhésif pour l’essence de bois, le type de panneau et la condition de température concernés. Réalisez ensuite des essais contrôlés avec des matériaux représentatifs de la production. Maintenez constants le grammage d’encollage, le temps ouvert, le temps de pressage, la température et l’empilage du panneau tout en ajustant la pression par incréments délibérés. Évaluez l’intégrité du collage, l’aspect de surface, le changement d’épaisseur et la planéité du panneau après que l’assemblage a eu le temps de se stabiliser.
Le réglage privilégié est généralement la pression la plus basse qui produit de manière constante un contact complet et des performances de collage acceptables malgré les variations normales des matériaux. Cela préserve une marge de procédé sans imposer de contraintes inutiles au substrat, au placage et à la presse. Cela rend également le dépannage ultérieur plus clair : lorsque des défauts surviennent, l’équipe peut examiner l’état des matériaux, l’application de colle, le timing et l’alignement de l’équipement avant d’augmenter la pression au-delà de la plage validée.
La pression des plateaux mérite une attention particulière, car elle influence à la fois la qualité visible et la fiabilité cachée du collage. Elle doit toutefois être considérée comme faisant partie d’un système de laminage contrôlé. Lorsque la répartition de la pression, le comportement de l’adhésif, la construction du matériau et le temps de pressage sont alignés, la presse devient un outil de production répétable plutôt qu’une source de défauts intermittents sur les panneaux.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.