


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Lorsque l’intégration de la ligne de production pour le travail du bois réduit la manutention des matériaux
La manutention des matériaux est souvent considérée comme une question secondaire dans les usines de travail du bois, car elle ne découpe, ne perce, ne plaque pas les chants et ne finit pas directement un panneau. Pourtant, dans la production de meubles en panneaux, les chargements, déchargements, empilages, recherches et repositionnements répétés peuvent prendre plus de temps que le cycle d’usinage lui-même. Le coût ne se limite pas à la main-d’œuvre. Chaque transfert inutile augmente le risque de dommages de surface, d’acheminement de mauvaises pièces, d’erreurs d’identification, de déséquilibre de production et d’accumulation d’en-cours.
L’intégration des lignes de production pour le travail du bois réduit ces pertes en considérant les machines, les systèmes de transfert, les zones tampons et les données de production comme un seul système d’exploitation, plutôt que comme des achats d’équipements distincts. L’objectif n’est pas de relier chaque machine par des convoyeurs. Il consiste à supprimer les étapes de manutention qui n’ajoutent pas de valeur, tout en préservant la flexibilité nécessaire à la gamme de produits, à la taille des lots et à l’agencement de l’usine.
Là où la manutention des matériaux s’accumule réellement
Dans un atelier non connecté, un panneau peut être déplacé plusieurs fois avant de devenir un composant fini. Après la découpe, un opérateur peut trier les pièces par commande, les empiler sur un chariot, les déplacer vers un stockage temporaire, les retrouver pour le plaquage de chants, puis les transférer au perçage ou au fraisage. Si la machine suivante est occupée, les pièces attendent. Si une étiquette est endommagée ou si une pile mélangée est créée, le processus suivant peut recevoir des composants incomplets ou incorrects.
Ces déplacements sont souvent considérés comme normaux, car chaque transfert individuel semble minime. Le problème apparaît lorsque l’ensemble du parcours est mesuré : temps de manutention par panneau, temps d’attente entre les processus, nombre de manipulations, distance parcourue et volume d’en-cours occupant l’espace au sol. Une ligne peut disposer de machines individuelles performantes tout en souffrant d’un faible débit effectif, car les matériaux n’arrivent pas au bon processus dans le bon ordre.
La pression liée à la manutention est particulièrement élevée dans la production d’armoires, de dressings, de mobilier de bureau et de panneaux sur mesure, où une seule commande peut comporter de nombreuses dimensions de composants, finitions de chants, schémas de perçage et exigences de quincaillerie. Le flux de matériaux ne se résume pas à « découper, puis usiner ». Différentes pièces peuvent nécessiter différents parcours, et certaines opérations doivent être réalisées dans un ordre défini. L’intégration est importante car elle crée un chemin contrôlé pour ces pièces au lieu de s’appuyer sur la mémoire manuelle et le tri visuel.
L’intégration est une conception des flux, et non un projet de convoyeurs
Une erreur courante consiste à définir l’intégration par la présence de convoyeurs automatiques d’alimentation et d’évacuation. Les convoyeurs peuvent réduire le portage, mais ils ne résolvent pas un parcours de production mal conçu. Si la séquence des machines est en conflit avec le flux réel des pièces, un système de transfert automatisé peut accélérer les goulots d’étranglement au lieu de les supprimer.
Une intégration efficace d’une ligne de production pour le travail du bois commence par le parcours de la pièce. Pour chaque famille de pièces, le fabricant doit déterminer ce qui se passe après la découpe, quels chants nécessitent un plaquage, si le perçage intervient avant ou après le traitement des chants, où l’inspection est requise et comment les pièces terminées sont regroupées pour l’assemblage ou l’emballage. Ce n’est qu’une fois ce parcours clarifié que le niveau d’automatisation approprié peut être sélectionné.
Pour une gamme de meubles en panneaux relativement stable, une cellule reliée peut connecter le calibrage des panneaux, l’impression d’étiquettes, le plaquage de chants et le perçage grâce à des équipements d’entrée/sortie, des dispositifs de retournement, des convoyeurs de retour ou un routage automatisé. Pour une activité à forte diversité de produits, une meilleure solution peut être constituée de zones tampons contrôlées et d’un acheminement basé sur des codes-barres plutôt que d’une ligne continue rigide. Le principe reste le même : le matériau doit se déplacer parce que l’opération suivante est prête, et non parce qu’un opérateur a trouvé un emplacement temporaire où le placer.
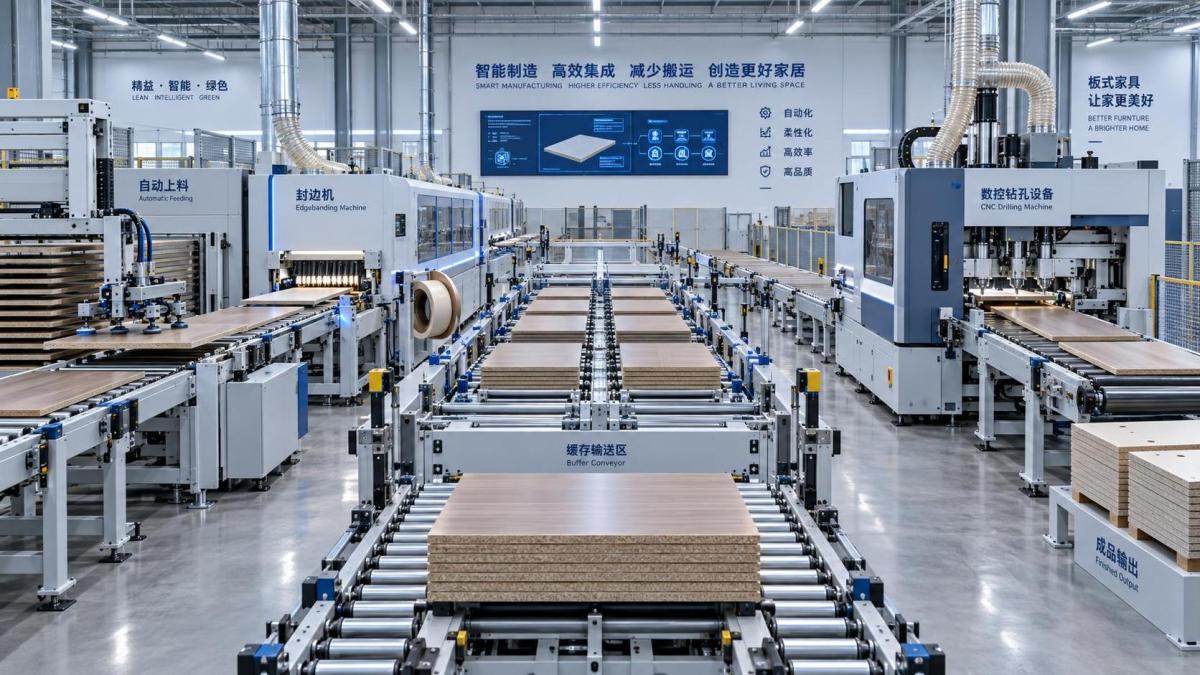
Les gains les plus importants proviennent généralement d’un nombre réduit de manipulations
La réduction de la manutention des matériaux est fréquemment abordée en termes d’économies de main-d’œuvre, mais la main-d’œuvre n’est qu’un élément. Un panneau manipulé par moins de personnes et moins de dispositifs est moins exposé aux dommages sur les coins, aux rayures de stratifié, aux erreurs d’orientation et à la perte d’identification de commande. Ces risques sont particulièrement importants après la découpe, le plaquage de chants ou le perçage de surfaces décoratives, lorsque la retouche peut être coûteuse et qu’une pièce de remplacement peut perturber l’ensemble d’une commande.
La réduction des points de manipulation améliore également la discipline de production. Lorsqu’un panneau quitte une scie à poutre ou une cellule de nesting avec un identifiant lisible, et que cet identifiant le suit pendant le plaquage de chants et le perçage, la ligne peut maintenir une relation plus claire entre la pièce physique et ses instructions de production. Les opérateurs n’ont plus besoin de se fier uniquement à des notes manuscrites, à la position dans la pile ou au souvenir des priorités de la journée.
Le résultat pratique n’est pas nécessairement une usine entièrement sans surveillance. Dans de nombreuses installations, les personnes restent indispensables pour les contrôles qualité, le traitement des exceptions, les changements de série, le contrôle des outils et la supervision des processus. L’intégration modifie l’utilisation de leur temps. Au lieu de transporter des panneaux et de rechercher du travail, la main-d’œuvre peut se concentrer sur les tâches nécessitant du discernement.
L’équilibrage des machines détermine si l’intégration aide ou révèle un goulot d’étranglement
La connexion des processus rend les déséquilibres plus visibles. Si la capacité de découpe est nettement supérieure à celle du plaquage de chants, une connexion directe créera rapidement une file d’attente. Si le perçage est plus lent que le processus précédent, les pièces peuvent s’accumuler dans les zones tampons et l’usine ne fera que remplacer les piles manuelles par une congestion automatisée.
Ce n’est pas une raison d’éviter l’intégration. C’est une raison de dimensionner la ligne en fonction des conditions d’exploitation réelles plutôt que du rendement nominal des machines. La mesure pertinente n’est pas la vitesse d’avance maximale indiquée dans les spécifications d’une machine. Il s’agit du rendement utilisable pour la combinaison prévue de dimensions de panneaux, de programmes de chants, de schémas de perçage, d’intervalles de réglage et d’interventions des opérateurs.
Le plaquage de chants est souvent un point critique, car le temps de traitement varie selon la longueur des chants, le type de bande, le système de collage, les exigences de rognage, le traitement des angles et les opérations de nettoyage. Le perçage et le fraisage peuvent également varier fortement selon le nombre de trous, les opérations de rainurage, les configurations de quincaillerie et l’orientation des pièces. Une ligne conçue uniquement à partir d’estimations de panneaux par heure peut échouer lorsqu’un nouveau mélange de produits comprend davantage de composants étroits, davantage de plaquage sur quatre côtés ou des schémas de perçage plus complexes.
Les zones tampons ne constituent donc pas un aveu de mauvaise planification. Des zones tampons correctement conçues absorbent les variations normales de cadence, permettent aux machines de continuer à fonctionner lors de courtes interruptions et empêchent les équipements en amont de s’arrêter immédiatement lorsqu’un processus en aval requiert une attention. La distinction importante se situe entre une zone tampon contrôlée, avec une capacité définie et un statut de pièce traçable, et une zone d’accumulation non contrôlée où les panneaux perdent leur séquence de commande.
L’identification des pièces est aussi importante que le transfert physique
L’automatisation physique sans contrôle de l’information peut créer une confusion coûteuse. Un convoyeur peut livrer rapidement une pièce, mais il ne peut pas déterminer si cette pièce doit être traitée, mise en attente, retouchée ou déviée, à moins que la ligne ne connaisse son identité et son parcours.
Les étiquettes, codes-barres, scanners et logiciels de production sont donc essentiels à une ligne intégrée. À un niveau de base, chaque panneau a besoin d’un identifiant unique lié à ses dimensions, son matériau, ses instructions de plaquage de chants, son programme d’usinage, sa référence de commande et son statut de processus. L’identifiant doit rester lisible après les opérations auxquelles il est censé résister. L’emplacement de l’étiquette est important : une étiquette placée dans une zone qui sera plaquée, percée, nettoyée ou rognée peut ne plus être disponible lorsqu’elle est nécessaire en aval.
Le système de contrôle doit également prendre en compte les exceptions. Un panneau peut être rejeté en raison d’un éclat, d’une surface endommagée, d’un plaquage incorrect, d’un défaut d’usinage ou d’un arrêt de sécurité déclenché par l’opérateur. Si la seule logique de processus suppose que chaque panneau avance normalement, une seule exception peut rompre la séquence d’une commande. Un plan d’intégration exploitable comprend des parcours de retouche, des procédures de libération manuelle et un moyen de mettre à jour le dossier de production lorsqu’un composant de remplacement est fabriqué.
C’est l’une des raisons pour lesquelles la compatibilité logicielle mérite le même examen attentif que les interfaces des machines. La question essentielle n’est pas seulement de savoir si les machines individuelles disposent de connexions réseau. Il s’agit de déterminer si l’optimisation de découpe, l’étiquetage, les programmes machines, le suivi des matériaux et la gestion des commandes utilisent des données cohérentes. La ressaisie manuelle entre systèmes peut réintroduire les erreurs mêmes que l’intégration physique était destinée à éliminer.
Les décisions d’agencement ont des conséquences à long terme
Les usines commencent souvent par un problème de placement des machines : où chaque unité peut-elle être installée ? Un meilleur point de départ est le flux prévu des panneaux, des pièces, des opérateurs, des chariots, des accès de maintenance, de l’extraction des poussières et du stockage temporaire des composants finis. Un agencement qui minimise la distance entre les machines mais bloque l’accès des chariots élévateurs, les changements d’outils, les travaux de réparation ou la circulation sûre des opérateurs peut devenir difficile à exploiter.
Le stockage des panneaux bruts et la découpe constituent généralement des points de départ logiques pour l’analyse des flux, mais la fin de ligne exige une attention égale. Après le perçage, où les composants attendent-ils l’assemblage ? Les kits terminés sont-ils conservés ensemble ? Les pièces de différentes commandes peuvent-elles être séparées sans nécessiter de grandes zones de stockage temporaire ? Si l’assemblage ou l’emballage ne peut pas absorber la production au même rythme, la section d’usinage intégrée peut créer un problème d’inventaire en aval encore plus important.
Les utilités doivent être prises en compte dès le début. La capacité d’extraction des poussières, la qualité de l’air comprimé, la charge électrique, la fiabilité du réseau, l’état du sol, les dispositifs de protection incendie et l’accès au service peuvent tous affecter les performances des équipements de manutention automatisée. Les dispositifs de transfert peuvent paraître simples, mais leur disponibilité dépend des capteurs, des entraînements, des commandes, de l’alignement mécanique et de conditions de fonctionnement propres. Un système de manutention qui ne peut pas être entretenu sans interrompre l’ensemble de la ligne peut créer un risque opérationnel évitable.
Une intégration rigide n’est pas toujours la bonne réponse
L’argument le plus solide en faveur d’un transfert direct de machine à machine existe lorsque les parcours des pièces sont répétables, que le volume est suffisant pour maintenir les processus connectés actifs et que la conception des produits suit une logique relativement cohérente. Dans ces conditions, un nombre réduit de transferts manuels peut améliorer la cadence, la traçabilité et la constance du rendement.
Cependant, une ligne très rigide peut être inadaptée aux activités qui changent fréquemment de matériaux de panneaux, produisent des formes irrégulières, exécutent de petits lots personnalisés ou exigent un travail manuel important entre les étapes d’usinage. Dans de tels contextes, des cellules modulaires peuvent offrir un meilleur contrôle. Une scie ou une machine de nesting peut alimenter des composants identifiés dans des zones tampons organisées ; les cellules de plaquage de chants et de perçage peuvent prélever le travail selon la priorité ; les chariots ou les équipements de manutention assistée peuvent relier les processus qui ne justifient pas de convoyeurs permanents.
L’intégration doit donc être évaluée comme un spectre. À une extrémité se trouve la discipline de processus de base : pièces étiquetées, chariots standardisés, zones de stockage temporaire définies et règles d’acheminement claires. Au milieu se trouvent les cellules reliées avec convoyeurs de retour, alimentation/évacuation automatiques et traitement guidé par code-barres. Au niveau le plus élevé se trouvent le stockage automatisé, la manutention robotisée, la planification centralisée de la production et l’échange de données en boucle fermée. Le niveau approprié dépend du coût de la manutention, du coût des erreurs, de la combinaison de produits et de la capacité à maintenir le système après son installation.
Évaluer l’investissement au-delà du prix des machines
L’analyse de rentabilité doit comparer le coût actuel et futur du flux, et non simplement comparer le prix des machines individuelles au prix d’une ligne intégrée. Les questions de référence pertinentes comprennent le nombre de fois qu’un composant type est manipulé, le temps qu’il attend entre les processus, la surface au sol mobilisée par les piles intermédiaires, la fréquence de refabrication des pièces en raison d’erreurs d’acheminement ou d’identification, et la fréquence à laquelle un processus attend un autre.
La capacité doit être évaluée au niveau des composants finis vendables, et non des panneaux découpés ou des mètres de chants plaqués. Une machine en amont peut produire un grand nombre de pièces tandis que les opérations en aval sont limitées. La valeur commerciale de la ligne provient du nombre de composants corrects, traçables et prêts à assembler, libérés dans le délai de production requis.
Le coût de mise en œuvre comprend également les modifications d’agencement, les temps d’arrêt d’installation, les mises à niveau électriques et d’extraction, l’intégration logicielle, la formation des opérateurs, la planification des pièces de rechange et le soutien à la mise en service. Ces éléments sont parfois considérés comme des dépenses périphériques, mais ils influencent la capacité d’un système à atteindre un fonctionnement stable. Un coût initial d’équipement inférieur peut devenir moins attractif s’il exige de nombreuses interventions manuelles, ne dispose pas d’une architecture de contrôle maintenable ou ne peut pas s’adapter lorsque les programmes de produits changent.
Un test pratique : suivre une commande dans l’usine
La manière la plus utile d’identifier les possibilités d’intégration consiste à suivre une commande représentative depuis le panneau brut jusqu’au composant prêt à assembler. Consignez chaque déplacement, chaque file d’attente, chaque point où une pièce est posée puis reprise, et chaque cas où quelqu’un doit demander à quel endroit un composant doit aller. Distinguez ensuite la manutention nécessaire de celle créée par l’agencement, la planification, le manque d’information ou le déséquilibre des machines.
Cet exercice révèle souvent que la première priorité n’est pas une ligne entièrement automatisée. Il peut s’agir d’un processus d’étiquetage fiable, d’un convoyeur de retour à une station de plaquage de chants à haute fréquence, d’une meilleure zone tampon avant le perçage ou d’un agencement révisé qui élimine les flux croisés. Une fois ces contraintes comprises, l’intégration des lignes de production pour le travail du bois devient une décision opérationnelle ciblée plutôt qu’une vaste ambition d’automatisation.
La mesure centrale est simple : les matériaux doivent consacrer davantage de temps à être transformés et moins de temps à attendre, à se déplacer, à être triés ou à être récupérés dans le désordre. Lorsque le parcours de production, la capacité des machines, le flux d’information et l’agencement soutiennent ensemble cet objectif, l’intégration peut réduire la manutention sans sacrifier la flexibilité dont la production de menuiserie a encore besoin.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.