


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Intégrer une scie à panneaux automatique dans une ligne de production de meubles
Une scie à panneaux automatique ne peut améliorer la production de meubles que si son cycle de coupe est adapté au flux des panneaux entrant dans la machine et des pièces qui en sortent. Une scie plus rapide ne résoudra pas un goulot d’étranglement au niveau de l’étiquetage, du tri, du plaquage de chants ou de l’usinage CNC ; elle risque au contraire de créer des files d’attente plus importantes et de rendre l’identification des pièces plus difficile.
La décision d’intégration doit donc partir de la composition de la production et du parcours prévu pour chaque panneau, et non de la vitesse de coupe maximale de la scie. L’implantation, les données logicielles, l’aspiration des poussières, la sécurité, les arrêts de production liés à l’installation et les critères de réception doivent être coordonnés dans le cadre d’un même projet.
Définir le flux de production avant d’arrêter les spécifications de la machine
Les lignes de fabrication de meubles sont soumises à des contraintes différentes. Une ligne produisant des éléments de caissons répétitifs à partir d’une gamme limitée de panneaux peut privilégier des lots plus importants et des schémas de coupe stables. Une ligne de fabrication à la commande peut traiter, en petits lots, de nombreux coloris et épaisseurs de panneaux ainsi que différentes configurations de meubles. Dans ce contexte, la capacité à garder les pièces identifiées et regroupées pour les opérations ultérieures peut compter autant que le rendement brut de coupe.
Cartographiez une séquence de production représentative, depuis le stockage des panneaux jusqu’au poste de traitement suivant. Incluez la réception ou la mise en attente des panneaux, le chargement, la coupe, l’étiquetage, le déchargement, le tri, le plaquage de chants, le perçage ou le fraisage, ainsi que le stockage temporaire. Repérez les endroits où les panneaux changent de direction, ceux où les opérateurs manipulent des pièces individuelles et ceux où les commandes attendent un équipement ou des instructions.
Dans la mesure du possible, appuyez-vous sur les données réelles de production : dimensions et épaisseurs des panneaux, types de matériaux, dimensions habituelles des pièces, demande journalière ou par poste, tailles des lots et proportion de commandes mixtes. L’échantillon représentatif doit inclure les travaux difficiles, et pas seulement les schémas à grand volume les plus simples. Les petites pièces, les surfaces décoratives, le sens du fil et les pièces nécessitant différentes opérations en aval peuvent tous modifier le temps de manutention et les plans de coupe.
Pour une ligne existante, établissez le goulot d’étranglement actuel avant de fixer un objectif de rendement pour la scie. Si le plaquage de chants fonctionne déjà près de sa capacité pratique, augmenter le rendement de coupe sans prévoir davantage d’espace de tri ou de capacité en aval ne fera qu’accroître les encours. À l’inverse, si la coupe retarde l’assemblage, le projet doit tenir compte du personnel et des équipements nécessaires pour retirer et acheminer les pièces au nouveau rythme.
Dimensionner la capacité en fonction des commandes complètes, pas de la coupe la plus rapide
La vitesse de coupe annoncée ou le taux de cycle théorique d’une machine ne correspond pas à sa capacité de production réellement exploitable. Le cycle de travail comprend également le chargement, le positionnement, les changements de schéma de coupe, le déchargement, l’étiquetage, la manutention des chutes et les interruptions. L’équilibre dépend de la configuration de la scie et de la composition de la production.
La planification de la capacité doit exprimer la demande dans une unité adaptée à la décision à prendre. Le nombre de panneaux par poste peut aider à estimer les besoins de chargement, mais le nombre de pièces par poste et la répartition de leurs dimensions sont plus utiles pour comprendre les besoins de manutention en aval. Un panneau complexe donnant de nombreuses petites pièces peut mobiliser la zone de déchargement et d’étiquetage plus longtemps qu’un panneau produisant quelques grands éléments, même si, dans les deux cas, un seul panneau doit être chargé.
Établissez une estimation de capacité à partir de schémas de coupe représentatifs et de l’organisation prévue du personnel. Consignez la durée supposée du poste, le temps productif, la méthode de chargement, le nombre d’opérateurs, la présentation des matériaux et le traitement des chutes. Si une coupe en pile est envisagée, vérifiez que le type de panneau, la hauteur de la pile, la protection de surface, la précision requise et les limites de la machine définies par le fournisseur permettent de l’utiliser. Un calcul de capacité fondé sur une pile inutilisable pour la composition réelle de la production surestimera le rendement.
Tenez compte séparément de la maintenance planifiée et des interruptions normales de production, en plus du cycle de coupe. Comparez ensuite le rendement réalisable à la capacité de chargement, d’étiquetage, de tri et du processus suivant qui constitue un goulot d’étranglement. L’objectif n’est pas d’imposer la même capacité à chaque poste, mais de rendre explicites les zones tampons et les besoins en personnel qui en résultent.
Concevoir l’implantation en fonction de l’entrée des panneaux et de la sortie des pièces
L’encombrement de la scie ne représente qu’une partie de l’espace nécessaire. Les panneaux de grand format doivent pouvoir être acheminés de façon pratique depuis le stockage jusqu’à la position de chargement, avec l’espace nécessaire pour les tourner et les soulever. Les pièces finies doivent disposer d’un espace suffisant pour être retirées en toute sécurité, identifiées, contrôlées et placées sur des chariots, des palettes ou des convoyeurs. L’accès nécessaire au remplacement de la lame, au nettoyage, aux armoires électriques et à la maintenance doit rester disponible après l’installation des équipements environnants.
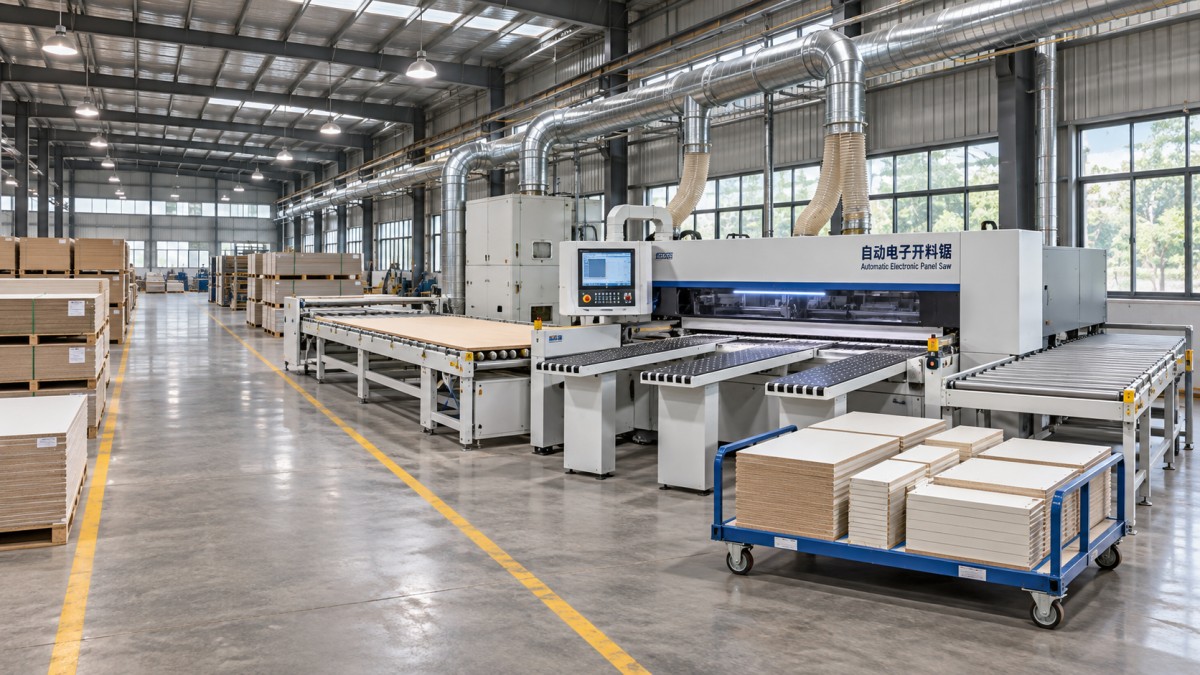
Établissez le plan d’implantation en fonction du plus grand format de panneau et des pièces les plus longues à manipuler, plutôt que de vous fier uniquement au contour de la machine. Indiquez les itinéraires des chariots élévateurs et des piétons, les positions des opérateurs, les zones de maintenance, les raccordements à l’aspiration des poussières et l’emplacement des arrêts d’urgence et des dispositifs de sectionnement. Vérifiez si un itinéraire de livraison ou d’évacuation traverse la zone de fonctionnement de la scie ou bloque l’accès aux machines adjacentes.
La méthode de chargement doit tenir compte à la fois du volume de panneaux et de la diversité des matériaux. Le chargement manuel peut convenir lorsque le débit est modéré et que les panneaux changent fréquemment, à condition de prendre en compte leur poids et les risques liés à leur manutention. Les aides au levage ou le chargement automatisé peuvent réduire la manutention manuelle, mais nécessitent une présentation claire des matériaux, un espace suffisant et une méthode définie pour gérer les différents formats de panneaux, les panneaux déformés et la protection de surface. Le bénéfice attendu doit être évalué au regard de l’ensemble du flux, notamment de la vitesse à laquelle les pièces coupées peuvent être évacuées.
À la sortie, déterminez si les pièces seront triées par meuble, commande client, matériau, exigence de plaquage de chants ou machine suivante. Chaque méthode entraîne des besoins différents en matière d’espace et de manutention. Le tri immédiat par commande peut réduire les recherches ultérieures, mais nécessiter davantage d’emplacements à proximité de la scie. Le tri par opération suivante peut simplifier le transfert tout en imposant de regrouper les éléments par la suite. La méthode choisie doit être testée sur un échantillon représentatif de commandes avant de finaliser l’espace au sol et le nombre de chariots.
Relier les données de coupe au suivi physique des pièces
L’intégration aux logiciels de production ne consiste pas simplement à vérifier si deux systèmes peuvent échanger un fichier. Les données doivent rester exploitables depuis le plan de coupe jusqu’à la pièce finie. Un flux type commence par la conception du meuble ou un système de commande, passe par une application de liste de coupe ou d’optimisation, puis aboutit aux instructions de la machine et aux étiquettes des pièces. Chaque transfert doit avoir un responsable désigné et un moyen de détecter les erreurs.
Déterminez quel système crée les schémas de coupe, quels formats de fichier et quels champs sont pris en charge, et comment les programmes sont transférés et approuvés. Les codes de matériaux, les dimensions finies, l’épaisseur des panneaux, le sens du fil, les identifiants des pièces et les instructions de plaquage de chants doivent être définis de manière cohérente. Précisez si, dans chaque système, les dimensions correspondent à l’ébauche découpée ou à la pièce finie après les opérations ultérieures ; une différence non détectée peut produire des pièces impossibles à corriger en aval.
Le moment de l’étiquetage est une décision opérationnelle autant qu’une fonction logicielle. Une étiquette apposée au bon moment sur la bonne face peut conserver l’identification de la pièce jusqu’au plaquage de chants et à l’usinage. Une étiquette qui masque une surface de référence, endommage une finition décorative, se détache ou est apposée après le mélange des pièces peut compromettre la traçabilité. Si les étiquettes comportent des codes-barres, vérifiez que les lecteurs et logiciels en aval peuvent interpréter le même identifiant.
Définissez une procédure de gestion des exceptions avant le démarrage de la production. Elle doit couvrir les pièces endommagées, les étiquettes incorrectes, les panneaux manquants, les panneaux partiellement utilisés et les pièces à refaire. L’opérateur doit savoir si le programme d’origine peut être réutilisé, comment identifier la pièce de remplacement et comment enregistrer la modification dans le système de production. Sans cette procédure, une scie connectée à un logiciel peut tout de même produire des pièces dont la traçabilité physique est impossible.
Régler les interfaces des utilités et de la sécurité avant la livraison
L’état de préparation du site doit être vérifié au regard des documents d’installation de l’équipement choisi, et non d’une estimation générique des besoins en utilités. L’alimentation électrique, les protections, la mise à la terre, l’air comprimé le cas échéant et les connexions réseau doivent être conformes à la machine et aux exigences locales d’installation. Confirmez les points de raccordement et la responsabilité des travaux hors des limites de la machine, notamment les dispositifs de sectionnement, le câblage, la tuyauterie et l’assistance à la mise en service.
L’aspiration des poussières nécessite une coordination particulière. Le système d’aspiration doit desservir les points de raccordement et respecter les exigences de fonctionnement spécifiées pour la scie, tout en tenant compte du reste de l’usine, du cheminement des conduits et de l’effet du fonctionnement simultané d’autres machines. La compatibilité physique d’un raccordement ne prouve pas que les performances de captage sont suffisantes. Définissez qui évaluera le système d’aspiration et comment ses performances seront vérifiées en conditions de fonctionnement.
Les protecteurs de la machine et les dispositifs de protection doivent être étudiés en tenant compte du flux de matériaux environnant. Une implantation qui laisse de la place pour un convoyeur, mais oblige le personnel à pénétrer dans une zone dangereuse, n’est pas une intégration acceptable. Toute modification des protecteurs, des commandes ou des verrouillages doit être gérée avec les fournisseurs concernés et évaluée au regard des exigences de sécurité locales applicables. L’accès nécessaire au dégagement des bourrages et à la maintenance doit également être régi par une procédure de consignation ; un arrêt d’urgence ne remplace pas l’isolement des énergies.
Les autres vérifications du site portent notamment sur l’état du sol et sa capacité de charge, les exigences d’ancrage, les dégagements sous plafond et pour le levage, l’accès pour la livraison et les conditions environnementales spécifiées pour l’équipement. Réglez les écarts tant qu’il est encore possible de modifier les plans, plutôt qu’après l’arrivée de la machine.
Planifier l’installation en fonction des dépendances de production
Un calendrier de mise en œuvre pratique ne se limite pas aux dates de livraison et d’installation. Il relie les prérequis aux parties qui en sont responsables : approbation définitive de l’implantation, travaux de fondation ou de sol si nécessaire, mise en place des utilités, installation de l’aspiration, configuration logicielle, livraison de l’équipement, installation mécanique et électrique, contrôles de sécurité, formation et essais de production.
Dans une usine en activité, définissez le moment du basculement et les conséquences d’un retard. L’équipement existant peut devoir rester disponible jusqu’à ce que la nouvelle scie ait démontré qu’elle peut traiter des travaux représentatifs. Si les contraintes d’espace obligent à retirer d’abord l’ancienne scie, le calendrier doit prévoir une solution de repli pour la capacité de coupe, comme la constitution d’un stock planifié ou le recours à un autre circuit de production. Cette solution doit tenir compte de la disponibilité des matériaux et de l’espace de stockage nécessaire aux commandes partiellement réalisées.
Les préparatifs logiciels et d’étiquetage peuvent souvent avancer avant l’arrivée de la machine, à condition que les spécifications d’interface soient arrêtées. Nettoyez les codes de matériaux, convenez des règles de nommage, préparez des commandes test et vérifiez à l’avance le contenu des étiquettes. Cela réduit le risque que l’installation mécanique soit terminée alors que les données de production restent inutilisables.
Tenez un registre unique des interfaces pour les décisions qui relèvent à la fois du fournisseur et du site. Il doit consigner les informations requises, la partie responsable, la date d’échéance, l’état d’avancement et l’impact des éléments non résolus. Les entrées types comprennent le raccordement exact à l’aspiration, le format de fichier des programmes, la hauteur de transfert du convoyeur, l’accès au réseau et la responsabilité de l’évacuation des déchets d’installation. Ces détails peuvent influer sur le chemin critique, même si la scie est livrée dans les délais.
Réceptionner le processus intégré, et pas seulement la machine
Les critères de réception doivent être convenus avant l’achat et distinguer les essais de la machine des essais de la ligne de production. Un essai en usine, lorsqu’il est prévu, peut vérifier le fonctionnement de la machine et la coupe d’échantillons avant l’expédition. La réception sur site doit également porter sur les utilités installées, le flux réel des matériaux, le transfert des données logicielles, l’étiquetage, les fonctions de sécurité et la préparation des opérateurs. La réussite d’un essai ne vaut pas automatiquement validation de l’autre.
Choisissez des travaux d’essai représentatifs de la charge prévue : différentes épaisseurs et finitions de panneaux, grands et petits éléments, pièces sensibles au sens du fil et au moins un schéma de commandes mixtes si celui-ci fait partie de la production habituelle. Convenez de la méthode de mesure, de la taille de l’échantillon, des tolérances dimensionnelles et de la qualité de chant acceptable pour ces travaux. Les limites retenues doivent être compatibles avec les spécifications de la machine et les besoins des processus en aval.
Réalisez l’essai avec la méthode de chargement et de déchargement prévue. Consignez le temps écoulé et les interruptions, mais vérifiez également que chaque pièce peut être identifiée, triée et transférée sans solution improvisée. Si la scie n’atteint son objectif de coupe que lorsque du personnel supplémentaire dégage temporairement la sortie, ce résultat ne doit pas être considéré comme la preuve que l’effectif prévu pourra maintenir ce rendement.
Distinguez les défauts qui empêchent un fonctionnement sûr ou la production des points mineurs restant à traiter, et attribuez à chacun un responsable et une date de résolution. La formation doit porter sur la sélection des programmes, la vérification des matériaux et des étiquettes, les inspections courantes, le remplacement des lames, le signalement des défauts et la remise en service en toute sécurité après un arrêt. Le personnel de maintenance doit également avoir accès à la documentation, aux informations sur les pièces de rechange et aux procédures nécessaires pour la configuration installée.
Après la mise en service, comparez les résultats de production aux hypothèses qui ont justifié l’installation. Si le rendement est inférieur aux prévisions, examinez les temps d’attente au chargement et à la sortie, les retards de tri, la disponibilité des programmes et l’engorgement des opérations en aval avant d’incriminer la vitesse de coupe. Le critère utile pour évaluer l’intégration est la capacité à acheminer des pièces correctement identifiées vers l’opération suivante au rythme et avec la qualité requis, selon un flux de travail que l’usine peut maintenir.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.