


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Ponceuse calibreuse 1300 mm expliquée : comment les systèmes à rouleaux à double référence atteignent une planéité de ±0,03 mm sur les chants en MDF
Pour les évaluateurs techniques chargés d'analyser la précision de finition des chants dans la production de MDF, la ponceuse calibreuse de 1300 mm constitue une référence en matière de contrôle dimensionnel — non pas parce qu'elle ponce plus vite ou plus large, mais parce qu'elle garantit une tolérance de planéité de niveau métrologique : ±0.03mm sur les chants des panneaux, de manière constante, d'une équipe à l'autre et d'un lot de matériaux à l'autre. Il ne s'agit pas d'une spécification de finition de surface ; c'est un résultat de contrôle d'épaisseur obtenu par synchronisation mécanique, et non par correction de mesure après traitement. Si vos lignes CNC d'imbrication ou de plaquage de chants en aval rejettent des panneaux en raison d'ondulations des chants, d'écarts de laminage irréguliers ou de défauts d'ajustement lors de l'assemblage de cadres, la cause première peut se situer en amont — dans la manière dont la géométrie des chants est stabilisée *pendant* le ponçage, et pas seulement lissée.
Systèmes de rouleaux à double référence : pourquoi deux points de contact changent tout
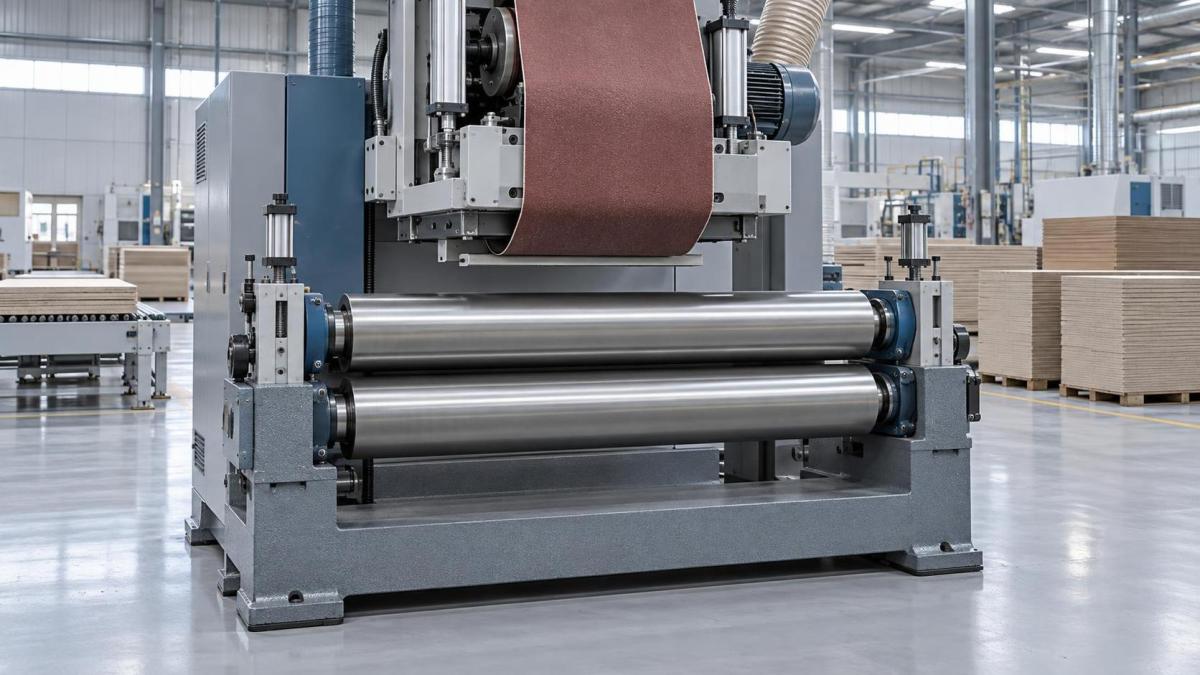
Les ponceuses de chants standard s'appuient sur un seul rouleau de référence ou un patin flottant pour guider le panneau. Cette approche convient au nivelage esthétique, mais échoue lorsque la répétabilité dimensionnelle est essentielle. Une référence unique permet à de légères flexions du bâti, à la dérive de la bande ou à l'usure des rouleaux de se traduire directement par des écarts de profil du chant — particulièrement sur le MDF, où les variations de densité sur la largeur du panneau amplifient la sensibilité au déséquilibre des forces latérales. La ponceuse calibreuse de 1300 mm élimine cette dépendance en maintenant la pièce entre deux rouleaux en acier rectifié de haute précision, entraînés indépendamment — l'un en amont (entrée), l'autre en aval (sortie) — tous deux montés sur des supports rigides en fonte thermiquement stables.
Ces rouleaux ne se contentent pas de soutenir la pièce ; ils la contraignent activement. Chacun tourne à une vitesse périphérique identique, synchronisée avec le convoyeur à bande à ±0.05% près grâce à des motoréducteurs servo-commandés et à un retour d'information en temps réel par encodeur. Plus important encore, les deux rouleaux sont réglables verticalement au moyen de cadrans micrométriques (résolution de 0.01mm) et verrouillés par serrage hydraulique afin d'empêcher tout microdéplacement sous charge. Cette contrainte à deux points force le panneau à se conformer au plan géométrique défini par les axes des deux rouleaux — transformant de fait l'ensemble de la machine en un plan de référence dynamique et mobile. Toute variation locale d'épaisseur du panneau induit un différentiel de couple mesurable entre les rouleaux, que le système de commande détecte et utilise pour affiner la vitesse d'avance ou la répartition de la pression — non pour « corriger » le panneau, mais pour maintenir une géométrie de contact constante.
Comment une construction de bâti rigide permet une stabilité métrologique
Le concept à double rouleau ne peut fournir une planéité de ±0.03mm que si le bâti supportant ces rouleaux reste dimensionnellement invariant pendant le fonctionnement. Les vibrations, la dilatation thermique ou la flèche statique sous une charge de 120+ kg/m dégraderont les résultats, quelle que soit la précision des rouleaux. La conception de Qingdao Zhongding répond à cette exigence par un bâti monobloc moulé — d'une profondeur de 650 mm, détensionné pendant 48 heures et usiné en une seule prise sur une aléseuse horizontale. Les logements de roulements critiques des deux rouleaux sont alésés et rodés dans la même opération, garantissant un alignement coaxial à 0.008 mm près sur une portée de 1300 mm. L'ensemble de tête de ponçage supérieure est suspendu à ce bâti par des montages cinématiques à trois points, l'isolant de la résonance du bâti tout en conservant sa rigidité verticale.
Il ne s'agit pas de masse, mais de stabilité modale. L'analyse par éléments finis confirme des fréquences vibratoires du premier mode supérieures à 180 Hz à pleine vitesse de fonctionnement (24 m/min), bien en dehors de la plage d'excitation des harmoniques de bande ou des ondulations de couple moteur. Par conséquent, le faux-rond des rouleaux reste inférieur à 0.005 mm même après 10,000 heures de fonctionnement continu, et la dérive thermique sur la largeur de 1300 mm reste inférieure à 0.012 mm entre les conditions ambiantes (15°C) et les conditions de fonctionnement (32°C). Ce niveau de stabilité passive signifie que la machine ne nécessite pas de recalibrage quotidien — seulement une vérification périodique à l'aide d'une cale étalon certifiée.
Retour d'information des rouleaux en temps réel : pas seulement une surveillance, mais l'application de contraintes
Chaque rouleau de référence intègre des cellules de charge à double axe (radial et axial) échantillonnant à 2 kHz. Le système de commande n'utilise pas ces données uniquement pour ajuster la pression de ponçage. Il surveille plutôt le *rapport* de charge entre les rouleaux d'entrée et de sortie. En fonctionnement idéal, ce rapport reste dans une plage de ±1.8% — indiquant un engagement uniforme du panneau. Les écarts au-delà de ce seuil déclenchent une réduction automatique de la vitesse d'avance et une réévaluation des réglages de hauteur des rouleaux avant la poursuite du processus. Il s'agit d'une application de contraintes, et non d'une surveillance du processus : si le panneau n'est pas entièrement en appui contre les deux rouleaux, la machine ralentit jusqu'à ce que la conformité géométrique soit rétablie.
Cela diffère fondamentalement des systèmes qui surveillent uniquement la tension de bande ou le courant moteur. Le déséquilibre de charge révèle un désalignement réel de la pièce — souvent causé par des panneaux déformés, un préusinage irrégulier des chants ou une accumulation de poussière dans les rainures des rouleaux. Les techniciens peuvent accéder sur l'IHM à des graphiques de rapports de charge en temps réel, superposés aux références historiques issues de cycles conformes connus. Aucune interprétation n'est nécessaire : un déséquilibre constant de 3.2% sur cinq panneaux consécutifs indique directement une contamination du rouleau d'entrée, et non une usure de l'abrasif ou un défaut de guidage de la bande.
Comportement spécifique au matériau : pourquoi le MDF exige ce niveau de contrôle
L'homogénéité du MDF est une arme à double tranchant. Contrairement au bois massif, il ne possède pas de direction de fil pouvant masquer de légers écarts de chant — mais contrairement au panneau de particules, sa structure fine en fibres permet une définition nette et précise des chants *si* la géométrie du substrat est stable. Cependant, la faible résistance de cohésion interne du MDF le rend sujet à une compression localisée sous une pression inégale. La référence ponctuelle d'une ponceuse standard peut comprimer le chant avant tout en laissant le chant arrière sans contact, créant une légère conicité qu'aucun contrôle visuel ne détecte — mais qui entraîne une accumulation d'écart de 0.12 mm sur un panneau latéral d'armoire de 2.4 m.
Le système à double rouleau évite cela en répartissant uniformément la charge sur toute la longueur du chant *avant* le début du contact abrasif. La pression n'est appliquée qu'une fois le panneau entièrement contraint — ce qui signifie que la tête abrasive engage une pièce géométriquement stable, et non une pièce forcée à prendre forme. Cela réduit également l'accumulation de chaleur dans la zone du chant, minimisant la migration de résine et le glaçage ultérieur de la bande abrasive — une cause fréquente de taux d'enlèvement irréguliers lors de longues séries de production.
Validation opérationnelle : ce qu'il faut mesurer, et pas seulement observer
La vérification d'une planéité de ±0.03mm exige davantage que le contrôle de quelques échantillons aléatoires avec un comparateur à cadran. Utilisez un marbre en granit et une règle de 1300 mm avec des cales d'épaisseur de 0.01 mm. Placez le chant poncé face vers le bas sur le marbre, puis faites glisser la règle sur toute la longueur tout en insérant les cales tous les 100 mm. Enregistrez l'écart maximal à chaque point. Répétez l'opération pour trois panneaux par équipe, en utilisant la même orientation (par exemple, tous avec le chant découpé en usine orienté vers le haut). Des écarts constants ≤0.03 mm sur toutes les positions confirment les performances du système. Des écarts dépassant la tolérance uniquement aux extrémités suggèrent une différence de hauteur entre les rouleaux d'entrée/sortie ; des écarts au milieu de la portée indiquent une erreur de guidage de la bande ou des roulements de tambour abrasif usés.
Aucune compensation logicielle ni aucun « algorithme intelligent » ne remplace la contrainte mécanique. Lorsque votre ligne de plaquage de chants signale un manque d'adhésif sur les 150 mm arrière des panneaux, ou que votre fraiseuse CNC présente une déviation répétée de trajectoire d'outil sur des pièces imbriquées, commencez ici — et non par la plaqueuse ou la fraiseuse. Le problème a été résolu — ou introduit — bien avant que ces machines ne reçoivent le panneau.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.