


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
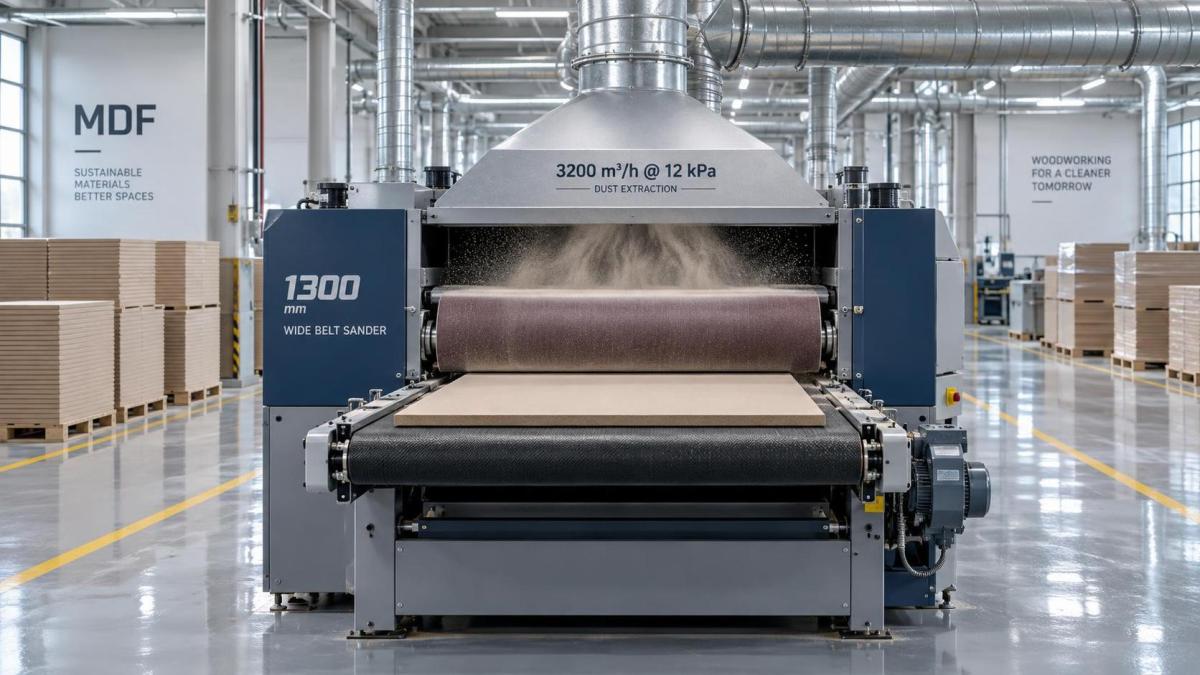
Ponceuse à bande large de 1300mm pour MDF : exigences critiques d’extraction des poussières (≥3200 m³/h @ 12 kPa) pour éviter les brûlures de surface et les remontées de résine
Le choix de la bonne ponceuse à bande large de 1300 mm pour le MDF ne consiste pas simplement à faire correspondre la largeur nominale ou la puissance du moteur : il dépend d'un seul paramètre système non négociable, à savoir la capacité d'extraction des poussières en conditions réelles de résistance. Lors du ponçage de panneaux de fibres à densité moyenne à des vitesses de production, les poussières de bois en suspension, les fines particules de résine et les composés liants thermiquement dégradés s'accumulent rapidement dans la zone de contact entre la bande et la surface. Sans un débit d'air *et* une pression statique suffisants pour évacuer continuellement ce mélange, la chaleur s'accumule localement, dépassant souvent 95 °C à l'interface abrasive. Ce pic thermique déclenche deux défaillances simultanées et interdépendantes : une brûlure localisée de la surface (visible sous forme de décoloration ambrée ou de microcarbonisation) et une exsudation de résine (un film voilé et collant formé lorsque des résines phénol-formaldéhyde ou urée-formaldéhyde fondues migrent vers la surface avant de se resolidifier).
Il ne s'agit pas de défauts esthétiques. La brûlure de surface compromet la stabilité dimensionnelle lors du stratifiage ou du placage ultérieur ; l'exsudation de résine empêche l'adhésion uniforme des revêtements et provoque une absorption irrégulière sur les lignes de finition par pulvérisation. Ces deux défauts entraînent directement le rejet des lots lors du contrôle à réception ou de la validation finale de l'assurance qualité, notamment lorsque l'article 8.6 de l'ISO 9001 ou les spécifications des ateliers de peinture des équipementiers automobiles imposent l'absence totale d'anomalies visibles du substrat. Plus important encore, une captation incomplète des poussières élève la concentration de particules respirables (PM₁₀ et PM₂.₅) dans la zone respiratoire de l'opérateur au-dessus de la VLEP OSHA (5 mg/m³ pour les poussières de bois) et des valeurs limites européennes (3 mg/m³), augmentant le risque à long terme de sensibilisation respiratoire et de bronchite chronique.
Pourquoi 3200 m³/h @ 12 kPa constitue le seuil fonctionnel
Cette spécification n'est pas arbitraire. Elle reflète la résistance combinée de trois éléments dynamiques : la géométrie interne des conduits de la ponceuse (y compris la conception du plénum, les rayons de transition et la configuration du boîtier de filtration), la longueur et le diamètre du réseau de conduits raccordé (généralement ≥12 m dans les installations industrielles), ainsi que l'état de charge du système de filtration (par exemple, filtres à manches ou à cartouches fonctionnant à 60–75 % de leur capacité). À des débits d'air inférieurs, même s'ils sont mesurés à l'entrée du ventilateur, la vitesse dans les orifices d'extraction de la tête de ponçage descend sous 22 m/s. Cette insuffisance permet à l'air chargé de poussières de recirculer sur la surface de la bande et de réchauffer la pièce à chaque passage. Une pression statique inférieure à 12 kPa indique une énergie insuffisante pour surmonter la contre-pression due à l'accumulation de particules fines sur le média filtrant, ce qui entraîne une diminution progressive du débit d'air au cours d'un seul poste de travail.
Il est essentiel de noter que le débit volumique seul est trompeur. Une unité donnée pour 3800 m³/h *à pression nulle* peut ne fournir que 2400 m³/h lorsqu'elle est raccordée à une gaine standard de 150 mm comprenant deux coudes à 90° et un filtre à cartouches de 30 m². Les performances réelles doivent être vérifiées à l'*entrée de la hotte d'extraction*, à l'aide d'un anémomètre et d'un manomètre étalonnés, pendant que la machine fonctionne à pleine charge avec des panneaux MDF avançant à 12–18 m/min, une condition rarement simulée lors de la mise en service en usine.
Dynamique spécifique au matériau lors du ponçage du MDF
Le MDF se comporte fondamentalement différemment du bois massif ou du contreplaqué lors de l'abrasion. Sa densité homogène (680–720 kg/m³) et sa forte teneur en résine (8–12 % en poids) génèrent une poussière plus fine, plus cohésive et présentant une rétention thermique spécifique plus élevée. Contrairement aux bois durs qui libèrent de la vapeur d'humidité lors du ponçage, le MDF ne produit aucun effet de refroidissement par évaporation, rendant la gestion thermique entièrement dépendante de l'évacuation mécanique de la chaleur par le flux d'air. De plus, l'absence de sens du fil ne crée aucun « chemin d'échappement » naturel pour l'air emprisonné sous la bande ; au contraire, l'air se comprime dans des microcavités entre les grains abrasifs, isolant davantage l'interface.
Cela explique pourquoi des ponceuses validées sur du pin ou du bouleau échouent souvent de manière catastrophique sur le MDF sans recalibrage. La tension de la bande, la pression de contact et la vitesse d'avance interagissent de manière non linéaire avec les performances d'extraction : une augmentation de 20 % de la vitesse d'avance accroît la génération de chaleur d'environ 35 %, mais réduit le temps de séjour, ce qui peut abaisser la température de pointe *si* l'extraction suit le rythme. Toutefois, la plupart des systèmes à vitesse fixe ne disposent pas d'un contrôle proportionnel du débit d'air ; l'augmentation du débit de production ne fait donc qu'accentuer le déficit d'extraction.
Trois défaillances d'extraction courantes — et comment les diagnostiquer
- Exsudation intermittente de résine sur des panneaux consécutifs : indique une charge cyclique du filtre. Lorsque la pression différentielle de la cartouche dépasse 1.2 kPa, le débit d'air fluctue de ±15 % à chaque impulsion de nettoyage, ce qui suffit à provoquer une surchauffe transitoire. Une surveillance de la pression en temps réel est nécessaire à l'entrée comme à la sortie de l'unité de filtration, et non une simple inspection visuelle de l'état du filtre.
- Marques de brûlure concentrées sur les bords du panneau (en particulier le bord d'attaque) : indiquent une couverture insuffisante de la hotte ou des lèvres d'extraction mal alignées. Le bord d'attaque subit la force de cisaillement la plus élevée et génère le nuage de poussière le plus dense ; les orifices d'extraction doivent dépasser d'au moins 50 mm la largeur du panneau et maintenir un écart ≤12 mm par rapport à la surface de la pièce.
- Décoloration uniforme sur toute la largeur, s'aggravant vers l'extrémité de sortie : suggère un sous-dimensionnement des conduits en aval de la ponceuse. La vitesse descend sous 18 m/s dans les sections horizontales de plus de 8 m, entraînant le dépôt de poussières et une restriction progressive. La perte de pression statique mesurée ne doit pas dépasser 250 Pa par mètre linéaire de gaine droite de 150 mm au débit de conception.
Aucun de ces problèmes ne se présente de manière isolée. L'exsudation de résine augmente la traînée de la bande, ce qui accroît l'intensité du moteur et chauffe davantage le système, créant une boucle de rétroaction qui accélère la défaillance en quelques heures. Sa prévention exige une conception intégrée : le collecteur d'extraction de la ponceuse doit être conçu pour une distribution laminaire du flux sur toute la largeur de 1300 mm, et non adapté ultérieurement avec des raccords de conduits génériques. Le volume du plénum interne doit dépasser 0.8 m³ afin d'amortir les pulsations des soufflantes rotatives, et toutes les transitions doivent présenter des rayons ≥R150 afin de minimiser les pertes de pression induites par la turbulence.
Protocole de vérification de l'état de préparation opérationnelle
Avant d'approuver une ponceuse à bande large de 1300 mm pour la production de MDF, réalisez cette validation sur site, non seulement lors de la mise en service, mais aussi chaque trimestre dans le cadre de la maintenance de routine :
- Faites passer trois panneaux MDF consécutifs de 18 mm d'épaisseur à la vitesse d'avance nominale (par exemple 15 m/min) avec des bandes céramiques grain 120.
- Mesurez la température de surface en cinq points (centre, positions au quart de la largeur, bords d'attaque et de fuite) à l'aide d'un thermomètre infrarouge sans contact étalonné à ±0.5 °C, immédiatement après la sortie.
- Enregistrez le débit d'air d'extraction à l'entrée de la hotte principale avec un anémomètre à hélice (au moins 10 relevés sur 60 secondes) ainsi que la pression statique en amont de la batterie principale de filtres.
- Inspectez les surfaces finies sous un éclairage LED de 6500K selon un angle de 45° ; l'exsudation de résine apparaît comme une opalescence diffuse, distincte des rayures mécaniques ou des remontées de colle.
Des températures de surface maintenues au-dessus de 65 °C, ou toute exsudation mesurable, confirment une extraction insuffisante. Les ajustements doivent traiter la cause première : remplacement du média filtrant par des cartouches en nanofibres à faible delta-P, raccourcissement des conduits ou installation d'une soufflante centrifuge dédiée à haute pression statique avec variateur de fréquence. Augmenter simplement la vitesse du ventilateur sans vérifier l'intégrité des conduits aggrave souvent la résonance et le bruit sans améliorer le débit d'air net.
Lorsqu'elle est correctement conçue, une ponceuse à bande large de 1300 mm pour MDF offre une qualité de finition répétable sur des milliers de panneaux, sans dégradation thermique, sans exposition cachée par inhalation et sans compromettre l'intégrité structurelle du substrat. Cette régularité commence non pas à la surface abrasive, mais à l'entrée d'extraction, là où le débit et la pression de l'air convergent pour définir la viabilité du procédé.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.