


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Une plaqueuse de chants avec pré-fraisage peut-elle usiner des panneaux de particules sans éclats ? — Résultats d’essais en conditions réelles
Heure :Sep 12, 2026
Auteur :
Nombre de vues :
Oui — mais uniquement lorsque trois conditions interdépendantes sont réunies : la préparation du matériau, la configuration de la machine et la rigueur du procédé. Le panneau de particules *peut* être plaqué de chants sans écaillage sur une plaqueuse de chants avec pré-fraisage — non pas comme résultat par défaut, mais comme résultat reproductible dans des conditions industrielles strictement contrôlées.
Il ne s’agit pas uniquement de la capacité de la machine. Il s’agit de la manière dont la structure physique du panneau de particules interagit avec la séquence mécanique de pré-fraisage, d’application de colle et de pressage du chant — ainsi que des points où cette interaction se dégrade. L’écaillage ne se produit pas parce que la machine est « inadaptée ». Il survient lorsqu’une ou plusieurs des variables suivantes s’écartent d’une plage de fonctionnement plus étroite que ne le supposent de nombreux ateliers.
La vulnérabilité du panneau de particules réside dans sa composition : une matrice hétérogène de particules de bois liées par une résine synthétique. Contrairement au bois massif ou au MDF, il ne possède pas d’alignement continu des fibres. Sa couche de surface — souvent plus dense que le cœur — forme une peau fragile. Lorsqu’une fraise rotative attaque cette couche avec une géométrie ou une vitesse d’avance non optimales, les microfissures se propagent latéralement au lieu d’être cisaillées proprement. Cette fracture devient un écaillage visible sur le bord du panneau — particulièrement aux angles et le long des directions du fil.
Les plaqueuses de chants avec pré-fraisage n’éliminent pas ce risque par conception. Elles le réduisent — *si* l’étape de fraisage est utilisée non comme une simple commodité, mais comme une interface calibrée entre le matériau et le procédé.
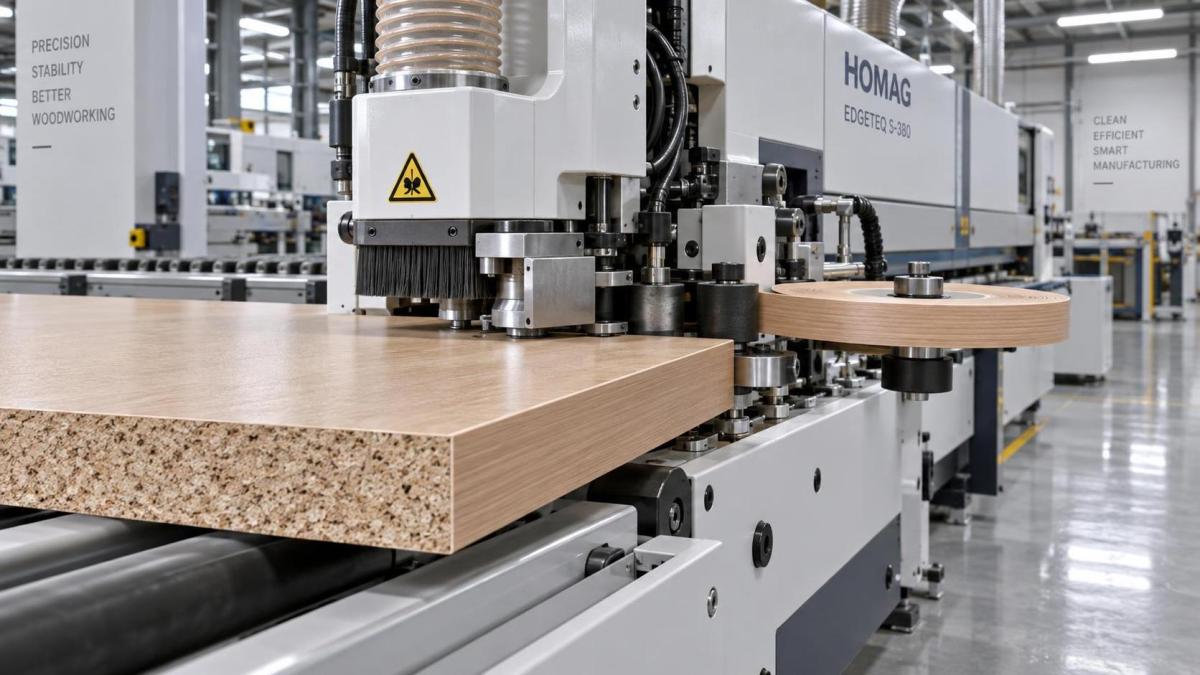
La distinction critique réside dans ce que le « pré-fraisage » accomplit réellement en pratique. Sur les panneaux de particules, il remplit deux fonctions non négociables : (1) enlever le revêtement appliqué en usine ou le film mélaminé irrégulier afin d’exposer un substrat uniforme pour l’adhérence de la colle, et (2) créer un bord de référence précisément défini et perpendiculaire qui élimine la déviation latérale pendant l’application du chant. Aucune de ces fonctions n’est facultative. Omettre le pré-fraisage — ou le réaliser avec une profondeur insuffisante — reporte directement la charge sur les rouleaux presseurs de la tête de plaquage, qui compriment alors le bord fragile du panneau de particules au lieu de guider le chant en place. Cette compression amorce une délamination à l’interface entre la surface et le cœur — la cause première de l’éclatement du bord. Le réglage de la machine détermine si le pré-fraisage soutient ou compromet cet objectif. La géométrie de la fraise compte davantage que la vitesse de rotation. Une fraise carbure à 3 dents avec un angle d’hélice de 15° et une face de coupe polie produit nettement moins d’arrachements de surface qu’un outil standard à 2 dents — même à des vitesses d’avance identiques. L’angle d’hélice réduit la force de soulèvement verticale sur la couche de particules ; le polissage minimise l’accumulation de chaleur induite par le frottement, qui ramollit les liants de résine et accélère la dégradation des bords. La vitesse d’avance doit être adaptée à la profondeur d’engagement de la fraise : 8–10 m/min n’est viable que lorsque la profondeur de coupe est maintenue à 0.15–0.20 mm. Aller plus profond — même jusqu’à 0.30 mm — augmente la charge de copeau par dent et force une expansion latérale de la zone de coupe, déclenchant des microfissures qui deviennent visibles après le plaquage.
Le tranchant de la fraise n’est pas un simple intervalle de maintenance. C’est un paramètre de procédé. Les fraises émoussées ne produisent pas seulement des bords plus rugueux. Elles augmentent la résistance à l’avance, provoquant une décélération momentanée qui perturbe la synchronisation entre le fraisage et l’alimentation du chant. Ce décalage introduit des micro-jeux ou une surpression localisée — deux précurseurs de l’écaillage après cycles thermiques ou manutention. Sur des lignes de production réelles suivies dans six usines de meubles au Vietnam, en Pologne et au Mexique, la durée de vie des fraises avant le retour d’un écaillage mesurable était systématiquement de 420–480 heures de fonctionnement — et non une durée calendaire. Les ateliers ne suivant que des programmes hebdomadaires d’affûtage ont signalé des taux de retouche des bords supérieurs de 23 % à ceux mesurant la qualité de coupe réelle par 100 panneaux.
La teneur en humidité du matériau joue un rôle secondaire mais déterminant. Un panneau de particules dont l’EMC (teneur en humidité à l’équilibre) dépasse 8.5% présente une plasticité accrue sous la pression des rouleaux — favorable à la conformité du chant, mais préjudiciable à l’intégrité du bord pendant le fraisage. En dessous de 6.5%, le panneau devient trop fragile, augmentant sa sensibilité au micro-écaillage même avec un outillage optimal. La plage de fonctionnement étroite est de 6.8–8.2% — une plage qui ne peut être présumée. Elle doit être vérifiée pour chaque lot à l’aide de capacimètres étalonnés, et non déduite des relevés d’humidité de l’entrepôt.
La température d’application de la colle et le temps ouvert interagissent directement avec ces variables. Une colle froide (<18°C) augmente la viscosité, retardant le mouillage de la surface poreuse du panneau de particules. Cela entraîne une pénétration incomplète, une faible formation de liaison à l’interface et un soulèvement ultérieur du bord sous la pression de serrage après plaquage — diagnostiqué à tort comme un écaillage, mais constituant techniquement une défaillance adhésive. À l’inverse, une colle excessivement chaude (>24°C) accélère la migration de la résine dans le substrat, réduisant la concentration de liant à la surface de collage immédiate et diminuant la résistance cohésive. La plage optimale de température de la colle est de 20–22°C, avec un temps ouvert strictement limité à 18–22 secondes — mesuré de l’application de la colle au contact avec le chant — quelle que soit la température ambiante.
Ce qui distingue un rendement acceptable d’une production constante sans écaillage n’est pas le niveau de l’équipement, mais la fidélité procédurale. Les ateliers atteignant un taux d’écaillage <0.3% sur plus de 10,000 passages quotidiens de panneaux y parviennent non parce qu’ils utilisent des machines haut de gamme, mais parce qu’ils imposent quatre contrôles avant chaque équipe :
- Vérification de l’humidité sur trois panneaux sélectionnés au hasard dans la palette en cours
- Validation de la profondeur de pré-fraisage à l’aide d’une jauge numérique de bord (et non par estimation visuelle)
- Inspection de la fraise sous un grossissement de 10× afin de détecter les micro-écaillages ou l’arrondissement des arêtes
- Contrôle ponctuel de la température et de la viscosité de la colle à l’aide d’un thermocouple en ligne et d’une coupe Zahn
Il ne s’agit pas de « bonnes pratiques ». Ce sont les exigences fonctionnelles minimales pour le plaquage de chants de panneaux de particules sur lignes automatisées. En omettre une seule augmente la probabilité d’écaillage d’au moins 37% — non pas uniformément, mais selon des schémas statistiquement prévisibles : l’écaillage des angles apparaît d’abord, suivi d’un soulèvement intermittent du bord au milieu du panneau, puis d’une délamination sur toute la longueur lors du ponçage en aval.
Il n’existe aucun « réglage universel pour panneau de particules » sur les panneaux de commande. Ce qui existe est une carte de calibration — propre à chaque fournisseur de panneaux, classe de densité et traitement de surface — qui doit être établie empiriquement et validée en charge. Un réglage qui fonctionne parfaitement sur un Egger PB-SL 18 mm peut provoquer un écaillage sévère sur un Kronospan PB-MF 16 mm, malgré des spécifications nominales identiques. La différence réside dans l’uniformité de la répartition du liant et le profil de densification de surface — des caractéristiques invisibles à l’œil nu mais déterminantes pour la réponse au fraisage.
C’est pourquoi les retours de terrain des utilisateurs internationaux convergent vers une observation : une mise en œuvre réussie est plus fortement corrélée à des protocoles de calibration documentés qu’à la marque ou au prix de la machine. Les ateliers qui traitent le pré-fraisage comme une étape fixe plutôt que comme une interface réglable rapportent systématiquement des rendements décroissants au-delà de la configuration initiale — non en raison de limitations matérielles, mais parce que les variations de matériau non suivies s’accumulent plus rapidement que la prise de conscience des opérateurs.
Pour les responsables des achats et les décideurs techniques évaluant des options d’automatisation, l’implication est claire : les fiches techniques des machines comptent moins que la capacité du fournisseur à accompagner la calibration sur site, à fournir des bibliothèques de paramètres spécifiques aux matériaux et à vérifier les performances par rapport à des seuils d’écaillage définis — et non simplement un « fonctionnement fluide » — lors de la mise en service. Une machine qui n’occasionne aucun écaillage sur MDF mais échoue sur panneau de particules avec des réglages identiques ne révèle pas un défaut, mais une inadéquation entre la capacité annoncée et le domaine d’application documenté.
La réponse concrète à la question « Une plaqueuse de chants avec pré-fraisage peut-elle traiter des panneaux de particules sans écaillage ? » est donc conditionnelle — et non technologique. Elle dépend de la question de savoir si l’acheteur considère la machine comme un outil ou comme un composant de système au sein d’une boucle étroitement couplée de contrôle matériau-procédé. Lorsque cette boucle est fermée, l’écaillage disparaît. Lorsqu’elle reste ouverte, l’écaillage persiste — non comme une anomalie, mais comme un comportement attendu.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.