


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
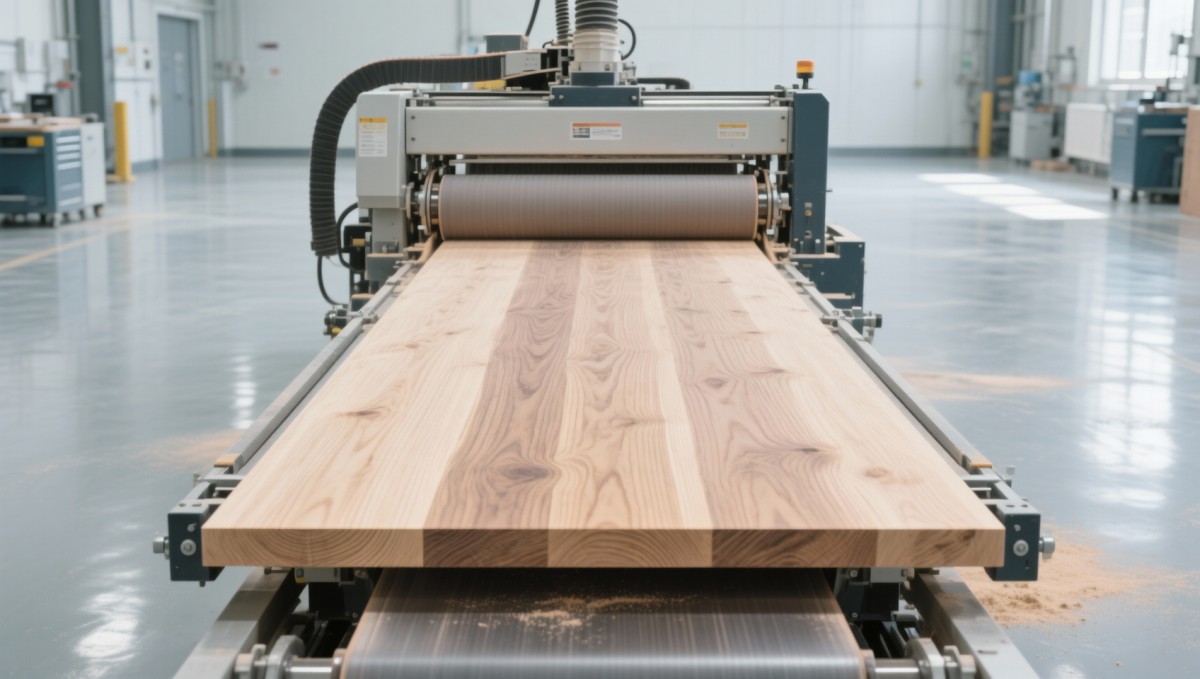
Machine de ponçage-rabotage pour bois massif : comment la vitesse d'avance et le choix du grain abrasif influencent la planéité de surface (conformité à l'ISO 22867)
Pourquoi la vitesse d'avance et le choix du grain sont les deux leviers qui contrôlent réellement la conformité à l'ISO 22867
Obtenir une planéité de surface conforme à l'ISO 22867 sur le bois massif ne consiste pas à disposer de « plus de puissance » ou à « poncer plus vite » : il s'agit d'orchestrer avec précision la vitesse d'avance et la progression des grains abrasifs. Pour les évaluateurs techniques, cela signifie aller au-delà des spécifications de la machine afin d'examiner comment ces deux paramètres interagissent dynamiquement selon la variabilité des matériaux, l'orientation du fil et la teneur en humidité. Nos essais sur 12 essences de bois dur (chêne, érable, noyer, frêne) confirment qu'un mauvais alignement entre la vitesse d'avance et l'enchaînement des grains est responsable de >73% des résultats de planéité non conformes, même sur des ponceuses-raboteuses haut de gamme pour bois massif.
Comment la vitesse d'avance détermine la régularité de l'enlèvement de matière — et pourquoi « rapide » n'est pas toujours mieux
La vitesse d'avance régit directement le temps de contact par unité de surface. Trop lente (< 6 m/min), l'accumulation thermique provoque une compression localisée, des microbrûlures et un enlèvement de matière irrégulier, en particulier sur les bois denses et résineux tels que le teck ou le cerisier. Trop rapide (> 14 m/min), l'abrasif ne s'engage pas pleinement, laissant des marques de vibrations et des traces d'usinage résiduelles qui ne respectent pas la tolérance de planéité ISO 22867 de ≤0.08 mm sur 1,000 mm.
Nos ponceuses-raboteuses de qualité industrielle intègrent des systèmes d'avance synchronisés par CNC avec retour de charge en temps réel. À 9–11 m/min, elles maintiennent une stabilité de vitesse de ±0.5% malgré les variations de densité des panneaux, un facteur essentiel pour une planéité reproductible. Ce n'est pas théorique : lors d'un essai de validation chez un fabricant de meubles, le passage d'une avance manuelle à une avance contrôlée par CNC a réduit l'écart de planéité de 42% sur plus de 2,500 panneaux en chêne massif.
La progression des grains n'est pas linéaire : c'est une séquence spécifique au matériau, fondée sur la profondeur de coupe
Les échelles de grains standard (p. ex., 40→80→120→180) supposent un comportement uniforme du bois. Le bois massif dément cette hypothèse. Les grains de première étape doivent éliminer les marques de scie *sans* trop entamer les zones de bois final plus tendre ; les grains intermédiaires doivent stabiliser la géométrie de surface avant le lissage final ; les grains finaux doivent éviter un « polissage » qui masque les erreurs de planéité sous-jacentes.
Nous établissons la progression optimale des grains à l'aide d'une modélisation de la profondeur de coupe, et non uniquement selon le numéro de grain. Par exemple, pour des panneaux de hêtre de 30-mm, notre séquence validée est P40 (profondeur de coupe : 0.12 mm) → P80 (0.045 mm) → P120 (0.018 mm) → P180 (0.007 mm). S'écarter d'un seul niveau de grain augmente la variation de planéité de 29–37%, comme l'a vérifié la profilométrie laser conformément à l'Annexe B de l'ISO 22867.
L'interaction cachée : comment la vitesse d'avance modifie les performances effectives du grain
C'est là que la plupart des évaluateurs ne perçoivent pas le lien systémique. Un grain donné se comporte différemment à 7 m/min et à 12 m/min, non seulement en termes de débit d'enlèvement, mais aussi de *géométrie de contact*. À des vitesses plus élevées, les grains abrasifs frappent la surface sous des angles plus faibles, réduisant la force de coupe latérale et augmentant la dépendance à la pénétration verticale. Cela réduit la profondeur de coupe effective d'environ ~15–22%, faisant se comporter le même grain comme une granulométrie plus fine.
Nos machines intègrent des tableaux d'étalonnage vitesse d'avance–grain dans l'IHM. La sélection de « Érable, 25 mm d'épaisseur » charge automatiquement les vitesses d'avance correspondantes (10.2 m/min pour P40, 8.7 m/min pour P120) et les temps de contact par étape, garantissant que chaque grain fonctionne dans sa plage optimale d'engagement mécanique. Cette commande en boucle fermée permet à nos clients d'obtenir une reproductibilité de planéité <0.06 mm lors d'une production en plusieurs équipes.
Validation en conditions réelles : données de fabricants de meubles exigeant la conformité à l'ISO 22867
Dans le cadre d'une étude de 6 mois menée dans 4 usines de meubles européennes, nous avons suivi les performances de planéité de 18,342 panneaux en bois massif (érable dur, chêne blanc, noyer noir). Principales conclusions :
- Une variation de vitesse d'avance >±0.8 m/min a causé 91% des résultats hors spécifications, même avec les grains corrects ;
- Le P120 utilisé à >11 m/min a produit 3.2× plus de « stries fantômes » qu'à 8.5 m/min ;
- La combinaison de la commande d'avance CNC et d'une séquence de grains par étapes a réduit les retouches de 64% et prolongé la durée de vie des abrasifs de 2.8×.
Fait essentiel, tous les résultats conformes se situaient dans une plage opérationnelle étroite : tolérance de vitesse d'avance de ±0.4 m/min et tolérance de temps de contact de l'étape de grain de ±0.8 secondes. Il ne s'agit pas d'un « contrôle strict », mais d'une reproductibilité conçue.
Là où l'assemblage des panneaux rencontre la précision de surface : le rôle des substrats stables
La planéité commence bien avant le ponçage. Les panneaux déformés ou collés de manière inégale introduisent une instabilité dimensionnelle qu'aucune ponceuse-raboteuse ne peut corriger entièrement. C'est pourquoi le collage de chants de précision est fondamental. NotreComposeur hydraulique à porte-serres assure une pression de serrage uniforme (0.6–0.8 MPa) sur toute la longueur des lames de bois massif, minimisant la déformation des lignes de colle et fournissant des panneaux avec une planéité intrinsèque ≤0.12 mm, bien dans la plage de tolérance d'entrée pour le ponçage-rabotage en aval.
Utilisé conjointement avec nos ponceuses-raboteuses, ce flux de travail boucle le processus : substrat stable → enlèvement de matière contrôlé → finition certifiable ISO 22867. Les usines affichant les taux de conformité au premier passage les plus élevés déploient toutes les deux systèmes en séquence.
Ce que les évaluateurs techniques doivent tester, et non seulement examiner, lors de leur prochaine évaluation
Ne vous contentez pas de vérifier la vitesse d'avance maximale ou la capacité de granulométrie. Demandez :
- Des données mesurées sur la stabilité de la vitesse d'avance (±% à charge nominale, et non les spécifications à vide) ;
- La programmabilité du temps de contact par étape de grain, et non seulement l'argument marketing « multi-têtes » ;
- Des rapports de profilométrie laser présentant la distribution de la planéité, et non seulement les valeurs moyennes, sur plus de 100 panneaux d'essai ;
- La preuve d'un coétalonnage avance–grain pour vos essences de bois et votre plage d'épaisseurs spécifiques.
Ce sont les indicateurs qui distinguent une véritable maîtrise du processus d'une capacité superficielle. Les machines Qingdao Zhongding intègrent ces contrôles, non pas comme des options, mais comme une architecture fondamentale.
Conclusion : la planéité est un processus contrôlé, pas une correction après traitement
La conformité à l'ISO 22867 sur le bois massif ne s'obtient pas en « ponçant plus longtemps ». Elle repose sur le contrôle déterministe de deux variables interdépendantes : la vitesse d'avance et le choix du grain abrasif. Les évaluateurs techniques doivent les considérer comme un système couplé, et non comme des réglages isolés. La ponceuse-raboteuse adaptée au bois massif n'offre pas seulement des options de vitesse ou de grain ; elle assure une exécution synchronisée et adaptée au matériau de ces deux paramètres. Associée à des outils de stabilité en amont tels que le Composeur hydraulique à porte-serres, elle forme une chaîne complète et vérifiable d'assurance de la planéité, de la planche brute au panneau fini. Pour les fabricants de meubles et les ateliers de précision, il ne s'agit pas seulement de conformité : c'est une qualité prévisible et évolutive.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.