


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment planifier une usine de menuiserie pour augmenter sa capacité à l’avenir
Une usine de menuiserie peut manquer de capacité de production exploitable avant même de manquer de surface au sol. Des panneaux finis attendent près d’une plaqueuse de chants surchargée, des chariots élévateurs traversent les flux de production, et une nouvelle machine ne peut être raccordée sans déplacer les équipements existants. L’expansion devient alors un vaste chantier de réaménagement perturbateur plutôt qu’un investissement maîtrisé.
Pour préparer la croissance, concevez d’abord les futurs flux de matières, puis installez les équipements et les infrastructures par étapes. Une planification efficace des processus d’une usine de menuiserie relie les prévisions de la demande, la capacité mesurée des processus, les zones réservées à l’expansion et les besoins en utilités. L’objectif n’est pas d’acheter aujourd’hui toute l’usine de demain, mais de veiller à ce que les décisions prises aujourd’hui ne bloquent pas la prochaine augmentation réalisable de la production.
Définir précisément les besoins auxquels l’expansion doit répondre
« Produire davantage » ne constitue pas un cahier des charges suffisant. Augmenter la production de panneaux standard pour meubles implique des besoins différents de ceux liés à l’introduction de composants en bois massif, de portes peintes ou de meubles hautement personnalisés. Avant de dessiner un plan d’implantation, définissez les familles de produits que l’usine doit pouvoir fabriquer et le parcours probable de chacune d’elles.
Pour les meubles en panneaux, ce parcours peut comprendre le stockage des panneaux, le débit ou l’usinage en nesting, le plaquage des chants, le perçage, l’assemblage, le contrôle et l’emballage. La production de bois massif peut nécessiter des étapes supplémentaires de préparation, d’usinage, de ponçage et de finition. Cartographiez les opérations réelles au lieu d’imposer à tous les produits une séquence unique présupposée.
Établissez un scénario correspondant à la demande actuelle et des scénarios de croissance plausibles à partir de votre historique de commandes, de votre portefeuille commercial et de votre stratégie produit. Pour chaque scénario, consignez :
- La production commercialisable requise par famille de produits et par période de planification.
- Les types de matériaux, les dimensions des panneaux, les dimensions des composants et les contraintes de manutention.
- Les tailles de lots, la fréquence des changements de série et les exigences de personnalisation.
- Les équipes disponibles, les hypothèses de dotation en personnel et les délais de livraison attendus.
- Les processus réalisés en interne et ceux qui dépendent de fournisseurs externes.
Distinguez les opportunités incertaines de la demande confirmée. Un atelier de finition envisagé pourrait justifier de réserver une surface adaptée dans le bâtiment, mais pas d’acheter immédiatement les équipements ni d’installer un système de finition complet.
Identifier le goulot d’étranglement avant de spécifier une autre machine
La vitesse de traitement annoncée d’une machine ne correspond pas au rendement fiable de l’usine. Le chargement, la programmation, les changements d’outils, les défauts de matériaux, la maintenance et l’encombrement en aval influent tous sur ce qui arrive à l’emballage. Les décisions d’expansion doivent donc s’appuyer sur les performances de production observées chaque fois que les opérations existantes fournissent des données pertinentes.
Consignez la production et les pertes à chaque étape majeure du processus pour des combinaisons de produits représentatives. Distinguez le temps de traitement du temps d’attente : une perceuse qui s’arrête souvent parce que les pièces arrivent en retard ne pose pas le même problème qu’une machine qui fonctionne en continu pendant tout le poste.
Un calcul initial utile est le suivant :
Charge de processus requise = demande par famille de produits × temps de traitement par unité, auxquels s’ajoutent les temps prévus de réglage et de reprise.
Comparez cette charge au temps de production réellement disponible. Utilisez des unités cohérentes et distinguez les produits finis des composants : un même meuble peut nécessiter le passage de plusieurs pièces par la même opération. Ne déduisez pas deux fois les temps d’arrêt si le taux de traitement mesuré tient déjà compte de ces pertes.
Après avoir identifié le goulot d’étranglement actuel, vérifiez où il se déplacera une fois celui-ci résorbé. Une opération de débit plus rapide n’apporte que peu de valeur si le plaquage des chants, la capacité d’aspiration ou l’espace d’emballage devient immédiatement le nouveau goulot d’étranglement.
Réserver une zone d’expansion exploitable, et non un simple espace résiduel
Préparez deux plans d’implantation : l’agencement initial de l’usine et l’agencement prévu après expansion. Superposez-les pour repérer les machines, les allées, les installations et les zones de stockage qui devront être déplacées. Si le second plan nécessite de nombreux déplacements majeurs, cela indique que le premier est peut-être trop optimisé pour la demande actuelle.
Une zone d’expansion utile se trouve à proximité de l’opération qu’elle doit prolonger et est reliée à un parcours de matières fonctionnel. Un coin vide situé de l’autre côté d’une allée pour chariots élévateurs peut ne pas convenir à une deuxième ligne de plaquage des chants, même si sa surface semble suffisante.
Représentez la réception, le stockage des matières premières, la transformation, l’assemblage, l’emballage et l’expédition sur un même plan. Indiquez les cheminements piétonniers, les croisements de véhicules, les accès de maintenance, les armoires électriques, les poteaux structurels et les sorties du bâtiment. Prévoyez l’enveloppe de fonctionnement autour de chaque machine — et pas seulement son emprise au sol — en tenant compte du chargement, du déchargement, du déplacement des pièces longues et de l’accès pour l’entretien.
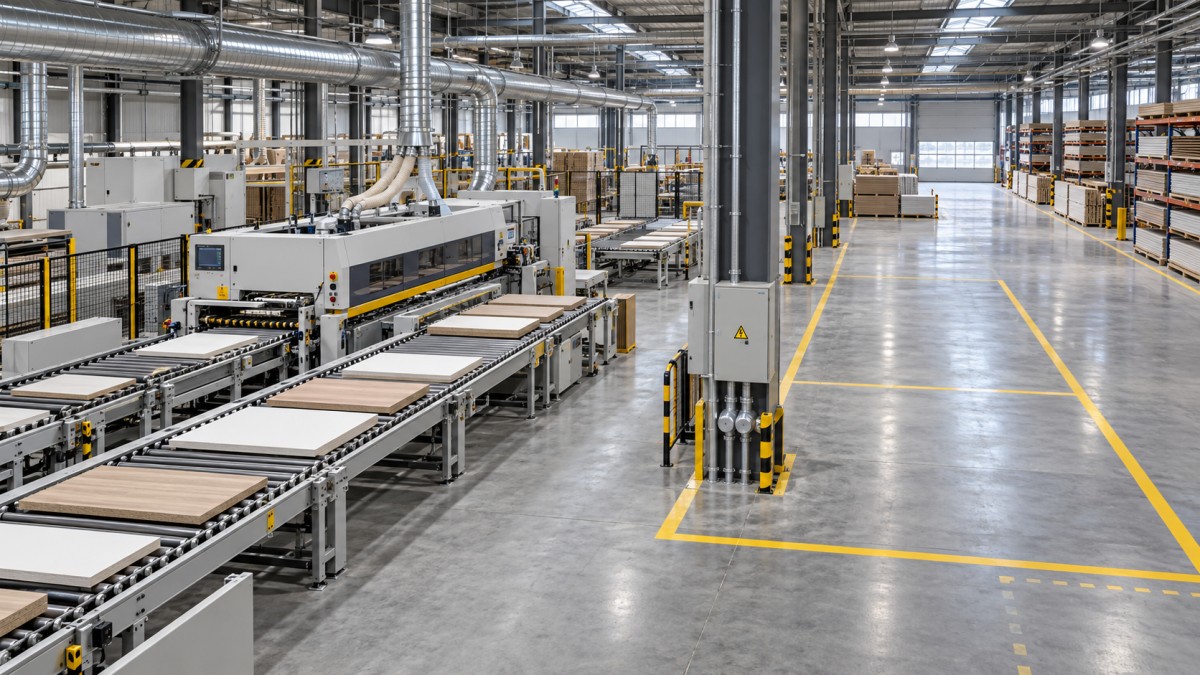
Pour un processus de panneaux principalement séquentiel, un axe de production évolutif peut permettre de raccorder des équipements supplémentaires ou des lignes parallèles le long du flux. Une usine fabriquant une gamme de produits variée peut davantage tirer profit de cellules dotées de points de transfert définis. Aucune de ces configurations n’est systématiquement supérieure : comparez les distances parcourues, la flexibilité des parcours, la supervision et la possibilité d’agrandir l’installation sans interrompre les opérations sans lien avec l’expansion.
Protégez les espaces réservés au moyen de règles d’exploitation. Le stockage temporaire a tendance à devenir permanent. Indiquez les zones d’expansion sur les plans d’implantation contrôlés et précisez ce qui devra être retiré avant le début de la phase suivante.
Déterminer où la capacité doit être modulable
Acheter la machine de plus grande capacité disponible peut créer un déséquilibre coûteux. Une machine de capacité supérieure peut nécessiter une manutention différente, des utilités plus puissantes ou des lots plus importants pour fonctionner efficacement. Des machines en parallèle peuvent offrir davantage de flexibilité pour la planification et une meilleure résilience en maintenance, mais elles nécessitent aussi de l’espace, du personnel et une répartition coordonnée du travail.
Comparez trois options au niveau du processus contraignant : améliorer l’opération existante, prolonger les horaires de fonctionnement et ajouter des équipements. Des équipes supplémentaires peuvent retarder les investissements en capital, à condition que le personnel, la couverture de maintenance et l’approvisionnement en matériaux le permettent. Elles ne résolvent pas les problèmes de stockage insuffisant, de circulation dangereuse ou d’utilités déjà utilisées à leur capacité maximale.
Lorsque des équipements doivent probablement être ajoutés par étapes, définissez les interfaces dès le départ. Les éléments pertinents comprennent les dimensions des pièces, le sens d’alimentation, la hauteur de transfert, l’étiquetage, les formats de programme et les méthodes de chargement. Des machines ne forment pas un système de production cohérent simplement parce que leurs capacités nominales correspondent.
L’automatisation doit s’appuyer sur un processus suffisamment stable. Si le parcours des produits ou l’identification des pièces reste irrégulier, préservez la possibilité d’installer ultérieurement des convoyeurs ou des systèmes de manutention robotisés, sans organiser l’usine actuelle autour d’un concept d’automatisation qui n’a pas encore fait ses preuves.
Installer d’abord les infrastructures difficiles à modifier
Certaines installations sont économiques à prévoir pendant la construction et perturbatrices à ajouter par la suite. Les réseaux enterrés, l’espace pour un transformateur, les ouvertures structurelles et les principaux cheminements de distribution méritent d’être étudiés tôt. Cela ne signifie pas qu’il faut surdimensionner chaque système installé : faites la distinction entre réserver de l’espace, préparer des points de raccordement et acheter une capacité effectivement opérationnelle.
Alimentation électrique et air comprimé
Établissez un bilan de charge des équipements pour chaque phase d’expansion. Faites évaluer par des concepteurs qualifiés les charges raccordées, l’utilisation simultanée prévue, les caractéristiques de démarrage, les protections et la capacité d’alimentation disponible. Lorsque cela se justifie, réservez des cheminements adaptés et de l’espace dans les tableaux de distribution. La seule présence d’un emplacement de disjoncteur libre ne prouve pas que le bâtiment peut alimenter une ligne de production supplémentaire.
Pour l’air comprimé, évaluez la demande à la pression de fonctionnement, la qualité de l’air, les pertes dans le réseau de distribution et les pointes d’utilisation simultanée. Prévoyez des points d’extension accessibles et des dispositifs d’isolement afin que les futurs travaux n’imposent pas d’arrêter inutilement toute l’usine.
Aspiration des poussières, finition et risque d’incendie
L’aspiration doit être évaluée comme un système complet. L’ajout de branches peut modifier le débit d’air dans tout le réseau, tandis qu’un réseau de conduits surdimensionné exploité à faible débit peut entraîner des problèmes de transport des poussières. Planifiez le futur cheminement des conduits et l’emplacement du dépoussiéreur, puis demandez à un spécialiste compétent de vérifier chaque phase installée au regard des machines, des caractéristiques des poussières et des exigences de sécurité applicables.
Les zones de finition peuvent entraîner des contraintes distinctes en matière de ventilation, de stockage des matériaux, de protection contre les incendies et d’environnement. Leur emplacement ne peut pas être choisi uniquement pour réduire les distances parcourues. Vérifiez les exigences locales applicables avant de vous engager sur les espaces environnants ou d’implanter une future extension à proximité.
Vérifiez également l’adéquation de la dalle, l’ancrage des équipements, l’accès nécessaire à la livraison des machines et les percements de toiture ou de murs. Ces vérifications sont particulièrement importantes lors de la conversion d’un entrepôt qui n’a pas été conçu pour le processus de fabrication envisagé.
Dimensionner le stockage et la manutention en fonction des flux après expansion
Une capacité d’usinage accrue modifie généralement les mouvements de stocks autant que le niveau de production. Les panneaux entrants, les encours de production, les kits de quincaillerie, les emballages et les produits finis doivent tous avoir un emplacement défini. Sans cela, le gain de capacité apparent peut se transformer en encombrement entre les machines.
Estimez le stockage intermédiaire à partir du débit et du temps d’attente prévu. Des files d’attente plus longues nécessitent davantage d’espace, mais des stocks tampons trop importants peuvent aussi masquer des problèmes de planification. Fixez des limites précises aux stocks tampons aux principaux points de transfert et déterminez comment la production réagira lorsque ces limites seront atteintes.
La manutention des matériaux mérite une évaluation de capacité distincte. Vérifiez si les chariots élévateurs, les chariots, les appareils de levage et les opérateurs peuvent alimenter le processus agrandi sans croisements dangereux ni manutentions répétées. Le déchargement des panneaux et l’expédition des produits finis doivent rester réalisables en période de forte activité, et pas seulement dans des conditions moyennes.
Préservez la traçabilité à mesure que les parcours se multiplient. Une identification cohérente des pièces et le suivi de leur état de production permettent d’éviter qu’une machine supplémentaire n’entraîne des composants égarés, des kits d’assemblage incomplets ou une incertitude sur l’opération suivante.
Engager les investissements par étapes à partir de déclencheurs mesurables
Un plan directeur d’expansion par étapes doit préciser ce qui sera installé, ce qui restera réservé et quels éléments justifieront l’investissement suivant. Évitez de vous fonder uniquement sur un mois exceptionnellement chargé ou sur un taux d’utilisation élevé pour une seule machine.
- Stabiliser les flux existants. Résolvez les problèmes d’approvisionnement irrégulier, les pertes de réglage évitables, les problèmes de maintenance et le manque de clarté des consignes de travail avant de les considérer comme des pénuries de capacité permanentes.
- Préparer les interfaces d’expansion. Réalisez les travaux préparatoires justifiés, protégez les surfaces au sol et confirmez les accès aux équipements ainsi que les dispositions relatives aux utilités.
- Ajouter de la capacité au niveau du goulot d’étranglement confirmé. Passez à l’investissement lorsque la demande soutenue et la charge de processus mesurée le justifient, après avoir vérifié la capacité en aval.
- Valider le système agrandi. Évaluez le débit, les niveaux d’encours de production, la qualité, les performances de livraison et la sécurité avec la gamme de produits prévue.
La comparaison financière doit inclure l’installation, les modifications du système d’aspiration, l’outillage, les équipements de manutention, l’intégration logicielle, la formation, les pertes pendant la mise en service et le fonds de roulement, et pas seulement le prix d’achat des machines. Comparez les options à partir des mêmes hypothèses de demande et tenez compte des conséquences d’une montée en régime plus lente que prévu.
Intégrer le plan de transition à la demande d’approbation
L’expansion n’est pas prête à être approuvée tant qu’une séquence d’installation crédible n’a pas été définie. Identifiez les installations qui peuvent être préparées pendant la production, les raccordements qui nécessitent un arrêt et la manière dont les matériaux circuleront autour de la zone d’installation. Planifiez l’accès des équipements avant que le stockage ou les machines environnantes ne rendent leur livraison difficile.
Attribuez les responsabilités concernant la formation des opérateurs, la préparation de la maintenance, la disponibilité des pièces de rechange et la configuration des données de production. Définissez les critères de réception à partir de matériaux et de produits représentatifs, et non d’une démonstration machine à vide. Il doit être prouvé que l’exploitation après expansion peut produire des pièces conformes tout au long du parcours, y compris pendant la manutention et les opérations en aval.
Soumettez le plan d’implantation par étapes, le calendrier des utilités, le modèle de capacité et les déclencheurs d’investissement à une gestion des révisions. Avant d’approuver tout déplacement provisoire de machine ou changement de zone de stockage, vérifiez sa compatibilité avec la phase d’expansion suivante. Cette simple discipline empêche qu’un ajustement pratique à court terme ne mobilise l’accès, la capacité des installations ou l’espace de production dont l’usine aura besoin par la suite.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.