


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
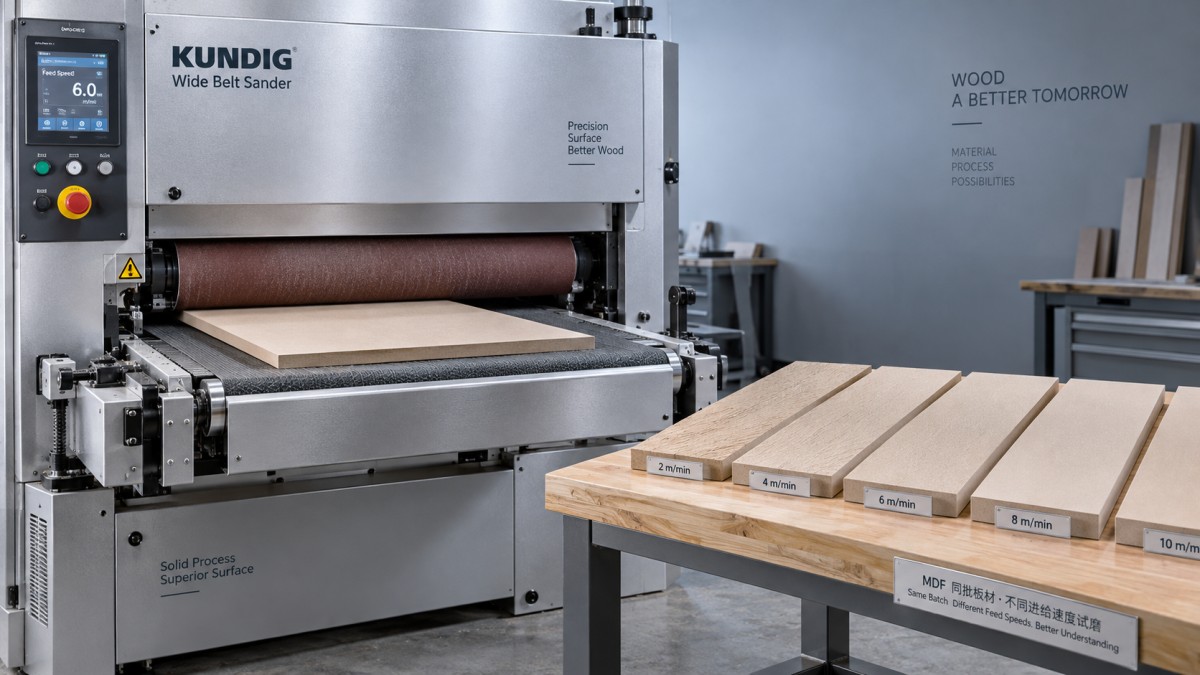
Comment la vitesse d’avance affecte l’état de surface sur une ponceuse pour MDF
La vitesse d’avance détermine la durée pendant laquelle chaque zone du MDF reste sous l’abrasif. Son augmentation accroît le débit, mais réduit l’exposition à l’abrasif par unité de surface ; sa diminution augmente l’exposition et peut améliorer la finition des rayures, à condition que la bande coupe correctement et que la tête de ponçage soit réglée comme il se doit. Une avance plus lente ne produit pas automatiquement une surface plus lisse : une exposition excessive peut accroître l’échauffement, le surponçage ou les dommages localisés de surface.
La plage de fonctionnement utile d’une ponceuse pour MDF ne correspond donc pas à une vitesse unique. Il s’agit de la plage permettant d’obtenir le motif de rayures, la tolérance d’épaisseur et la finition en aval requis, tout en restant stable à mesure que l’abrasif s’use. La vitesse d’avance doit être évaluée conjointement avec la vitesse de bande, la séquence des grains, la géométrie de contact, la pression de ponçage et l’état initial du panneau.
Que se passe-t-il lorsque la vitesse d’avance change ?
À vitesse de bande abrasive constante, un déplacement plus lent du panneau permet à l’abrasif de parcourir une plus grande distance sur chaque unité de longueur du panneau. Cela augmente la possibilité d’éliminer les points hauts et d’affiner les rayures laissées par une tête précédente. Un déplacement plus rapide réduit cette possibilité. Si l’abrasif ne peut pas effectuer le travail requis pendant le contact, des rayures résiduelles, des zones insuffisamment poncées ou une préparation de surface irrégulière peuvent subsister.
Une première approximation utile est le temps de contact d’un point du panneau :
Temps de contact = longueur de contact effective ÷ vitesse d’avance du panneau
À titre d’illustration, une longueur de contact effective de 20 mm donne environ 0,10 seconde de contact à 12 m/min et 0,05 seconde à 24 m/min. Il s’agit d’exemples calculés et non de réglages de fonctionnement recommandés. La longueur de contact effective dépend du diamètre du rouleau, de la dureté de la roue de contact, de la configuration du patin, de la charge appliquée et de la déformation dans la zone de contact.
Doubler la vitesse d’avance divise donc par deux le temps de contact nominal, mais ne divise pas nécessairement par deux l’enlèvement de matière et ne double pas la rugosité de surface. La pénétration de l’abrasif, la rigidité de la machine, l’état de la bande et la méthode de commande rendent la réponse non linéaire.
La vitesse d’avance modifie également la relation entre le déplacement du panneau et les composants rotatifs de la machine. Une perturbation périodique provenant d’un rouleau de contact, d’un convoyeur ou d’un autre élément rotatif peut produire un espacement différent des marques lorsque la vitesse d’avance change. Ce phénomène se distingue d’un ponçage insuffisant et nécessite une correction différente.
L’enlèvement de matière dépend du mode de commande de la tête
L’affirmation « une avance plus lente enlève davantage de matière » doit être nuancée. Sur une tête de finition flexible fonctionnant à une pression approximativement contrôlée, une exposition accrue peut augmenter l’enlèvement jusqu’à ce que d’autres limites interviennent. Sur une tête de calibrage rigide avec un écart de travail fixe, la géométrie réglée limite fortement la réduction d’épaisseur prévue.
Dans le second cas, ralentir le convoyeur peut aider la machine à atteindre sa dimension réglée de manière plus constante lorsque la capacité de coupe est limitante. Cela ne doit pas être considéré comme un moyen prévisible d’augmenter la profondeur d’enlèvement. La compression du panneau, la déflexion de l’abrasif, la conformité de la machine et les variations d’épaisseur peuvent néanmoins modifier le résultat.
À l’inverse, augmenter l’avance tout en maintenant la même réduction d’épaisseur nominale accroît la demande d’enlèvement de matière par minute. Pour une largeur de panneau constante, cette demande est approximativement proportionnelle à :
Largeur du panneau × épaisseur enlevée × vitesse d’avance
Cela explique pourquoi un réglage qui fonctionne sur une bande d’essai étroite peut échouer sur un panneau pleine largeur. Une charge plus importante peut entraîner une demande accrue du moteur, une déflexion de la bande ou une coupe incomplète. Les essais d’avance doivent donc inclure la largeur de production et la surépaisseur prévue, et pas seulement des échantillons faciles à utiliser.
Pourquoi la même vitesse produit-elle des surfaces de MDF différentes ?
Le MDF n’est pas homogène sur toute son épaisseur. Son profil de densité comprend généralement des couches de surface plus denses et un cœur moins dense. L’enlèvement d’une plus grande partie de la couche de surface peut exposer un matériau présentant un comportement différent au ponçage et au revêtement. Une surface peut devenir plus absorbante ou présenter une perturbation accrue des fibres, même si elle semble exempte de rayures grossières.
La préparation de surface ne se résume donc pas à l’obtention d’une faible valeur de rugosité. Pour les composants peints, la préservation d’un support homogène et l’obtention d’une réponse uniforme de l’apprêt peuvent être plus importantes qu’une légère amélioration d’une valeur de rugosité isolée.
Les variations d’épaisseur initiales modifient également la charge réelle de ponçage. Si une zone engage la tête plus fortement qu’une autre, réduire l’avance peut entraîner un travail excessif de la zone fortement en contact sans résoudre complètement le problème de la zone faiblement en contact. L’alignement de la tête, la planéité du panneau, les variations d’épaisseur et le support du convoyeur doivent être vérifiés avant d’attribuer toute irrégularité de ponçage à la vitesse.
Les résultats sur les faces et sur les chants ne doivent pas être considérés comme interchangeables. Les chants du MDF exposent une structure de densité différente et peuvent nécessiter un processus de préparation distinct. Un réglage d’avance réussi pour le ponçage des faces ne définit pas une spécification de finition des chants.
La vitesse de bande, le grain et la pression définissent la plage d’avance utilisable
La vitesse d’avance et la vitesse de bande abrasive sont deux variables distinctes. À avance constante, augmenter la vitesse de bande accroît le parcours de l’abrasif sur le panneau, mais modifie également la dynamique de coupe, la génération de chaleur, le transport des poussières et le comportement de la bande. Augmenter la vitesse de bande ne constitue pas un substitut illimité à la réduction de l’avance ; la machine et l’abrasif doivent rester dans leurs limites de fonctionnement autorisées.
La séquence des grains détermine ce que chaque tête doit accomplir. Une bande de finition doit affiner le motif de rayures précédent, et non compenser un saut de grain excessif ou effectuer un calibrage important. Lorsque l’avance est trop élevée pour la tête finale, des rayures profondes de l’étape précédente peuvent subsister sous une texture de surface plus fine.
Réduire l’avance peut améliorer cette situation, mais des rayures résiduelles persistantes peuvent indiquer une séquence inadaptée, une surépaisseur de finition insuffisante ou un abrasif usé. Remplacer une bande émoussée ou corriger la séquence peut être plus efficace que de sacrifier la vitesse de ligne.
La pression introduit un autre compromis. Une pression supplémentaire peut accroître l’engagement de l’abrasif, mais elle peut également approfondir les rayures, comprimer le support, augmenter l’échauffement et accélérer l’encrassement. Combiner une pression élevée avec une avance lente peut donc détériorer la surface au lieu de la polir.
La géométrie de contact est également importante. Un rouleau de contact dur concentre la charge et favorise le calibrage ; un patin flexible répartit le contact et remplit une autre fonction de finition. Les réglages d’avance ne peuvent pas être transférés entre ces types de têtes uniquement parce que le grain de l’abrasif est identique.
Analysez le défaut avant de régler le convoyeur
Les défauts de surface fournissent des indications plus utiles qu’une description générale telle que « finition rugueuse ». Une inspection sous une lumière rasante constante aide à distinguer une élimination incomplète des rayures de marques mécaniques répétées ou d’une perturbation des fibres.
Pour un défaut périodique suspecté, l’espacement des marques peut contribuer au diagnostic. Si une perturbation se produit à la fréquence f, l’espacement dans le sens de l’avance est approximativement égal à v/f, la vitesse d’avance v étant exprimée dans des unités compatibles. Une variation contrôlée de la vitesse peut révéler si les bandes suivent un événement répétitif de la machine. Elle ne permet pas à elle seule d’identifier le composant responsable.
L’aspiration des poussières doit rester constante pendant les comparaisons. Une captation insuffisante peut laisser de la poussière dans la zone de contact et favoriser l’encrassement de l’abrasif. Ralentir le convoyeur ne peut pas corriger une insuffisance d’aspiration et peut accroître l’exposition aux frottements qui en résultent. Une fuite visible de poussière, un échauffement anormal ou une odeur de brûlé nécessitent une investigation plutôt que la poursuite de l’optimisation de la vitesse.
Établissez une plage de vitesse d’avance au moyen d’essais contrôlés
Un essai pertinent maintient constantes les autres variables influentes. Utilisez des panneaux provenant d’un lot de matériau homogène, documentez leur épaisseur et leur état, et consignez la spécification de l’abrasif, l’état de la bande, les réglages de la tête, la vitesse de bande et les réglages d’aspiration. Commencez dans la plage de fonctionnement recommandée par le fournisseur de la machine et ne modifiez que la vitesse d’avance pendant la comparaison.
Utilisez plusieurs réglages d’avance couvrant la plage de production pertinente plutôt que de comparer uniquement une condition lente et une condition rapide. Laissez le processus se stabiliser, identifiez chaque échantillon et enregistrez la charge du moteur ou les autres signaux de fonctionnement disponibles. Une surface favorable obtenue avec une charge instable ne constitue pas un réglage de production robuste.
Évaluez l’épaisseur avant et après le ponçage à des emplacements répétables sur la largeur et le long du panneau. Cela permet de distinguer l’amélioration de la surface d’un enlèvement supplémentaire involontaire. Incluez les zones d’entrée et de sortie, où l’engagement transitoire peut différer de celui de la partie centrale.
La préparation en amont doit également être contrôlée. Une machine de débit de panneaux telle que laBEAM SAW MJ6226 effectue une opération différente du ponçage ; sa spécification de vitesse de coupe ne peut pas définir un réglage de vitesse d’avance pour le ponçage. Pour un essai de ponçage, des dimensions de panneaux constantes ainsi que des conditions d’entrée et de sortie correctement soutenues constituent le lien pertinent.
Répétez les réglages prometteurs avec un abrasif ayant atteint un état de fonctionnement représentatif. Une bande neuve peut offrir une capacité de coupe suffisante pour masquer une fenêtre de processus marginale. La vitesse d’avance sélectionnée doit rester acceptable pendant un intervalle défini de durée de vie utile de la bande, et pas seulement immédiatement après son remplacement.
Définissez l’acceptation de la surface au-delà d’un seul indice de rugosité
Il n’existe pas de valeur universelle de vitesse d’avance garantissant une surface de MDF prête à peindre. L’acceptation doit décrire le résultat réel : visibilité des rayures résiduelles, variation d’épaisseur, défauts de surface et comportement lors du processus de revêtement ou de collage prévu.
Les mesures instrumentales de rugosité peuvent faciliter la comparaison, mais la méthode doit être répétable. Indiquez le type d’instrument, les réglages de filtrage et d’évaluation, la direction de mesure et les emplacements d’échantillonnage. Les mesures effectuées dans le sens et en travers de la direction dominante des rayures peuvent différer. Modifier le protocole de mesure entre les échantillons peut masquer l’effet de la vitesse d’avance.
La valeur Ra seule est insuffisante, car une moyenne peut sous-représenter des rayures profondes isolées ou des défauts localisés. Complétez-la par un examen du profil, un paramètre crête-à-vallée approprié lorsque cela est pertinent et une inspection visuelle contrôlée. N’attribuez pas de limite numérique universelle d’acceptation sans lien validé avec la finition en aval.
Pour le MDF peint, appliquez l’apprêt et la séquence de finition prévus sur des panneaux d’essai. Recherchez la réapparition des rayures, l’absorption irrégulière et le soulèvement des fibres après application du revêtement et séchage. Une surface qui semble satisfaisante immédiatement après le ponçage peut se comporter différemment une fois humidifiée par le système de revêtement.
Le réglage de production défendable est une plage de vitesse d’avance liée à une spécification définie du panneau, à une séquence d’abrasifs, à une configuration de tête et à une méthode d’acceptation. Sa limite supérieure correspond au point où l’élimination des rayures, la constance dimensionnelle ou la charge de la machine devient inacceptable ; sa limite inférieure correspond au point où une exposition supplémentaire cesse d’être utile ou introduit un échauffement et un travail excessif. Fonctionner avec une marge à l’intérieur de ces limites est plus fiable que de considérer la vitesse maximale du convoyeur ou la rugosité mesurée minimale comme objectif unique.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.