


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment réduire les rayures à contre-fil sur une ponceuse pour bois massif
Comment réduire les rayures transversales sur une ponceuse à bois massif
Les rayures transversales peuvent transformer un panneau en bois massif poncé avec soin en une coûteuse reprise, surtout lorsque la teinture fait ressortir des marques jusque-là invisibles. Si vous utilisez une ponceuse à bois massif, la réduction de ces défauts commence par le contrôle de l’état de l’abrasif, de la progression des grains, de la vitesse d’avance et de la pression de ponçage — et non par le simple remplacement de la bande par une bande plus fine. L’accumulation de poussière et un enlèvement de matière irrégulier peuvent également laisser des marques qui compromettent la finition.
La bonne question n’est pas seulement « Quel grain dois-je utiliser ? », mais « À quelle étape cette rayure apparaît-elle, et pourquoi l’opération suivante ne parvient-elle pas à l’éliminer ? » Y répondre permet d’effectuer des réglages maîtrisés et d’éviter d’enlever inutilement de la matière saine sans corriger la cause du problème.
Examinez les rayures avant de modifier les réglages
Commencez par examiner un panneau rejeté, plutôt que de modifier les réglages de la machine. Indiquez le sens d’avance et le sens du fil, puis inspectez le panneau sous un éclairage rasant. Vérifiez le centre, les deux bords, ainsi que les extrémités avant et arrière. Une rayure qui traverse le fil n’indique pas nécessairement un problème de bande transversale : une alimentation en biais, des débris coincés, un usinage antérieur ou la manutention peuvent produire des défauts similaires.
- Rainures longues dans le sens d’avance : recherchez un abrasif endommagé ou encrassé, ou une particule coincée dans la zone de contact.
- Marques diagonales ou courbes répétées : vérifiez le guidage et l’oscillation de la bande, la contamination et le sens réel de déplacement de l’abrasif.
- Bandes régulières sur toute la largeur du panneau : envisagez des vibrations, l’impact de la jonction de la bande, une vibration de la machine ou une avance instable plutôt que le seul grain abrasif.
- Rayures isolées apparues après le déchargement : vérifiez les rouleaux de transfert, les surfaces d’empilage et les pratiques de manutention.
Comparez la surface avant et après chaque étape de traitement accessible, en respectant exclusivement la procédure d’utilisation approuvée de la machine. Ne neutralisez jamais les protecteurs pour inspecter une tête de ponçage en fonctionnement. Isolez et consignez la machine avant de toucher aux bandes, aux rouleaux, aux patins ou aux composants internes.
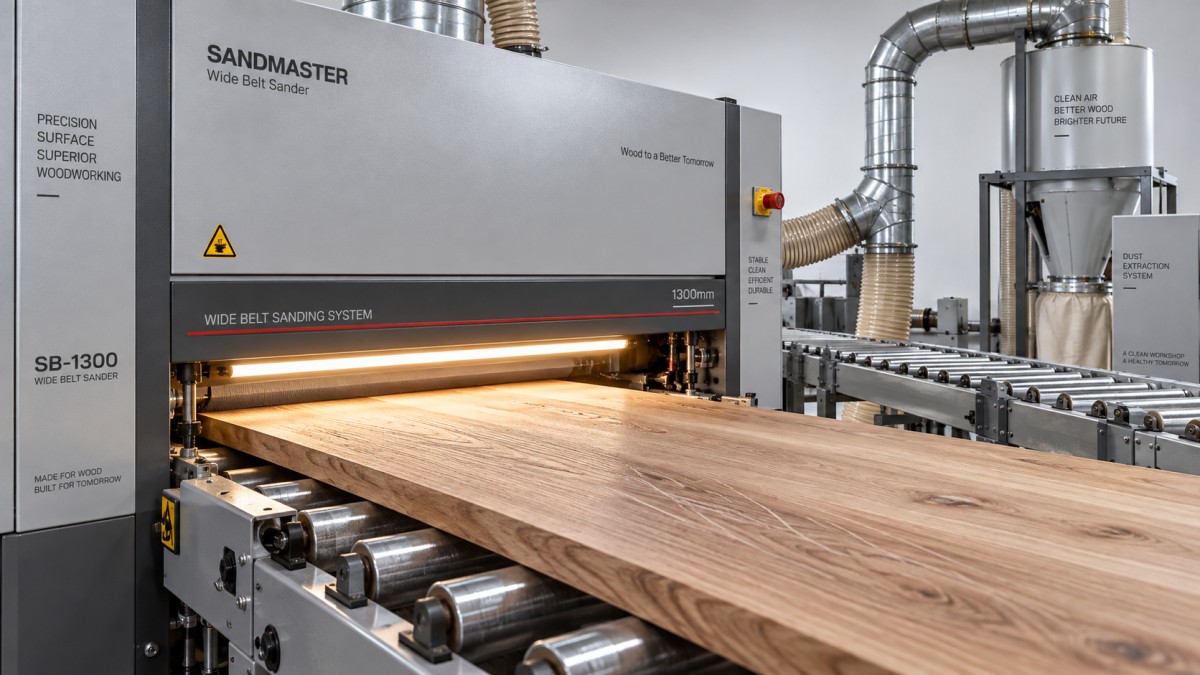
Vérifiez l’état de l’abrasif avant de passer à un grain plus fin
Une bande de grain fin peut laisser des marques profondes si la résine et la poussière de ponçage ont formé des dépôts durs à sa surface. Au lieu de couper uniformément, ces dépôts raclent le bois. Un bord de bande endommagé, une jonction défectueuse ou un grain grossier isolé peut provoquer un problème similaire.
Une fois la machine isolée en toute sécurité, examinez toute la largeur de la bande. Recherchez des zones brillantes encrassées, des bords déchirés, une usure irrégulière et des dommages localisés. Vérifiez que les dimensions de la bande, son support, la conception de sa jonction, le sens de montage lorsqu’il est spécifié et sa tension sont adaptés à la machine. Nettoyez ou remplacez l’abrasif conformément aux instructions du fournisseur de la bande ; un nettoyage improvisé et agressif risque de l’endommager.
Si une bande neuve, conforme aux spécifications, élimine le défaut, ne vous contentez pas de conclure que « l’ancienne bande était usée ». Recherchez la cause de son encrassement ou de sa détérioration. Un enlèvement de matière excessif, un bois riche en résine, une aspiration insuffisante ou une construction abrasive inadaptée peuvent reproduire le problème lors du lot suivant.
Stockez les bandes dans un endroit propre et sec, dans les conditions recommandées par le fournisseur. Éloignez les débris d’abrasif grossier des bandes de finition et des tables d’inspection. Une contamination peut compromettre une séquence de ponçage par ailleurs bien conçue.
Laissez à chaque grain le temps d’agir — sans excès
Le ponçage fin doit éliminer le motif de rayures laissé par l’étape précédente. Il ne peut pas masquer de manière fiable les rainures profondes produites par une bande grossière encrassée. Si l’on attend de la dernière tête qu’elle corrige de profondes marques de calibrage, une augmentation de la pression entraîne généralement de la chaleur et de l’usure avant de produire une surface uniforme.
À titre d’essai, un opérateur peut évaluer des abrasifs P80, P120 et P150 lorsque l’état de la surface à l’entrée et les spécifications de finition le justifient. Il s’agit d’un exemple, et non d’une recette universelle. Un bois raboté nécessitant une légère préparation peut demander un grain de départ différent ; des panneaux bruts ou irréguliers peuvent nécessiter une opération de calibrage distincte.
Utilisez des abrasifs classés selon un système cohérent et inspectez la surface entre chaque étape. Si des rayures grossières subsistent après le passage intermédiaire, corrigez-les à ce stade. Ajouter un passage de grain extra-fin à la fin rend souvent le reste de la surface plus lisse, tout en laissant visibles les rainures d’origine.
Le grain final doit également être adapté au procédé de revêtement. Poncer progressivement avec des grains plus fins n’est pas automatiquement préférable : cela peut modifier l’absorption de la teinture et le développement de la couleur. Validez la séquence de ponçage avec la teinture et la finition prévues, sur des chutes représentatives.
Équilibrez la vitesse d’avance, la pression et l’enlèvement de matière
Sur une ponceuse à bois massif, ces réglages agissent conjointement. Une avance plus lente augmente le temps de contact, mais peut aussi accroître la chaleur et l’encrassement. Une avance plus rapide peut ne pas laisser assez de temps pour éliminer les rayures de l’étape précédente. Une pression plus élevée peut accentuer la coupe, mais aussi comprimer les fibres, surcharger la bande ou mettre en évidence un contact irrégulier.
Commencez par les réglages recommandés par le fabricant pour la configuration de la machine, l’essence de bois, l’abrasif et l’opération concernés. Modifiez ensuite un seul paramètre à la fois. Veillez à ce que l’épaisseur des panneaux et leur état à l’entrée soient comparables ; sinon, l’essai ne permettra pas de déterminer quel réglage a fait la différence.
Mesurez l’épaisseur à des endroits reproductibles avant et après le ponçage. La valeur affichée ne permet pas à elle seule de connaître l’enlèvement réel, notamment avec des panneaux voilés, des éléments de contact compressibles ou un bois brut irrégulier. Dans la mesure où l’équipement le permet, séparez les opérations de calibrage avec enlèvement important de la préparation finale de surface.
Des résultats irréguliers sur la largeur du panneau justifient un contrôle mécanique. Vérifiez l’usure du patin, l’état du rouleau de contact, la propreté du convoyeur, le fonctionnement des dispositifs de maintien et l’alignement, conformément aux instructions de maintenance. Une surface de contact usée ne peut pas être corrigée de façon uniforme en augmentant la pression.
Maîtrisez le sens du fil et le motif de contact final
Dans la mesure du possible, alimentez les pièces à fil droit de façon que les principales rayures de ponçage suivent le fil. Toutefois, le sens d’avance ne détermine pas à lui seul le motif des rayures. Le déplacement de l’abrasif, l’oscillation de la bande, la configuration des têtes et l’alignement du panneau jouent également un rôle.
Les unités à bande transversale peuvent être utiles pour le nivellement et la préparation de surface, mais les rayures transversales visibles doivent être éliminées lors de l’opération suivante. Vérifiez que la tête longitudinale ou de finition en aval dispose d’un abrasif en bon état et d’une capacité d’enlèvement maîtrisée suffisante. Ne supposez pas qu’une tête de finition corrige la surface simplement parce qu’elle fonctionne.
Les pièces à cadre et panneau, les motifs de parquet et les panneaux collés dont le sens du fil varie nécessitent une attention particulière. Aucun sens d’avance unique ne peut suivre toutes les sections du fil. Selon l’équipement et les exigences de finition, une étape de finition orbitale contrôlée ou un léger ponçage manuel peut convenir.
La correction manuelle doit rester une étape de finition définie, et non une autorisation illimitée de retouche. Utilisez un abrasif propre et un support adapté, travaillez si possible dans le sens du fil et évitez d’arrondir les arêtes ou de creuser la surface autour d’une rayure.
Considérez l’aspiration et la manutention comme des éléments de la qualité du ponçage
L’aspiration des poussières ne concerne pas uniquement la propreté. Une captation insuffisante peut laisser des particules dans la zone de ponçage, contribuer à l’encrassement de la bande et contaminer la face finie. Vérifiez les raccords d’aspiration, les restrictions dans les conduits, l’état des filtres et le débit d’air conformément aux exigences de la machine et du système d’aspiration. Le bruit d’un ventilateur ne prouve pas que l’aspiration est suffisante.
Utilisez des méthodes de nettoyage approuvées au lieu de disperser la poussière de bois accumulée autour de la machine avec de l’air comprimé. Respectez les procédures du site concernant les poussières, les incendies et la protection respiratoire. Le nettoyage interne et l’élimination des obstructions nécessitent une mise en sécurité par isolement.
Inspectez également les rouleaux de sortie, les chariots, les matériaux intercalaires et les tables d’empilage. Une face poncée propre peut être rayée après le passage de toutes les têtes de ponçage si elle est traînée sur un support contaminé. Vérifiez la surface des panneaux immédiatement à la sortie, puis après leur transfert, afin de distinguer les défauts d’usinage des dommages dus à la manutention.
Séparez les réglages de production pour les différents matériaux
Les usines de meubles traitent souvent du bois massif en plus des panneaux composites et légers. Ces opérations nécessitent des fiches de réglage, des procédures de nettoyage et des critères d’acceptation distincts. Une vitesse d’avance adaptée au traitement des chants ne constitue pas une recommandation de ponçage.
Par exemple, la plaqueuse de chants pour panneaux en nid d’abeille d’aluminium ZD450G est conçue pour le traitement des chants de panneaux en nid d’abeille d’aluminium et de panneaux composites, avec une plage de vitesse d’avance spécifiée de 13–23 m/min. Cette spécification concerne son application de plaquage de chants ; elle ne définit pas des réglages adaptés au ponçage du bois massif et ne permet pas de corriger des rayures sur la face des panneaux. La séparation claire de ces procédés évite que des réglages inadaptés ne soient transférés d’une ligne de production à une autre.
Validez le résultat avec la finition, puis consignez les réglages
Le toucher seul ne constitue pas une méthode d’inspection fiable. Un panneau peut sembler lisse au toucher tout en présentant des rayures qui deviennent évidentes après la teinture. Inspectez-le sous un éclairage rasant constant, éliminez la poussière selon une méthode approuvée et appliquez le système de finition prévu sur une pièce d’essai représentative. N’utilisez pas en production un essuyage avec un solvant non approuvé dans le seul but de révéler les marques.
Une fois le résultat accepté, consignez l’essence de bois, l’épaisseur et l’état du matériau à l’entrée, la séquence abrasive, l’état de la bande, la vitesse d’avance, les réglages des têtes et l’enlèvement mesuré. Ajoutez un échantillon de référence ou des photographies prises sous un éclairage constant. Renouvelez les vérifications lors d’un changement de lot de bois, d’abrasif ou de système de revêtement, plutôt que de considérer les réglages comme permanents.
Qingdao Zhongding Machinery Co., Ltd., fabricant et exportateur de machines pour le travail du bois fort de plus de 20 ans d’expérience dans le secteur, fournit une assistance technique et des pièces de rechange en complément de ses équipements. Pour obtenir de l’aide concernant un défaut de ponçage persistant, fournissez le modèle de la machine, la configuration des têtes, les détails de l’abrasif, l’historique de maintenance et des photos des rayures clairement repérées — plutôt que de demander simplement une bande de grain plus fin.
Si les rayures persistent après le remplacement de l’abrasif et des essais contrôlés, cessez de compenser par une pression supplémentaire. Déterminez à quelle étape la marque apparaît, vérifiez les éléments de contact et d’avance, puis confirmez que l’étape suivante l’élimine réellement. C’est une façon plus fiable d’obtenir une finition acceptable que de poncer à plusieurs reprises le même panneau jusqu’à en réduire l’épaisseur.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.