


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment éviter de traverser le placage avec une ponceuse à placage
Un seul passage de ponçage trop agressif peut traverser un placage mince, exposer le support et transformer un panneau de valeur en reprise coûteuse. Pour les opérateurs utilisant une ponceuse à placage, prévenir le ponçage à travers le placage commence par la maîtrise de la quantité de matière enlevée, et non par le simple choix d’un abrasif plus fin. L’épaisseur du placage, la planéité du panneau, le choix du grain, la pression de ponçage et la vitesse d’avance influencent tous le résultat.
La difficulté tient au fait que les dommages commencent souvent localement. La majeure partie d’un panneau peut sembler excellente, tandis qu’un angle surélevé, une arête de joint de colle ou un bord sans support perd son parement décoratif. Un processus fiable protège ces zones vulnérables tout en préparant le reste de la surface à la finition.
Déterminer la quantité de placage réellement disponible pour le ponçage
L’épaisseur nominale du placage ne correspond pas à la surépaisseur disponible pour le ponçage. Le parement peut déjà avoir perdu de la matière lors de la préparation du placage, du pressage du panneau ou d’un ponçage antérieur. L’épaisseur peut également varier sur une même feuille, notamment autour des joints et des zones réparées.
Avant de régler la machine, vérifiez les spécifications du panneau et demandez si l’épaisseur de placage indiquée correspond au placage d’origine ou au parement fini. Dans la mesure du possible, examinez une chute ou une coupe transversale représentative à la loupe. Une mesure de l’épaisseur totale du panneau ne permet pas de savoir quelle quantité de placage décoratif subsiste.
Considérez un historique de ponçage inconnu comme un motif de prudence. Les panneaux renvoyés pour reprise peuvent sembler presque identiques à des panneaux neufs, alors que leur surépaisseur de ponçage restante peut être bien plus faible. Gardez-les séparés au lieu de les faire passer avec les mêmes réglages.
Distinguez également l’objectif de l’opération :
- Calibrage de l’âme : amener le support à une épaisseur uniforme avant le placage.
- Préparation du placage : éliminer les légères irrégularités de surface et préparer le parement à la finition.
- Ponçage de finition : affiner une surface déjà préparée sans chercher à corriger la géométrie du panneau.
Un parement plaqué mince ne doit pas servir à corriger une âme mal calibrée. Si le support est irrégulier, un ponçage agressif après placage enlèvera d’abord le parement sur les zones hautes.
Examiner le panneau avant de régler la machine
Placez des panneaux représentatifs sur une surface d’inspection adaptée et vérifiez la présence de cintrage, de torsion, de joints saillants, de gonflements sur les bords et de bosses localisées. Utilisez une règle de contrôle si nécessaire. Inspectez les deux faces, car des débris ou des irrégularités sur la face inférieure peuvent modifier le contact de la face supérieure avec la tête de ponçage.
Soyez particulièrement attentif aux angles et aux premières et dernières sections qui entrent dans la machine. Un panneau qui bascule, fléchit ou change d’appui pendant l’avance peut subir un contact irrégulier, même si le réglage d’épaisseur semble correct.
Sous un éclairage rasant, repérez les zones suspectes dans un registre d’inspection distinct ou au moyen d’une méthode de marquage approuvée et facilement effaçable. Évitez les marques de crayon profondes qui incitent l’opérateur à poursuivre le ponçage jusqu’à leur disparition.
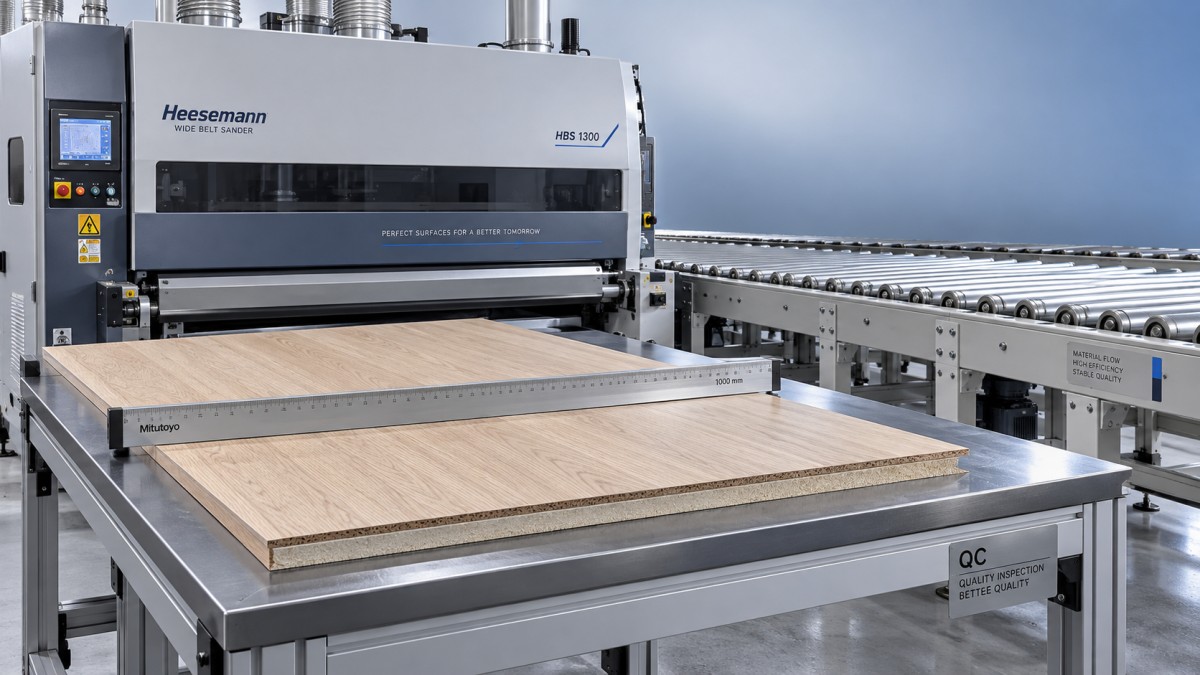
Si une zone surélevée est due à une contamination par de la colle ou à un défaut de pressage, déterminez si elle peut être corrigée sans amincir le placage environnant. Poncer toute la face jusqu’à la disparition d’une tache persistante est une cause fréquente de mise au rebut.
Configurer la ponceuse à placage pour maîtriser le contact
Avant d’effectuer un essai sur un panneau, vérifiez que la machine est propre et en bon état mécanique. Respectez les procédures du fabricant relatives à la consignation et à la mise à l’arrêt avant de nettoyer, d’inspecter ou de régler des composants situés dans des zones protégées. Ne tendez jamais la main vers des bandes en mouvement et ne tentez pas de stabiliser un panneau à la main à proximité de la zone de ponçage.
Vérifier les surfaces de référence et le système de transport
Un convoyeur contaminé, une pression de maintien irrégulière, des composants de transport usés ou une tête de ponçage mal alignée peuvent provoquer un enlèvement de matière irrégulier. Vérifiez le guidage de la bande, l’état du convoyeur, les éléments de pression et l’alignement de la tête conformément au manuel de la machine. Vérifiez la concordance entre l’affichage de l’épaisseur et le réglage réel de la machine à l’aide de la procédure d’étalonnage du fabricant.
Ne compensez pas un problème d’alignement mécanique en modifiant sans cesse le réglage d’épaisseur. Si un côté est systématiquement davantage poncé que l’autre, examinez la machine et la géométrie du panneau avant d’enlever davantage de matière.
Utiliser la tête et la configuration de contact appropriées
Les différentes têtes de ponçage ont des comportements différents. Un rouleau de contact rigide concentre l’action de coupe et tolère généralement moins bien les variations d’épaisseur locales. Une table de ponçage de finition correctement configurée ou un dispositif de contact souple peut répartir le contact plus doucement, mais nécessite malgré tout une pression et un engagement adaptés.
Si la machine est équipée d’un patin segmenté électronique, vérifiez que ses paramètres de détection du panneau et de contrôle des bords sont adaptés à la pièce. Le système de segmentation peut aider à gérer le contact au niveau des bords ; il ne protège pas un placage mince contre un enlèvement excessif.
Utilisez uniquement les configurations approuvées pour le traitement du placage sur votre machine. Il n’existe pas de pression, de position de tête ou de profondeur de ponçage universelle adaptée à toutes les essences de placage, à toutes les épaisseurs de parement et à toutes les conceptions de machine.
Équilibrer l’abrasif, la pression et la vitesse d’avance, sans se limiter à un seul réglage
Une bande à grain fin peut tout de même traverser le placage si le contact est trop intense ou trop prolongé. À l’inverse, une bande à grain trop grossier peut laisser des rayures nécessitant plus de ponçage que le parement ne peut en supporter.
Pour un parement plaqué relativement propre et déjà poncé, un essai peut utiliser un abrasif de grain P150–P180, suivi d’une préparation plus fine uniquement si les spécifications de finition l’exigent. Il s’agit d’un exemple, et non d’un réglage initial adapté à tous les panneaux. Les parements plus rugueux, certaines essences, certains types d’abrasifs et certains systèmes de revêtement peuvent nécessiter une séquence différente.
Évitez les grands écarts de grain qui laissent des rayures que vous tenterez ensuite d’éliminer par des passages répétés au grain fin. De même, n’ajoutez pas une étape de ponçage plus fin simplement parce qu’une autre tête de ponçage est disponible. Chaque tête en fonctionnement consomme une partie de la surépaisseur restante.
Lorsqu’une bande s’encrasse, arrêtez la machine et remédiez à la cause en suivant les procédures approuvées. La résine, la contamination par l’adhésif, une aspiration insuffisante ou un abrasif inadapté peuvent être en cause. Augmenter la pression pour faire couper à nouveau une bande usée présente un risque particulier avec un placage mince.
Valider le réglage sur un panneau représentatif
La pièce d’essai idéale correspond au matériau de production : même placage, même âme, mêmes conditions de pressage, mêmes dimensions et même historique de ponçage. Une chute de bois massif épaisse peut confirmer que la machine fonctionne, mais elle ne permet pas de valider un processus de ponçage pour placage mince.
- Consignez l’état initial. Notez l’orientation du panneau, les défauts visibles, les spécifications de l’abrasif, les têtes actives et les réglages actuels de la machine.
- Commencez avec un engagement prudent. Suivez la procédure de réglage de la machine au lieu d’estimer la profondeur d’enlèvement à partir du seul affichage.
- Faites passer un panneau d’essai. Attendez qu’il soit entièrement sorti de la machine avant de l’inspecter.
- Inspectez toute la face. Examinez les angles, les bords, les joints et les points hauts sous un éclairage uniforme, et pas seulement le centre.
- Ne modifiez qu’un seul paramètre à la fois. Effectuez un petit ajustement documenté uniquement lorsque l’inspection montre pourquoi il est nécessaire.
- Vérifiez la répétabilité. Contrôlez d’autres panneaux représentatifs avant de libérer le lot.
Des mesures avant et après, effectuées à des emplacements repérés, peuvent aider à révéler un enlèvement irrégulier, à condition que l’instrument offre une résolution et une répétabilité suffisantes. Toutefois, les mesures de l’épaisseur totale du panneau constituent des éléments d’appui, et non la preuve qu’il reste suffisamment de placage en chaque point.
Tenez un registre cumulatif lorsque les panneaux subissent plusieurs passages ou reviennent pour une reprise. « Encore un passage » n’est pas un ajustement anodin lorsque personne ne sait quelle quantité de matière les opérations précédentes ont enlevée.
Identifier la cause à partir de la forme des dommages
Si le ponçage a traversé le placage, arrêtez le lot et mettez les panneaux concernés en quarantaine. Réduire la pression peut aider, mais l’emplacement du défaut constitue souvent un meilleur point de départ qu’un changement général des réglages.
- Un côté est davantage poncé : vérifiez l’alignement transversal à la machine, le biseau du panneau, l’état du convoyeur et l’uniformité de la pression.
- Les extrémités d’entrée ou de sortie sont touchées : examinez le fonctionnement des dispositifs de maintien, le support du panneau et le comportement du contact à l’entrée ou à la sortie.
- Seuls les angles ou les bords sont endommagés : vérifiez le gonflement des bords, les variations locales d’épaisseur, le débordement du patin et, le cas échéant, les commandes du patin segmenté.
- Des zones endommagées apparaissent par endroits : recherchez des points hauts du support, des débris coincés, des arêtes de colle ou des variations locales du placage.
- Toute la face est trop poncée : réexaminez l’engagement total, l’agressivité de l’abrasif, le temps d’exposition et le nombre cumulé de passages.
Des signes avant-coureurs peuvent apparaître avant que le support ne soit visiblement exposé : changement de couleur inattendu, motif du grain qui s’estompe ou texture différente sur un bord. Le veinage naturel et la poussière de ponçage peuvent induire en erreur ; éliminez donc la poussière au moyen d’un système d’aspiration approuvé et inspectez soigneusement la surface. Ne poursuivez pas le ponçage simplement pour voir si une zone suspecte disparaît.
Si le support est déjà exposé, un ponçage supplémentaire ne rétablira pas le placage. Orientez la pièce vers une évaluation de réparation approuvée, un nouveau placage ou un remplacement, au lieu de tenter d’effacer une perte structurelle de matière du parement.
Éviter que les opérations en aval ne provoquent un nouveau cycle de reprise
Le ponçage de surface n’est qu’une étape de la production de meubles et d’éléments d’ameublement. Le traitement des chants, la manutention et la finition peuvent créer des marques qui renvoient inutilement un panneau au ponçage. Convenez entre les postes de l’état de surface requis et protégez les faces finies lors du transfert.
Pour les lignes qui traitent des composants biseautés destinés aux meubles ou à l’ameublement, lamachine à plaquer les chants biseautés ZD450X constitue une solution distincte de traitement des chants pour les panneaux en bois, le MDF et le contreplaqué. Elle combine l’alimentation automatique, le détourage et le polissage pour la finition des chants à 45°, avec une plage d’épaisseur de panneau spécifiée de 10–25 mm. Ce n’est pas une ponceuse de face pour placage ; son intérêt réside dans la planification d’opérations de chant et de surface compatibles, et non dans l’utilisation du ponçage de face pour corriger les défauts de chant.
Confirmez la séquence de production correspondant à la construction réelle du panneau et au système de finition. Un transfert bien organisé entre les machines est souvent plus utile qu’un passage correctif supplémentaire.
Rendre les réglages sûrs et reproductibles d’une équipe à l’autre
Une fois le processus validé, consignez davantage que les seules valeurs numériques de la machine. Notez les spécifications du placage, l’état des panneaux à leur arrivée, le type et l’état d’usure de l’abrasif, la configuration des têtes, la vitesse d’avance, les réglages de pression le cas échéant, ainsi qu’un échantillon d’inspection accepté. Procédez à une nouvelle validation après un changement de bande, une opération de maintenance, un changement de matériau ou une variation inexpliquée de la surface.
Qingdao Zhongding Machinery Co., Ltd., qui possède plus de 20 ans d’expérience dans les machines pour le travail du bois, fournit une assistance technique et des pièces de rechange avec ses équipements. Pour demander une aide au diagnostic, envoyez des photos nettes du défaut, le modèle de la machine, la composition du panneau, les détails de l’abrasif et l’emplacement des dommages. Ces informations permettent un diagnostic plus utile que la simple remarque « la machine ponce trop ».
Le principe de fonctionnement est simple : n’enlevez que la matière nécessaire au processus de finition et vérifiez le résultat avant de poursuivre. Une inspection régulière, une machine en bon état et une procédure d’essai documentée donnent aux opérateurs un moyen reproductible de protéger les placages minces, sans recourir à des suppositions ni à un ponçage de rattrapage de dernière minute.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.