


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment l’humidité affecte le durcissement lors du collage avec un adhésif PUR
L’humidité affecte le durcissement chimique des adhésifs PUR réactifs à l’humidité, mais elle ne régit pas toutes les étapes de formation du collage. À mesure que l’adhésif refroidit, un assemblage peut devenir suffisamment ferme pour être arasé, tout en nécessitant encore un durcissement chimique important avant d’acquérir la résistance à la chaleur et la durabilité prévues. Considérer cette résistance initiale à la manipulation comme une preuve de durcissement complet constitue une erreur majeure de maîtrise du procédé.
Pour les applications de menuiserie, le facteur déterminant est l’humidité disponible au niveau du joint collé, et non la seule humidité relative de l’usine. L’humidité du support, l’épaisseur de la couche d’adhésif, la perméabilité des matériaux, la température et la durée d’exposition influent toutes sur cette disponibilité. Une faible disponibilité en humidité peut retarder le durcissement ; une humidité excessive peut favoriser la formation de gaz et les défauts de collage. Un procédé fiable nécessite donc une plage d’humidité validée, plutôt que le niveau d’humidité le plus élevé possible.
Le refroidissement et le durcissement chimique sont deux processus distincts
Les systèmes PUR considérés ici sont des adhésifs thermofusibles polyuréthanes monocomposants, réactifs à l’humidité, utilisés notamment pour le placage de chants et le lamellage de panneaux. Leur comportement ne doit pas être confondu avec celui des adhésifs polyuréthanes bicomposants, dont le durcissement dépend principalement de la réaction entre des composants mélangés séparément.
Après l’application d’un thermofusible réactif, le refroidissement augmente sa viscosité et lui confère une résistance initiale. Cette prise physique permet à l’assemblage de résister aux mouvements et, lorsque le procédé le permet, d’être immédiatement arasé ou manipulé. Elle ne prouve pas que la réaction déclenchée par l’humidité est terminée.
Le durcissement chimique implique la réaction des groupes isocyanate résiduels avec l’eau. Cette réaction forme un intermédiaire qui libère du dioxyde de carbone et produit une amine ; celle-ci peut ensuite réagir avec un autre groupe isocyanate pour former une liaison urée. Ces réactions développent la structure moléculaire et, selon la formulation, un réseau réticulé qui contribue aux performances finales.
Cette distinction explique pourquoi des pièces apparemment identiques peuvent sortir d’une machine avec un aspect de chant similaire, tout en se comportant différemment lors d’une exposition ultérieure à la chaleur ou d’une sollicitation mécanique. Leur historique de refroidissement peut être similaire, alors que leur état de durcissement chimique diffère. Augmenter la capacité de refroidissement ou modifier la vitesse d’avance ne peut pas, à lui seul, corriger une disponibilité insuffisante en humidité pendant le durcissement après collage.
Pourquoi l’humidité ambiante n’explique pas tout
L’humidité relative indique dans quelle mesure l’air est proche de la saturation en vapeur d’eau à sa température actuelle. Elle ne mesure pas directement la quantité d’eau contenue dans le bois ou au niveau d’une interface adhésive. Deux zones de production présentant la même humidité relative, mais des températures différentes, ne contiennent pas la même concentration de vapeur d’eau ; la vitesse de réaction de l’adhésif peut également différer.
Le bois et les panneaux à base de bois échangent de l’humidité avec leur environnement, mais cet échange prend du temps. Des panneaux transférés d’un entrepôt sec vers un local de production humide n’atteignent pas immédiatement l’équilibre. Leurs surfaces et leurs parties internes peuvent également présenter des niveaux d’humidité différents. Un capteur d’ambiance peut donc indiquer des conditions acceptables alors que le matériau arrivant au poste de collage reste particulièrement sec.
Dans un panneau plaqué de chants, l’humidité peut atteindre l’adhésif à travers le panneau, via un matériau de chant perméable ou par les bords exposés du joint collé. L’importance de chaque voie dépend de l’assemblage. Une bande de chant en plastique relativement imperméable limite l’accès par sa face extérieure, ce qui rend le panneau et les bords exposés plus importants comme sources d’humidité.
Le lamellage sur une grande surface présente une géométrie différente. Lorsque les deux faces collées sont peu perméables à l’humidité, la partie intérieure de la couche d’adhésif peut durcir plus lentement que son pourtour. Une hausse de l’humidité ambiante peut avoir un effet limité si l’eau ne dispose toujours pas d’une voie efficace pour atteindre le centre du joint.
L’épaisseur de l’adhésif compte également. Une couche plus épaisse augmente la distance que l’humidité doit parcourir et peut accentuer la différence de durcissement entre la surface et l’intérieur. Il est donc peu fiable de supposer que doubler l’humidité réduit de moitié le temps de durcissement. La cinétique de réaction, la diffusion, la sorption par le support et la géométrie du joint interagissent.
Que se passe-t-il lorsque la disponibilité en humidité est trop faible ou trop élevée ?
Une faible humidité ne produit pas automatiquement un assemblage fini faible. Elle peut plutôt prolonger le délai nécessaire pour atteindre les performances spécifiées. Le risque en production apparaît lorsque les pièces sont emballées, chargées, usinées ou exposées à des conditions d’utilisation exigeantes avant que ces performances ne soient atteintes.
Un excès d’humidité pose un autre problème. Le dioxyde de carbone est un produit normal de la réaction entre l’isocyanate et l’eau, mais sa production devient préjudiciable lorsque des bulles restent piégées dans la couche d’adhésif. L’apparition d’un moussage visible dépend de la formulation, de la disponibilité de l’eau, de la viscosité, de la température et du maintien du joint. Une humidité relative élevée ne prouve pas à elle seule qu’un moussage se produira.
La condensation doit faire l’objet d’une attention particulière, car elle introduit de l’eau liquide plutôt que de la vapeur d’eau. Un panneau froid placé dans un air chaud et humide peut présenter une température de surface inférieure au point de rosée local. Le collage dans ces conditions peut provoquer des défauts que la seule humidité ambiante ne permettrait pas de prévoir. La température de surface et l’évaluation du point de rosée sont particulièrement importantes lorsque les matériaux proviennent d’un stockage non chauffé.
La température peut masquer ou amplifier un problème d’humidité
La température influe sur la vitesse de réaction chimique, la viscosité de l’adhésif, le temps ouvert, le mouillage du support et le refroidissement. Ces effets doivent être distingués lors du diagnostic. Un panneau froid peut accélérer la perte de chaleur de l’adhésif fondu et entraîner un contact insuffisant avant la fin du pressage. Il s’agit alors d’un problème de formation de l’interface, même si un durcissement lent par l’humidité intervient également par la suite.
À l’inverse, un mouillage satisfaisant au poste d’application ne prouve pas que les conditions de durcissement ultérieur sont adéquates. Les pièces transférées dans une zone de stockage froide et sèche peuvent développer leur résistance différemment des échantillons conservés près de la machine. Le suivi limité au poste de collage ne permet pas de détecter cette évolution de l’exposition.
La température d’application doit rester dans la plage spécifiée par le fournisseur de l’adhésif. L’augmenter pour compenser un durcissement lent peut modifier le temps ouvert et l’exposition thermique sans résoudre le manque d’humidité. De même, pulvériser de l’eau sur les supports n’est pas une solution générale : un mouillage incontrôlé peut entraîner une réaction localisée, la formation de gaz et une adhérence variable. Tout ajout volontaire d’humidité nécessite un procédé validé et adapté à l’adhésif concerné.
Les spécifications de la machine ne définissent pas une fenêtre de durcissement
La vitesse d’avance, la pression et la capacité à suivre les profils déterminent si une plaqueuse de chants peut former un joint régulier. Elles ne déterminent pas la vitesse à laquelle ce joint durcira chimiquement. Sur des chants profilés, une répartition inégale de l’adhésif ou un contact incomplet peut produire des défauts localisés ressemblant à un problème de durcissement.
Par exemple, laplaqueuse de chants pour profils Soft forming ZD880S est spécifiée pour le traitement de chants de panneaux profilés à une vitesse d’avance de 6–8 m/min. Cette vitesse aide à définir la séquence d’application et de pressage, mais ne fournit aucune indication sur un temps de durcissement PUR particulier. La compatibilité avec le PUR, la configuration du système adhésif, les types d’adhésifs autorisés et les procédures d’utilisation doivent être confirmés séparément.
Lorsqu’on utilise du PUR, l’évaluation doit également porter sur la protection de l’adhésif avant son application. L’humidité pénétrant dans un fondoir, un tuyau ou un applicateur peut déclencher une réaction prématurée, entraînant des dépôts, des variations de viscosité ou une restriction du débit. C’est l’inverse de l’exigence après le collage : l’exposition à l’humidité doit être contrôlée avant l’application, puis l’humidité doit être suffisamment disponible après celle-ci. Les procédures d’arrêt, d’étanchéification et de nettoyage font donc partie de la régularité du durcissement.
Comment établir une spécification de durcissement défendable
Il n’existe pas de valeur cible universelle d’humidité relative ni de durée de durcissement complet applicable à tous les procédés de collage avec des adhésifs PUR. Les données techniques du fournisseur doivent préciser la température et l’humidité de référence, les conditions d’application ainsi que la signification de toute durée de durcissement indiquée. Une valeur obtenue avec une combinaison de supports ne peut pas être automatiquement appliquée à un autre panneau, matériau de chant ou épaisseur d’adhésif.
Une validation utile met en relation les données environnementales avec les performances réelles du joint :
- Définir l’assemblage. Consigner la qualité du panneau, le matériau du chant ou du parement, la préparation de surface, le primaire le cas échéant et la qualité de l’adhésif. Des variations de perméabilité ou de traitement de surface peuvent modifier les résultats même si les réglages de la machine restent inchangés.
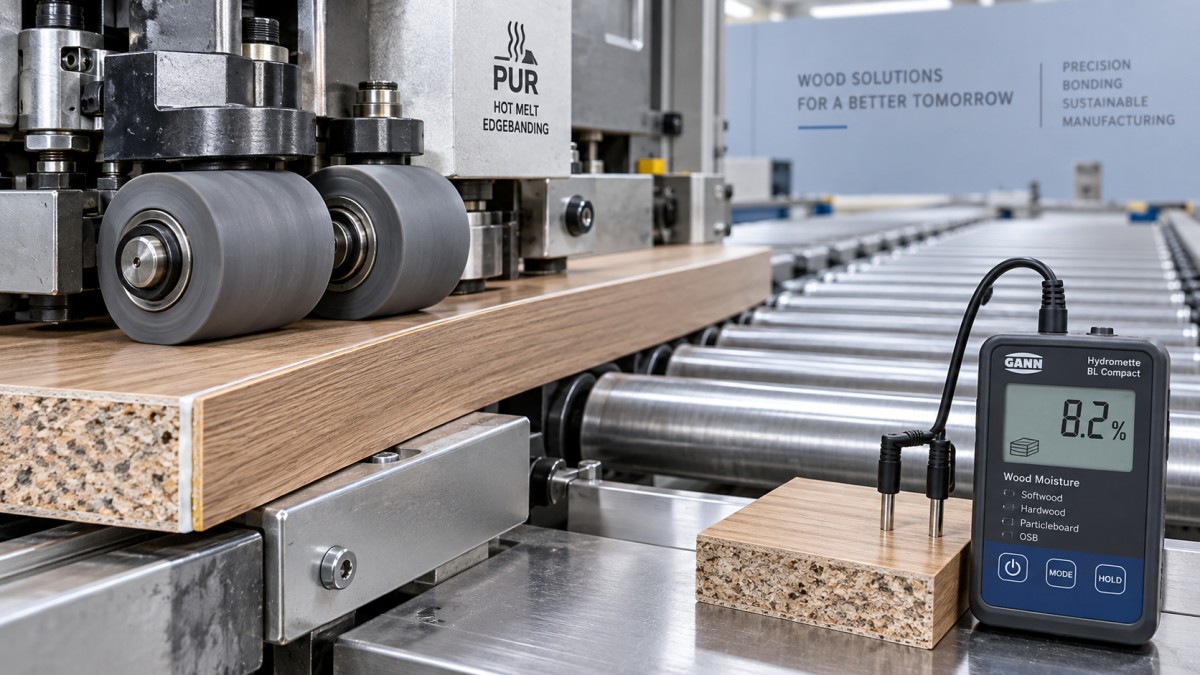
- Caractériser les matériaux entrants. Mesurer l’humidité du support à l’aide d’une méthode adaptée au matériau. Les humidimètres électriques nécessitent un étalonnage ou une correction appropriés ; les mesures obtenues sur du bois massif ne doivent pas être transposées sans discernement au MDF ou aux panneaux de particules.
- Consigner toute la durée d’exposition. Enregistrer la température de l’air et l’humidité relative pendant le collage et le stockage ultérieur. Inclure la température du support lorsqu’il existe un risque de condensation ou de refroidissement rapide de l’adhésif.
- Maîtriser la formation du joint. Consigner la température d’application, le grammage ou l’épaisseur du film, la vitesse de ligne, la pression de contact et le délai entre l’application de l’adhésif et le pressage.
- Mesurer les performances à des intervalles définis. Utiliser une méthode de mesure répétable de la résistance ou du pelage, adaptée au joint, et évaluer le mode de rupture, pas seulement la force maximale.
Le calendrier des essais doit distinguer les exigences de manipulation immédiate de celles liées à l’usinage ultérieur, à l’emballage, au transport et à l’utilisation. Un essai de résistance à la chaleur peut révéler un durcissement incomplet qu’un contrôle de manipulation à température ambiante ne détecterait pas. Toutefois, il doit utiliser une géométrie d’éprouvette, une charge et des conditions d’exposition contrôlées pour permettre une comparaison pertinente.
L’emplacement de la rupture fournit des informations supplémentaires. Une séparation à l’interface support-adhésif peut indiquer un mauvais mouillage, une contamination ou un traitement de surface incompatible. Une rupture dans l’adhésif peut signaler un développement de résistance insuffisant, mais ne prouve pas à elle seule une faible humidité. Des sections d’adhésif poreuses suggèrent un piégeage de gaz et justifient d’examiner conjointement l’humidité, les conditions d’application et la manipulation de l’adhésif.
Interpréter correctement les normes et les déclarations des fournisseurs
Une mention telle que « complètement durci après 24 heures » est incomplète si les conditions d’essai et le critère d’acceptation ne sont pas connus. Elle peut désigner un seuil de résistance donné, atteint dans des conditions de laboratoire spécifiées, plutôt qu’une conversion chimique complète dans toutes les géométries de collage possibles.
De même, une classification de résistance à l’eau, un résultat de résistance à la chaleur ou une homologation de l’adhésif ne définit pas une durée universelle de durcissement en production. Sa pertinence dépend du champ d’application de la norme, de la préparation des éprouvettes, du conditionnement, du support et de la procédure d’essai. Une classification portant sur un type de joint en bois ne doit pas être considérée comme une validation automatique d’un assemblage de chants profilés.
Les critères d’acceptation doivent donc relier une méthode d’essai nommément désignée — ou une méthode interne documentée — à l’assemblage réel et aux performances requises. Les limites environnementales doivent être considérées comme des limites de fonctionnement validées, avec des mesures définies lorsque les matériaux ou les conditions de stockage sortent de ces limites.
La spécification d’humidité la plus fiable n’est pas une valeur unique d’humidité relative en usine. Elle établit une relation entre l’humidité des matériaux, la température, la géométrie du joint collé, la durée d’exposition et les performances démontrées de l’assemblage. Une fois cette relation établie, les relevés d’humidité deviennent des éléments de preuve utiles pour la production, plutôt qu’une hypothèse indirecte selon laquelle tout collage d’apparence ferme est complètement durci.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.