


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment régler la pression de serrage sur une machine d’encollage de chants en bois
Réglez la pression de serrage d’une plaqueuse de chants en faisant correspondre la pression de collage requise par l’adhésif à la force de serrage indiquée dans la documentation de la machine, puis confirmez le réglage à l’aide d’un panneau d’essai. Commencez dans la plage de processus approuvée et ne procédez à des ajustements qu’après avoir vérifié la fermeture des joints, la planéité du panneau et la qualité du collage après durcissement. La seule lecture du régulateur ne permet pas de déterminer si les joints reçoivent une pression suffisante.
Le réglage approprié varie en fonction de l’épaisseur du panneau, de la longueur du joint, de l’état du bois, de l’adhésif et de la disposition des dispositifs de serrage. Si un joint nécessite une force excessive pour se fermer, corrigez la préparation des chants avant d’augmenter la pression. Le serrage doit mettre en contact étroit des surfaces correctement préparées, sans écraser le bois ni déformer l’assemblage.
Distinguer la pression indiquée au manomètre de celle exercée sur le joint
Un manomètre pneumatique ou hydraulique mesure la pression à l’intérieur d’un circuit. Les instructions relatives à l’adhésif indiquent généralement la pression appliquée sur la surface collée. Les deux valeurs peuvent s’exprimer dans des unités similaires, mais elles correspondent à des conditions différentes.
La force d’un vérin dépend de la pression du fluide et de la surface utile du piston. La force qui atteint le panneau dépend également du sens d’action du vérin, de l’effet de levier mécanique, du frottement et de la conception de la machine. Dans la mesure du possible, utilisez le tableau des forces ou la méthode de conversion de pression figurant dans le manuel de la machine. La spécification de la pression d’alimentation en air de l’atelier ne permet pas de déterminer la pression exercée sur le joint de colle.
Dans une configuration simple où plusieurs dispositifs de serrage exercent une pression sur un même panneau, la relation de base est la suivante :
Pression moyenne sur le joint = force latérale totale de serrage effective ÷ surface d’un joint de colle longitudinal.
Pour un joint de chant rectangulaire, cette surface correspond à l’épaisseur du panneau multipliée par la longueur du joint. Utilisez des unités compatibles : une force en newtons divisée par une surface en millimètres carrés donne une pression en N/mm², équivalente au MPa. Ce calcul estime la pression moyenne ; il n’indique pas si la force est répartie uniformément entre les dispositifs de serrage.
Dans un assemblage classique où des planches parallèles sont comprimées entre deux côtés opposés, les joints se trouvent sur le même chemin de force. Ne multipliez pas automatiquement la surface par le nombre de joints de colle. Les zones de serrage séparées, les montages inhabituels ou les sections soumises à des charges indépendantes nécessitent la méthode de calcul propre à la machine.
Lorsque vous consignez les réglages, distinguez les spécifications des équipements. Par exemple, la pression d’air indiquée de 0.6–0.8 MPa pour letour à bois CNC CA-1530 concerne un autre procédé de travail du bois ; elle ne constitue pas une base pour régler la pression de collage des chants.
Définir une plage de pression utilisable avant le chargement
Consultez la fiche technique de l’adhésif en même temps que les instructions de la plaqueuse. Identifiez la pression ou la force de serrage requise, le temps d’assemblage autorisé, la température minimale du matériau et la durée de serrage. Si les recommandations relatives à l’adhésif ne donnent qu’une plage générale, choisissez le point de départ en vous appuyant sur les recommandations de processus documentées pour le bois et le joint concernés.
La densité du bois influe sur sa résistance à la compression, mais l’essence ne suffit pas à déterminer le réglage. Un matériau plus tendre peut se marquer sous les dispositifs de serrage avant qu’un joint mal ajusté ne se ferme. Même un bois dense aux chants lisses et usinés avec précision doit recevoir la pression de contact spécifiée pour l’adhésif. Augmenter la pression ne compensera ni des surfaces contaminées, ni une teneur en humidité inadaptée, ni un adhésif qui a déjà commencé à former une pellicule.
Pour choisir et évaluer un réglage initial, tenez compte des distinctions suivantes :
Préparer le chargement pour que la pression atteigne chaque joint
Effectuez un montage à blanc sur des planches représentatives avant d’appliquer l’adhésif. Les chants doivent se rejoindre sur toute leur longueur sans qu’une force importante soit nécessaire. Recherchez des espaces aux extrémités, de la lumière visible au milieu et un basculement causé par un chant qui n’est pas d’équerre. Retirez les copeaux et les résidus d’adhésif durci des surfaces d’appui, des butées et des patins de pression.
Des épaisseurs de planches inégales posent un autre problème : un presseur peut s’appuyer sur la bande la plus haute tandis que les bandes voisines restent libres de se soulever. Vérifiez la régularité de l’épaisseur et l’alignement des appuis avant de modifier le réglage du presseur. La pression latérale ferme les joints de chant ; le maintien vertical empêche le soulèvement. Réglez ces deux paramètres séparément.
Lorsque la conception de la machine permet un réglage, placez la force latérale près du milieu de l’épaisseur du panneau. Une force appliquée trop haut ou trop bas crée un effet de rotation qui favorise le cintrage. L’espacement des dispositifs de serrage compte également : une force totale satisfaisante peut laisser des zones insuffisamment comprimées entre des points de pression trop éloignés.
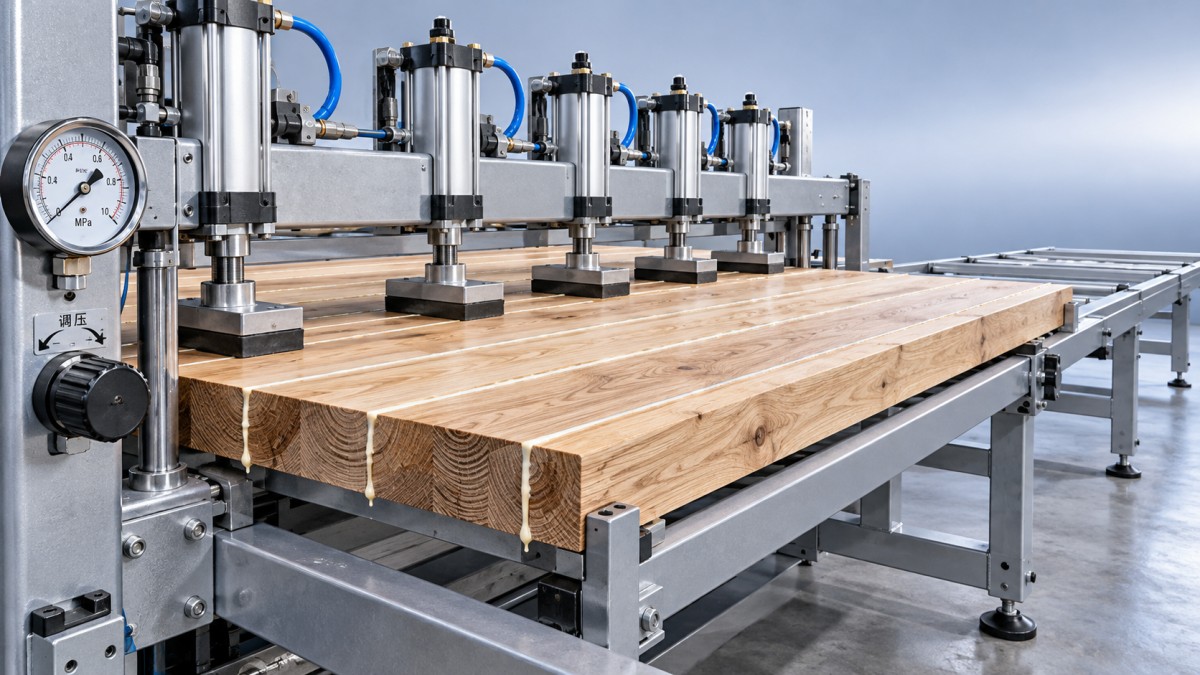
Disposez les dispositifs de serrage conformément au schéma de chargement de la machine, en respectant notamment les dispositions prévues pour les extrémités du panneau. Assurez-vous que les patins de pression sont correctement positionnés et bien d’équerre. Si un vérin arrive en fin de course avant que le patin ne charge le panneau, la pression indiquée dans le circuit ne prouve pas qu’une force de serrage utile est exercée.
Régler la machine et effectuer un essai contrôlé
Utilisez un matériau représentatif, la quantité d’adhésif prévue et le schéma de chargement de production. Un essai sur une petite chute ne permet pas de valider un panneau beaucoup plus long si l’espacement des dispositifs de serrage et la répartition de la force sont différents.
- Effectuez les réglages mécaniques après avoir isolé les énergies dangereuses. Respectez la procédure de consignation de la machine, libérez la pression pneumatique ou hydraulique résiduelle et immobilisez les composants susceptibles de bouger. Réglez les butées, les supports et la position des dispositifs de serrage avant de rétablir l’alimentation.
- Repérez la commande et le manomètre appropriés. La pression d’alimentation principale, la pression de serrage latérale et celle du presseur peuvent être contrôlées par des régulateurs distincts. Vérifiez les unités et le circuit concerné par le réglage.
- Saisissez le réglage initial documenté. Respectez les limites nominales de la machine et la plage de processus de l’adhésif. Si le réglage doit s’effectuer sous pression, utilisez le mode de réglage sécurisé prescrit et tenez-vous à l’écart des pièces mobiles.
- Appliquez l’adhésif de manière uniforme et chargez le panneau dans le délai d’assemblage autorisé. Respectez la séquence de serrage spécifiée afin que les planches se mettent en place sans coincer une bande soulevée ni déplacer le panneau contre une butée.
- Surveillez la pression pendant la mise en prise et durant toute la période de maintien. Notez la valeur sous charge, les éventuelles fluctuations et la capacité de la machine à maintenir la pression pendant que l’assemblage se stabilise.
Certains régulateurs nécessitent un sens de réglage particulier ou un cycle de décompression pour régler précisément une valeur plus basse. Suivez les instructions du composant et de la machine au lieu de tourner plusieurs fois le bouton alors que la pression en aval est emprisonnée. Ne desserrez jamais de raccords pour libérer la pression.
Pendant l’essai, procédez à l’inspection depuis la position d’observation prévue. Arrêtez et isolez la machine avant de mettre les mains dans la zone de serrage ou de repositionner le matériau. La fermeture d’un espace est un indice utile uniquement si le panneau reste correctement en place et que le bois ne présente aucune détérioration locale.
Évaluer le panneau, et pas seulement l’excédent d’adhésif
Un fin cordon d’adhésif relativement continu peut indiquer que l’adhésif a atteint les bords du joint. Il ne prouve ni que la pression est suffisante, ni que l’application est correcte, ni que le collage durci est solide. La taille du cordon varie selon la viscosité de l’adhésif, la quantité appliquée, l’absorption du bois et le temps écoulé entre l’application et le serrage.
Un important débordement d’adhésif ne signifie donc pas automatiquement que la pression est excessive. Il peut être dû à une quantité d’adhésif trop élevée. À l’inverse, un faible débordement peut résulter d’une application insuffisante ou d’un assemblage tardif, même si la force de serrage est adéquate. Réglez séparément l’application de l’adhésif et la pression.
Recherchez les différences le long du panneau. Un espace limité au milieu, entre deux dispositifs de serrage, indique un problème de géométrie des chants ou de répartition de la force. Un espace à côté d’un patin de pression suggère un mauvais positionnement, une limitation de course ou un problème mécanique local. Augmenter la pression de l’ensemble du circuit peut surcharger les zones où le contact est déjà bon.
Un cintrage du panneau pendant la mise en prise appelle une autre réponse. Examinez la hauteur d’application de la force, l’orientation des planches, l’alignement des appuis et le moment d’intervention du presseur. Une force verticale accrue peut aplatir temporairement le panneau sans résoudre la cause de la déformation. Vérifiez à nouveau sa forme après le relâchement.
Si la pression baisse pendant la période de maintien, déterminez d’abord si la machine est conçue pour maintenir automatiquement la pression ou pour conserver une pression emprisonnée dans le circuit. La stabilisation du bois et de l’adhésif peut influer sur la lecture ; une baisse persistante et inexpliquée justifie également l’examen du système de régulation de pression. Résolvez tout comportement anormal de la pression avant d’approuver un réglage de production.
Vérifier le joint durci avant d’augmenter la production
Laissez le panneau d’essai serré pendant la durée spécifiée pour l’adhésif, dans les conditions réelles du matériau et de l’atelier. Le temps avant desserrage et le temps de durcissement complet sont différents. Un panneau qui résiste au déchargement n’a pas nécessairement atteint une résistance suffisante pour subir un usinage intensif ou un essai de collage pertinent.
Après le desserrage, contrôlez la fermeture du joint et la planéité sans forcer le panneau contre une table. Si un joint se rouvre, cela indique un problème non résolu, tel qu’un mauvais ajustement, des contraintes dans le bois, un collage insuffisant ou un desserrage prématuré. Notez l’endroit où il s’ouvre ; son emplacement aide à distinguer un défaut d’usinage d’un problème de répartition du serrage.
Une fois l’adhésif arrivé à l’état requis pour les essais, examinez des échantillons sacrificiels conformément à la procédure de contrôle qualité approuvée de l’atelier. Des échantillons prélevés près des extrémités et entre les points de serrage renseignent davantage sur la répartition de la pression qu’une seule chute choisie par commodité. Évaluez l’intérieur du joint ainsi que sa surface visible.
Une rupture du bois à proximité du joint fournit un indice utile sur la performance du collage, mais son interprétation dépend de la qualité du bois et de la méthode d’essai. Une séparation nette au niveau de la ligne d’adhésif nécessite d’examiner la préparation des surfaces, la quantité appliquée, le temps d’assemblage, la pression et les conditions de durcissement. Ne supposez pas que la pression est en cause simplement parce qu’il s’agit du réglage le plus facile à modifier.
Si l’essai révèle un contact incomplet et que le montage à blanc est satisfaisant, augmentez la pression par incréments contrôlés, dans les limites de la plage approuvée, puis répétez l’essai. Si vous constatez un écrasement, des empreintes ou une déformation, examinez la charge locale et réduisez la force dans la mesure autorisée. Ne modifiez qu’une variable de processus à la fois afin que le résultat reste interprétable.
Enregistrer un réglage reproductible
Consignez la machine et le circuit de serrage utilisé, la valeur indiquée au manomètre sous charge, la disposition des dispositifs de serrage, les dimensions du panneau, l’essence du bois et son état d’humidité, l’adhésif, la méthode d’application, le temps d’assemblage et la durée de maintien. Ajoutez le résultat de l’inspection de l’essai. Une valeur de pression enregistrée sans ces conditions ne constitue pas une recette de production complète.
Répétez la validation en cas de changement d’épaisseur ou de longueur du panneau, d’introduction d’un autre adhésif, de déplacement des dispositifs de serrage ou de réparation ayant une incidence sur la transmission de la force. Si un réglage établi commence à produire des espaces, vérifiez la précision du manomètre, la stabilité du régulateur, le déplacement des dispositifs de serrage et la préparation du matériau avant d’augmenter la pression. Le réglage suivant doit s’attaquer à la cause observée du défaut.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.