


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment éviter les rayures de ponçage avec des machines de ponçage pour bois massif
Comment éviter les rayures de ponçage avec une ponceuse pour bois massif
Les rayures de ponçage peuvent passer inaperçues jusqu’à ce que la teinture ou la finition les révèle, transformant un composant en bois massif presque terminé en une coûteuse reprise. Pour les opérateurs utilisant une ponceuse pour bois massif, la prévention de ces défauts commence par la maîtrise du processus : choisir la bonne succession de grains, vérifier l’état de la bande et adapter la vitesse d’avance et la pression de ponçage à la pièce. L’accumulation de poussière et le saut de certains grains peuvent laisser des marques que le ponçage avec un grain plus fin ne suffit pas toujours à éliminer.
La difficulté, en pratique, consiste à déterminer quelle étape du processus a créé la marque. Une rainure profonde causée par une bande contaminée exige une réponse différente d’un motif de rayures uniforme laissé par un grain final trop grossier. Avant de modifier les réglages, examinez le défaut et déterminez à quel moment il apparaît.
Examinez les rayures avant de régler la machine
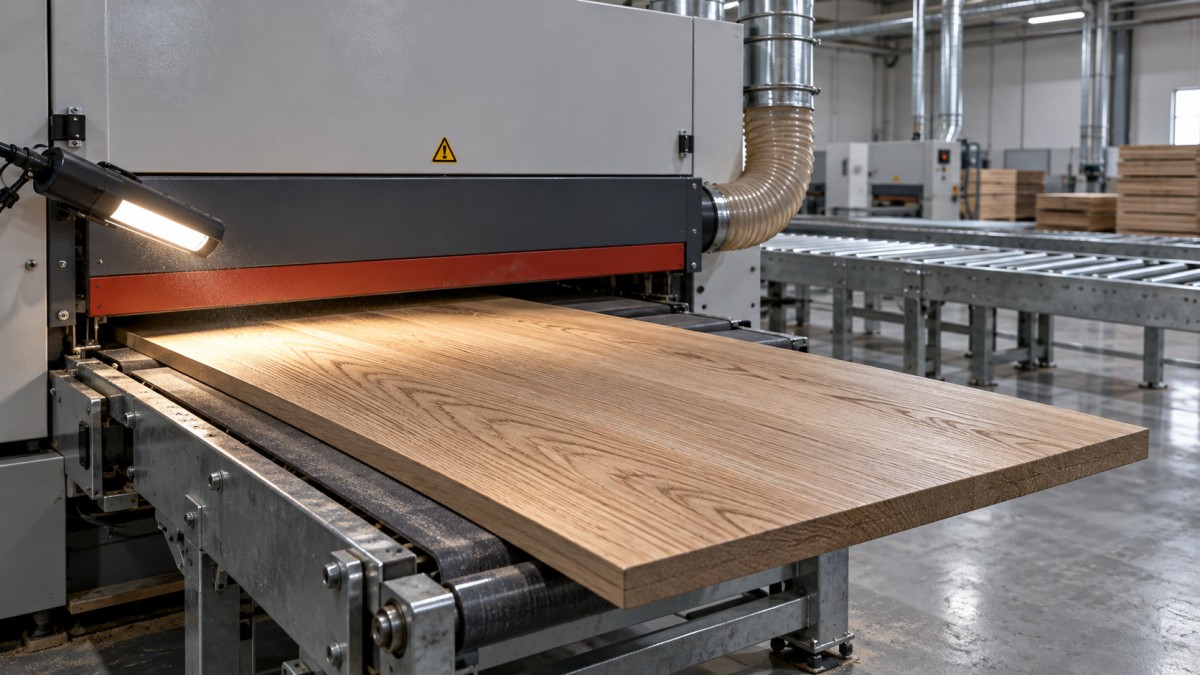
Inspectez une pièce non finie sous une lumière puissante placée à faible angle. Tournez la planche de façon que la lumière traverse à la fois le fil du bois et le sens de ponçage. Un éclairage zénithal seul peut masquer les rainures étroites, surtout sur les bois clairs.
La forme et l’emplacement d’une marque fournissent des indices utiles, mais ne suffisent pas à établir un diagnostic :
- Une ligne isolée et profonde : recherchez un encrassement de l’abrasif, des débris coincés, un abrasif endommagé ou un défaut déjà présent dans le bois à l’entrée.
- Des rayures grossières uniformes sur toute la surface : vérifiez si l’étape de ponçage suivante a réellement éliminé le motif laissé par le grain précédent.
- Des bandes répétées ou des marques rythmiques : examinez les raccords de la bande, les rouleaux de contact, l’état du convoyeur et les vibrations, plutôt que de supposer que le grain est inadapté.
- Des marques concentrées le long d’un bord : vérifiez les variations d’épaisseur, le soutien de la pièce et l’alignement de la tête de ponçage.
- Des tourbillons aléatoires après la préparation finale : inspectez le ponçage orbital en aval, la propreté de l’abrasif et les méthodes de manutention.
Lorsque l’équipement permet un prélèvement en toute sécurité, inspectez une pièce d’essai après chaque étape de ponçage. Sinon, suivez la procédure approuvée par le fabricant pour isoler les étapes. Si la surface est acceptable à la sortie de la machine, mais rayée avant la finition, examinez l’empilage, les tables de transfert et le ponçage manuel, et pas uniquement la ponceuse.
Établissez une succession de grains qui élimine le motif précédent
Chaque étape abrasive doit éliminer les rayures laissées par l’étape précédente. Une bande fine peut atténuer les bords d’une rainure profonde sans en éliminer le fond. La surface peut sembler lisse au toucher tout en conservant des lignes que la teinture fera ressortir par la suite.
Choisissez le grain de départ en fonction de l’état de la surface à l’entrée. Les marques de rabotage, les résidus de colle, les variations d’épaisseur et les dommages dus à un usinage grossier nécessitent des corrections différentes. Un départ avec un grain inutilement grossier crée des rayures plus profondes et augmente le travail de chaque tête suivante. Un départ avec un grain trop fin risque d’encrasser l’abrasif sans corriger le défaut initial.
Une séquence d’essai indicative pourrait être P80, P120 et P150, mais il ne s’agit pas d’une recette de production universelle. L’essence de bois, la structure de l’abrasif, la configuration des têtes de ponçage et le système de revêtement déterminent si ces transitions conviennent. Veillez à utiliser des désignations de grains cohérentes : un même numéro imprimé selon différents systèmes de classification ne désigne pas nécessairement un abrasif équivalent.
Sur une pièce d’essai sacrifiable, tracez légèrement quelques lignes de repère au crayon sur la surface. Leur disparition aide à repérer un contact incomplet, mais ne prouve pas que les rayures plus profondes ont disparu. Après chaque étape, vérifiez la surface sous une lumière rasante. Si des rayures grossières subsistent, corrigez cette étape avant de passer à un grain plus fin.
Confirmez le grain final en suivant les recommandations du fournisseur de finition et en utilisant un échantillon représentatif. Un ponçage plus fin n’est pas automatiquement préférable : il peut modifier l’absorption de la teinture et entraîner une différence de couleur par rapport à la finition approuvée.
Vérifiez l’état de l’abrasif avant d’augmenter la pression
Une bande peut être intacte sans pour autant couper de manière régulière. La résine, la poussière compactée et les contaminants de finition peuvent former des zones encrassées qui frottent le bois ou le rayent. Une bande usée peut également inciter les opérateurs à augmenter la pression, ce qui provoque de la chaleur et une coupe irrégulière au lieu de rétablir le tranchant de l’abrasif.
Après avoir consigné la machine conformément à la procédure de consignation du site, inspectez la surface abrasive, les bords, le support et le raccord. Recherchez des dépôts localisés, des déchirures, des zones sans abrasif et une usure inhabituelle. Vérifiez le sens de montage lorsqu’il est spécifié, ainsi que le suivi et la tension, conformément au manuel de la machine. N’inspectez ni ne nettoyez jamais une bande en mouvement à la main.
Choisissez l’abrasif en fonction du matériau et de l’opération, et pas seulement du numéro de grain. Les produits à structure ouverte peuvent contribuer à limiter l’encrassement sur certains bois résineux, tandis que le type de support et de grain influe sur le comportement de coupe et la régularité des rayures. Demandez au fournisseur d’abrasifs de recommander une combinaison adaptée à l’essence, à la quantité de matière à enlever et à la tête de ponçage réellement utilisés.
Remplacez ou nettoyez les bandes en suivant les méthodes approuvées. Un calendrier de remplacement arbitraire basé uniquement sur le temps est moins utile que le suivi de la qualité de surface, de l’encrassement et des performances de coupe dans des conditions constantes.
Équilibrez l’enlèvement de matière, la vitesse d’avance et la pression des têtes
Il n’existe pas de vitesse d’avance ni de réglage de pression universels et fiables pour le ponçage du bois massif. La dureté du rouleau de contact, la conception de la table, la vitesse de la bande, la puissance disponible, la largeur de la planche et les caractéristiques du bois influent toutes sur le résultat. Un réglage adapté à une pièce étroite peut surcharger la même machine avec un panneau large.
Commencez par la configuration recommandée par le fabricant pour l’opération. Distinguez le calibrage de l’élimination des rayures : une première tête peut assurer un enlèvement de matière contrôlé, tandis que les têtes suivantes affinent la surface. Demander à une tête de finition fine de corriger d’importantes variations d’épaisseur rend difficile l’obtention de résultats réguliers.
Modifiez un seul paramètre à la fois sur des pièces d’essai représentatives. Réduire la vitesse d’avance peut augmenter le temps de contact avec l’abrasif, mais aussi accroître la chaleur et l’encrassement. Augmenter la vitesse d’avance peut réduire l’exposition tout en laissant trop peu de temps pour éliminer le motif de rayures précédent. Aucun de ces changements n’est automatiquement la solution.
Une pression excessive n’est pas plus utile. Elle peut augmenter l’échauffement, accélérer l’usure de l’abrasif et déformer le contact sur des pièces irrégulières. Si la machine affiche la charge du moteur, utilisez cette valeur en complément de l’inspection de la surface et de la mesure de l’enlèvement de matière, et non à la place de l’une ou de l’autre. Arrêtez la machine et recherchez la cause de toute variation de charge inattendue, de brûlure ou de vibration anormale.
Évitez que la poussière et les variations des pièces n’atteignent la zone de contact
L’aspiration des poussières contribue à prévenir les rayures. Une captation insuffisante laisse les débris s’accumuler autour des têtes de ponçage et des surfaces de transfert, augmentant ainsi le risque d’encrassement ou de contamination de l’abrasif. Vérifiez les registres d’aspiration, les restrictions dans les conduits, les raccordements des hottes et l’état du collecteur conformément aux exigences de l’équipement. Le fonctionnement d’un ventilateur ne prouve pas qu’un débit d’air suffisant atteint chaque hotte.
Utilisez des méthodes de nettoyage par aspiration approuvées pour la machine et la zone environnante. Souffler la poussière avec de l’air comprimé peut redistribuer les contaminants et créer des risques d’exposition ou d’explosion de poussières combustibles. Respectez les procédures de maîtrise des poussières de l’établissement et les exigences locales applicables.
Les planches à l’entrée nécessitent également une attention particulière. Éliminez correctement les bavures de colle avant le ponçage et séparez les pièces présentant un tuilage, une torsion ou des variations d’épaisseur prononcés. Forcer une planche inadaptée à passer dans une configuration de finition peut entraîner un contact irrégulier, endommager les bords ou empêcher l’élimination complète des rayures. Vérifiez les dimensions minimales des pièces et les exigences de soutien dans le manuel de la machine.
Les directions de fil mélangées exigent une attention particulière. Un panneau collé peut comporter des lamelles adjacentes qui réagissent différemment à un même passage de ponçage. Dans la mesure du possible, avancez dans le sens du fil, mais évaluez le panneau entier avec la finition prévue, sans supposer qu’une seule orientation d’avance éliminera toutes les marques visibles.
Validez le résultat avec la finition, puis protégez-le
L’inspection de la surface sèche est indispensable, mais le revêtement prévu constitue le test le plus pertinent. Préparez un échantillon de la même essence et du même lot de production, en utilisant la succession de grains proposée et le système de teinture ou de finition réellement prévu. Inspectez-le sous un éclairage représentatif des conditions d’utilisation du produit fini.
Si une inspection par essuyage est utilisée, vérifiez que le liquide et la procédure sont compatibles avec le bois, l’adhésif et le processus de revêtement. Un solvant inadapté ou une étape d’humidification non maîtrisée peut introduire un problème supplémentaire. Laissez l’échantillon atteindre l’état requis avant d’appliquer le revêtement.
Une fois la surface approuvée, protégez-la. Nettoyez les tables de sortie, éliminez les résidus d’abrasif des supports d’empilage et empêchez les faces finies de glisser contre des surfaces contaminées. Si un ponçage orbital suit le ponçage en machine, utilisez des abrasifs propres et une pression maîtrisée ; cette dernière opération peut créer des marques circulaires même si le processus de ponçage à large bande fonctionne correctement.
Facilitez la reproduction et le rétablissement d’une configuration
Consignez l’essence, la plage d’épaisseur à l’entrée, la référence de l’abrasif, la succession de grains, le réglage d’avance, les réglages des têtes et l’échantillon de finition approuvé. Notez les changements de bande et l’étape à laquelle le défaut est apparu. Ces informations sont plus utiles pour le dépannage qu’une description telle que « la machine laisse des rayures ».
Qingdao Zhongding Machinery Co., Ltd. fabrique et exporte des machines pour le travail du bois et possède plus de 20 ans d’expérience dans le secteur. Son assistance technique, son approvisionnement en pièces de rechange et son service après-vente sont utiles lorsqu’un problème de surface révèle un défaut dépassant le choix de l’abrasif, comme des composants de contact usés, des problèmes de suivi de bande ou un mauvais réglage de la machine. Pour faciliter les échanges avec l’assistance, fournissez le modèle de la machine, les détails de l’abrasif, les réglages de fonctionnement et des photos nettes montrant le sens et l’emplacement des rayures.
Lorsqu’un défaut réapparaît, identifiez la première étape où il devient visible et ne modifiez qu’un seul facteur à la fois. Ne continuez pas à poncer avec des grains de plus en plus fins pour tenter de faire disparaître une rayure profonde non résolue. Corrigez la cause, vérifiez la réparation sur un échantillon fini représentatif, puis seulement remettez la configuration en production.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.