


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Qu’est-ce qui limite le diamètre de tournage d’une fraiseuse CNC ATC avec axe rotatif ?
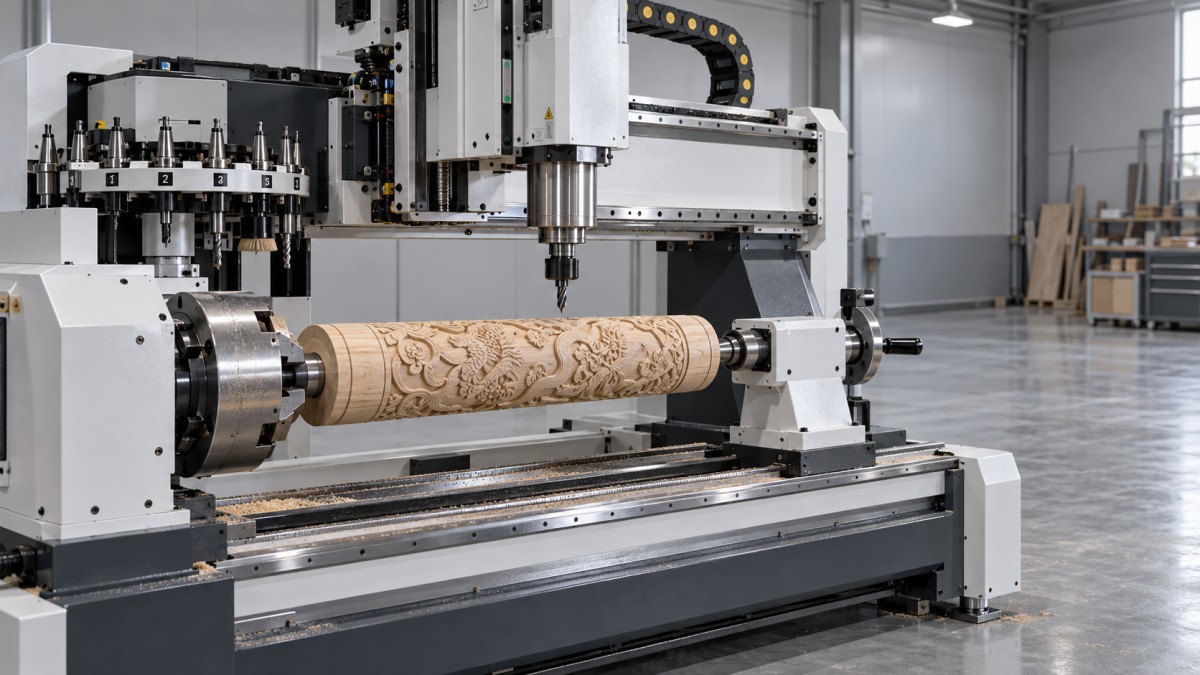
Le diamètre maximal de tournage sur une CNC ATC à axe rotatif est limité par le dégagement minimal utilisable autour de la pièce en rotation, et pas uniquement par la taille du mandrin. La hauteur de l’axe rotatif, le dégagement du bâti et du portique, la course de la broche, la géométrie du porte-outil ainsi que les risques d’interférence avec le mandrin ou la contre-pointe influent tous sur le résultat. Une ébauche qui peut tourner librement peut néanmoins être impossible à usiner sur toute sa longueur.
La capacité utilisable dépend également du poids, de l’équilibrage, de la rigidité du support et des performances de l’entraînement rotatif. Une machine peut accepter une grande ébauche cylindrique légère, mais ne pas convenir à une ébauche plus petite, lourde et décentrée. La spécification déterminante est donc une enveloppe d’usinage définie pour une ébauche, une configuration de montage, un outillage et des conditions de fonctionnement particuliers.
Le « diamètre de tournage » peut désigner différentes capacités
Sur une défonceuse à bois, le « tournage » désigne généralement le fraisage sur axe rotatif : le mandrin fait tourner ou indexe la pièce tandis qu’une broche motorisée effectue la coupe. Cela diffère du tournage conventionnel au tour, où la rotation de la pièce fournit le mouvement de coupe principal. Le diamètre de tournage annoncé pour une défonceuse ne doit pas être interprété comme une capacité de coupe au tour sans en vérifier la définition.
Il convient de distinguer trois dimensions :
- Débattement maximal : le plus grand diamètre balayé pouvant tourner sans toucher les éléments fixes de la machine dans une configuration donnée.
- Taille maximale de l’ébauche : la matière première pouvant être montée et mise en rotation, en tenant compte des angles, des décalages de montage et des irrégularités.
- Diamètre maximal usinable : le diamètre que l’ensemble d’outils spécifié peut réellement usiner tout en conservant le dégagement nécessaire et une course d’axe utilisable.
Ces dimensions ne sont pas interchangeables. Une capacité annoncée peut se rapporter à une ébauche ronde avec la broche en position dégagée, plutôt qu’à une pièce usinée avec un porte-outil de production et une hotte d’aspiration installés. Elle peut également ne s’appliquer qu’à une section limitée entre la poupée fixe et la contre-pointe.
La hauteur d’axe fixe une limite géométrique, mais uniquement par rapport aux obstacles réels
Pour une unité rotative montée au-dessus d’un bâti plat continu, la relation de base pour le dégagement inférieur est la suivante :
Dinférieur = 2(H − C)
Ici, H est la distance entre l’axe de rotation et l’obstacle le plus haut situé sous l’ébauche en rotation, et C est la marge radiale de dégagement requise. Cela donne une limite géométrique, et non une capacité d’usinage complète.
Par exemple, si l’axe se trouve à 200 mm au-dessus de l’obstacle concerné et que la marge radiale choisie est de 10 mm, le diamètre déterminé par le dégagement inférieur est de 380 mm. Il s’agit de dimensions données à titre d’exemple, et non d’un dégagement recommandé ou d’une spécification de machine. La marge appropriée dépend de la précision du montage, des variations de la pièce, de la déformation et des exigences du fabricant.
L’obstacle concerné peut être une plaque de montage, un rail, un boulon de fixation ou un support, plutôt que le plateau de la machine. À l’inverse, un axe rotatif installé à côté du bâti ou au-dessus d’une rainure encastrée peut permettre à l’ébauche de dépasser sous le niveau de la table. Dans cette configuration, la hauteur de la table ne suffit pas à déterminer la limite de diamètre.
Le dégagement au-dessus et sur les côtés de l’axe doit également être vérifié. Une traverse de portique, une structure latérale, une enceinte, une chaîne porte-câbles ou un élément d’aspiration peut restreindre l’enveloppe balayée. Comme ces obstacles peuvent varier le long de la machine, le diamètre disponible peut changer selon la position axiale.
Un schéma de dégagement utile montre une coupe perpendiculaire à l’axe rotatif, avec le cercle balayé par l’ébauche et tous les obstacles proches. Une vue longitudinale est également nécessaire pour repérer les restrictions près du mandrin, de la contre-pointe et des limites de course de la machine.
L’ébauche brute peut nécessiter beaucoup plus d’espace que la pièce finie
Le diamètre fini ne suffit pas à déterminer si la matière première conviendra. Pour une ébauche carrée de côté a, centrée sur son axe géométrique, le diamètre balayé d’un coin à l’autre est :
Dbalayé = a√2
Une ébauche carrée de 250 mm balaie donc environ 354 mm avant tout enlèvement de matière. Une machine annoncée avec un diamètre de tournage de 300 mm ne peut pas nécessairement accepter cette ébauche, même si le diamètre de la pièce finie est inférieur à 250 mm.
Pour une section rectangulaire centrée de largeur b et de hauteur h, le diamètre balayé correspondant est √(b² + h²). Pour les ébauches irrégulières, il faut doubler la distance maximale entre l’axe de rotation réel et tout point extérieur. Une excentricité de montage augmente encore ce rayon.
Cette distinction est importante pour les poteaux de mobilier carrés, les colonnes lamellées et le bois de sciage brut. Un pré-arrondi peut réduire l’enveloppe nécessaire et les efforts initiaux de coupe intermittente, mais nécessite une opération distincte. Si la production commence avec du bois de section carrée, l’acceptation de la machine doit être évaluée en fonction de cette matière première, et pas uniquement du profil fini.
La portée de la broche et le dégagement du porte-outil définissent ce qui peut réellement être usiné
Une ébauche peut dégager la structure de la machine tout en laissant trop peu de place pour l’usinage. Avec une broche verticale positionnée au-dessus d’un axe rotatif horizontal, l’arête de coupe doit atteindre la surface tandis que l’écrou de pince, le porte-outil, le nez de broche et les parties non coupantes de l’outil restent à distance.
Pour un usinage par le dessus d’une surface cylindrique, le point le plus haut se trouve à un rayon de la pièce au-dessus de l’axe rotatif. La broche doit pouvoir atteindre une position de coupe valide à cet endroit et se rétracter suffisamment pour effectuer un repositionnement en toute sécurité. Ces deux exigences doivent être satisfaites dans la plage de course de l’axe Z installé.
La course Z publiée ne suffit pas, à elle seule, à établir cette capacité. La course décrit le déplacement entre les limites de l’axe ; elle ne précise pas la position absolue de la pointe de l’outil par rapport à l’axe rotatif. La hauteur de montage de l’axe rotatif, la position d’installation de la broche, la longueur de l’outil et la saillie du porte-outil déterminent cette relation.
Les reliefs profonds imposent une contrainte supplémentaire. Une fraise peut atteindre le fond d’un évidement alors que son porte-outil heurte un relief adjacent. Augmenter la saillie de l’outil peut améliorer l’accès, mais réduit la rigidité et peut accroître la déformation, les vibrations et le risque de rupture de l’outil. Une fraise plus longue ne constitue pas une solution sans limites à un dégagement insuffisant.
La géométrie finie compte également. Une défonceuse à trois axes linéaires et un axe rotatif n’offre pas la liberté d’orientation de l’outil d’une machine à cinq axes. La rotation de la pièce peut exposer différentes surfaces, mais certaines contre-dépouilles ou caractéristiques d’extrémité restent inaccessibles avec l’orientation disponible de la broche. La capacité en diamètre ne garantit pas l’accès à toutes les caractéristiques.
L’ATC ajoute des exigences de dégagement au-delà de la position de coupe
Le changement automatique d’outil n’augmente ni ne réduit intrinsèquement le débattement de l’unité rotative. Il introduit des états supplémentaires de la machine qui doivent rester exempts de collisions.
Une séquence de changement d’outil peut impliquer la rétraction complète de l’axe Z, un déplacement vers un magasin fixe ou un mouvement à proximité d’un carrousel. Une grande ébauche peut dégager l’outil actif tout en bloquant la trajectoire de la broche vers le magasin. L’outil le plus long du travail peut également entraîner une interférence absente avec l’outil le plus court.
La vérification de capacité doit donc inclure la liste réelle des outils, les enveloppes des porte-outils, les mouvements d’approche et de retrait, ainsi que la trajectoire de changement d’outil. Si la commande prend en charge une position de changement d’outil ou une séquence de dégagement adaptée aux travaux rotatifs, celle-ci doit tout de même être validée pour la configuration installée. Une capacité qui suppose le retrait de l’ébauche pour changer d’outil ne correspond pas à un cycle d’usinage ATC continu.
Le mandrin, la contre-pointe et les supports créent des restrictions localisées
Le diamètre du mandrin décrit principalement le dispositif de serrage. Il ne définit pas directement le plus grand diamètre de pièce. Selon sa conception et la disposition de ses mors, un mandrin peut serrer une petite portée sur une ébauche plus grande. Cela ne permet pas de déterminer si le mandrin, les roulements de broche ou l’entraînement peuvent supporter la charge résultante en toute sécurité.
La saillie des mors constitue une contrainte distincte. Des mors positionnés vers l’extérieur peuvent élargir l’enveloppe de rotation du dispositif de fixation, tandis que des mors et du matériel de montage proches de la pièce peuvent gêner l’outil. La plage de serrage, la prise des mors, la saillie admissible et le maintien sous les efforts de coupe doivent tous être vérifiés.
À l’autre extrémité, le corps et la broche de la contre-pointe peuvent empêcher l’usinage à proximité de l’extrémité soutenue. La longueur usinable peut donc être inférieure à la distance nominale entre pointes. La modification de la sortie de la broche peut influer à la fois sur le dégagement et sur la rigidité du support.
Les pièces longues peuvent nécessiter un support intermédiaire ou une lunette fixe. Un tel dispositif peut limiter le diamètre local et empêcher l’accès de l’outil au point de contact avec la pièce. Une colonne décorative présentant une large section centrale et des extrémités étroites doit donc être vérifiée comme un profil sur toute sa longueur, plutôt que considérée comme un cylindre de diamètre constant.
Le poids, l’inertie et la rigidité peuvent réduire le diamètre pratique
Même si la géométrie permet la rotation, la capacité de charge peut empêcher un usinage efficace. La masse maximale de la pièce n’a de sens qu’en fonction de la configuration de support indiquée, de la position du centre de gravité, de la vitesse et du porte-à-faux. Une ébauche maintenue entre le mandrin et la contre-pointe impose des charges différentes de celles de la même ébauche montée en porte-à-faux sur un plateau.
Le diamètre modifie également l’inertie de rotation. Pour un cylindre plein idéal tournant autour de son axe central :
I = ½mr²
À masse égale, doubler le rayon multiplie l’inertie par quatre. Un couple d’entraînement plus élevé est alors nécessaire pour obtenir la même accélération angulaire. L’indexation rapide, les inversions fréquentes ou l’interpolation rotative simultanée peuvent devenir contraignantes même si une rotation lente reste possible.
Les efforts de coupe ajoutent une demande de couple distincte. Une force de coupe tangentielle Ft appliquée à un rayon r produit un couple d’environ T = Ftr sur l’axe de la pièce. Le choix de l’entraînement doit tenir compte du couple de coupe, de l’accélération, du rendement de transmission et du régime de fonctionnement, et pas uniquement du couple de maintien du moteur.
Pour l’usinage indexé, un dispositif de blocage mécanique peut résister au couple de coupe si l’unité rotative est conçue pour fonctionner ainsi. Pendant une rotation simultanée, ce dispositif ne peut généralement pas fournir le même maintien lorsque l’axe est en mouvement. Une capacité démontrée en fonctionnement indexé ne doit pas être automatiquement extrapolée à la coupe rotative continue.
L’équilibrage et la rigidité imposent d’autres limites. Une matière première décentrée produit un couple gravitationnel variable et des forces de déséquilibre qui dépendent de la vitesse. Le bois long et élancé peut se déformer sous la pression de l’outil, tandis que les grandes ébauches irrégulières peuvent entraîner des coupes intermittentes. Une vitesse réduite ou des passes plus légères peuvent aider dans les limites de fonctionnement approuvées, mais ne peuvent compenser un serrage ou une capacité structurelle insuffisants.
Rendre la spécification de diamètre conditionnelle et vérifiable
Une spécification technique utile associe le diamètre maximal à une tâche d’usinage définie. Plutôt que de demander un chiffre plus élevé, demandez les dimensions et les capacités nécessaires pour reconstituer l’enveloppe.
La vérification doit porter sur la plus grande ébauche brute prévue, les caractéristiques de profil les plus contraignantes et l’outillage réel de production. La simulation des collisions n’est utile que si elle inclut les structures pertinentes de la machine, les mors, la contre-pointe, les porte-outils et les accessoires. Une simulation ne comprenant que l’outil de coupe et la pièce finie ne peut pas établir le dégagement de la machine.
Les contrôles physiques doivent respecter les procédures de mise en service et de sécurité du fabricant, avec une vérification contrôlée et protégée avant la coupe. Une rotation réussie ne suffit pas : les critères d’acceptation doivent également porter sur l’accès de l’outil, l’état de surface, la précision dimensionnelle, la stabilité du support et le mouvement rotatif requis.
Une spécification de capacité pertinente ne se limite donc pas à « diamètre maximal 400 mm ». Elle définit l’enveloppe de l’ébauche, la masse et la longueur supportées, la configuration d’outillage et le cycle d’usinage. C’est ce qui distingue une pièce qui tient simplement dans la machine d’une pièce que celle-ci peut produire de manière fiable.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.