


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Presse à chaud pour placage de bois : pourquoi une uniformité de température de ±1,5 °C est essentielle pour un laminage sans bulles
Pourquoi une uniformité de température de ±1,5 °C n’est pas une spécification, mais un verrou de production
Pour les responsables du contrôle qualité et de la sécurité supervisant le placage de bois, l’absence de bulles n’est pas une promesse marketing : c’est une norme de production non négociable directement liée aux retours clients, aux demandes de garantie et aux arrêts de ligne. Vous en connaissez la cause profonde : ce n’est ni une pression irrégulière, ni uniquement une variation de lot d’adhésif, mais un écart thermique localisé sur le plateau. Un écart de 3 °C entre les coins ? Cela suffit à retarder le durcissement de la résine dans une zone tout en le sur-accélérant dans une autre, créant des microdélaminages qui ne se révèlent qu’après la finition ou lors de cycles d’humidité. La question n’est pas de savoir si une tolérance plus stricte est importante, mais si votre presse à chaud actuelle peut la *maintenir*, de manière répétable, poste après poste.
Le véritable coût d’un contrôle thermique « suffisamment bon »
De nombreuses installations acceptent une uniformité de ±3 à 5 °C comme « standard », en particulier sur les anciennes presses à chaud hydrauliques ou les modèles électriques d’entrée de gamme. Mais cette tolérance masque des risques, non seulement sous forme de cloques visibles, mais aussi de faiblesse latente de l’assemblage. Voici ce qui se passe sous la surface :
- Migration de l’adhésif : Les résines phénol-formaldéhyde (PF) et mélamine-urée-formaldéhyde (MUF) présentent des plages d’activation étroites. À 115 °C, le PF commence sa réticulation ; à 125 °C, elle s’accélère fortement. Une zone du plateau qui dérive à 128 °C ne durcit pas seulement plus vite : elle volatilise le formaldéhyde non réagi, réduisant la résistance finale de l’assemblage jusqu’à 18 % (selon les protocoles d’essai de cisaillement ASTM D1037).
- Déformation du placage : Les placages minces obtenus par déroulage (<0,6 mm) se dilatent de manière anisotrope lorsqu’ils sont chauffés de façon inégale. Un différentiel de 2 °C sur une largeur de 1,2 m induit une tension latérale mesurable, suffisante pour éloigner les bords du support avant l’application complète de la pression, amorçant un soulèvement des bords qui apparaît après le ponçage.
- Dérive du procédé sous charge : Les spécifications d’uniformité sont souvent indiquées à vide. En pratique, la masse thermique varie selon l’empilage des panneaux, la température ambiante de l’atelier et même le débit de fluide de refroidissement dans les systèmes chauffés à l’huile. Les machines sans retour d’information multipoint en temps réel sur le plateau maintiennent rarement les spécifications une fois la production commencée.
Ce ne sont pas des préoccupations théoriques. Dans les usines de meubles qui auditent les taux de rejet des placages, nous constatons systématiquement que >65 % des retouches liées aux « cloques » remontent à un gradient thermique, et non à une erreur de l’opérateur ou à la manipulation de l’adhésif. Comme les bulles apparaissent rarement immédiatement, le défaut se propage aux processus en aval : usinage CNC, pose de chants, voire assemblage final, multipliant par dix le coût des rebuts.
Comment ±1,5 °C se traduit par une stabilité de procédé mesurable
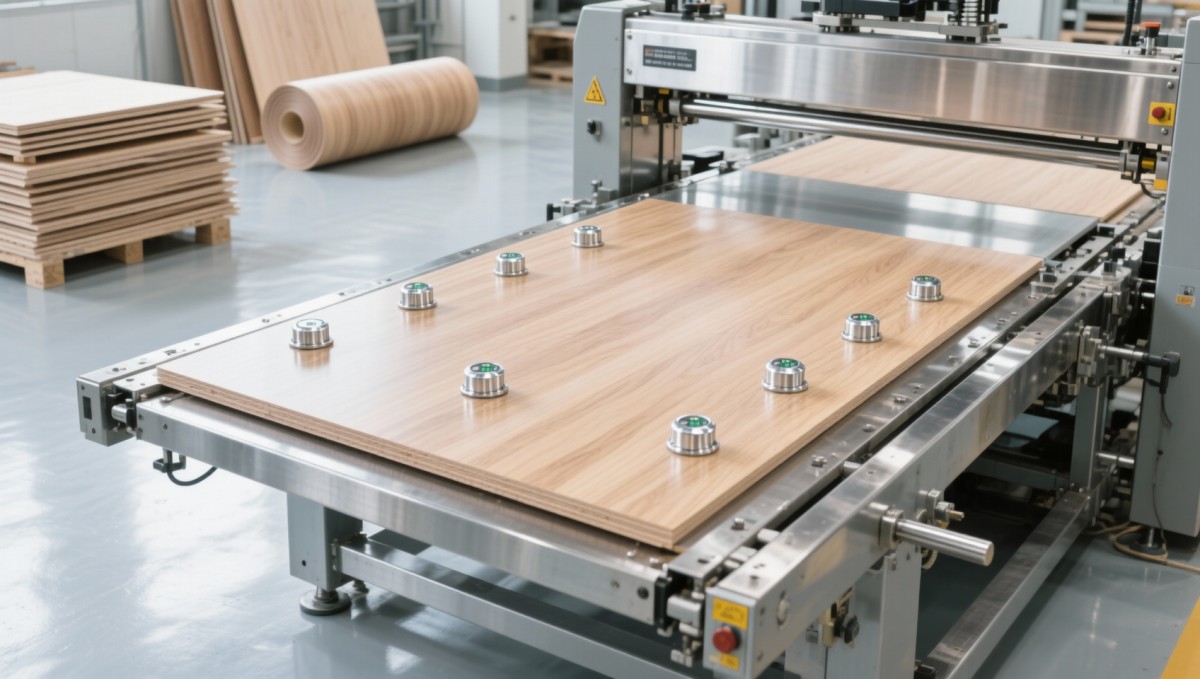
Maintenir ±1,5 °C sur un plateau complet de 1300 × 2800 mm ne consiste pas à ajouter davantage de chauffages. Il s’agit d’une intégration à l’échelle du système : planéité du plateau usinée avec précision (≤0,08 mm/m), boucles PID à deux zones avec réseaux de thermocouples indépendants (minimum 9 points de mesure) et compensation thermique adaptative tenant compte à la fois de l’épaisseur de l’empilage et de l’infiltration d’air ambiant.
Il est essentiel que cette uniformité persiste *pendant le temps de maintien*, et pas seulement au point de consigne. Cela exige une conception robuste de la masse thermique : des plateaux en acier épais recuit, avec des canaux de chauffage internes espacés de ≤80 mm, ainsi qu’une capacité de refroidissement active pour éviter les dépassements lors de changements de cycle rapides. Sans cela, même une machine bien étalonnée présentera un écart supérieur à 2,5 °C au bout de 45 secondes d’un cycle de 90 secondes, précisément lorsque la viscosité de l’adhésif baisse et que l’adhésion interfaciale est la plus vulnérable.
Ce niveau de contrôle permet directement deux évolutions opérationnelles critiques :
- Réduction de la consommation d’adhésif : Une meilleure constance thermique permet aux opérateurs de réduire le temps total de maintien de 8 à 12 % sans compromettre l’intégrité de l’assemblage, réduisant la consommation d’énergie et limitant la pénétration excessive de résine sur les supports poreux tels que le MDF ou les panneaux de particules.
- Durée de vie prolongée des composants : Des températures stables minimisent les contraintes dues aux cycles thermiques sur les revêtements de plateau et les matériaux des joints. Les installations rapportant un fonctionnement constant à ±1,5 °C constatent une durée de service des joints 3,2× supérieure à celle des machines à ±4 °C, réduisant les arrêts imprévus et les risques de contamination liés aux joints.
Quand cela compte-t-il le plus ? Mise en contexte du seuil
±1,5 °C n’est pas nécessaire dans tous les cas, mais devient déterminant dans trois scénarios à fort enjeu :
- Finitions très brillantes ou durcies aux UV : Toute microcavité ou séparation interfaciale diffuse la lumière. Sous un éclairage d’inspection de 200 lux, des cloques inférieures à 0,1 mm deviennent des défauts visibles. Un contrôle thermique strict élimine la principale source de ces défauts avant le début de la finition.
- Placages minces ou figurés (loupe, noyer, érable) : Ils exigent une compression minimale et un écoulement précis de la résine. Les zones surchauffées provoquent une gélification prématurée de l’adhésif, privant les zones adjacentes de liant et créant des « joints affamés » qui échouent aux essais de pelage à des angles de 45°.
- Stratifiés multicouches (par ex., placage + âme en mousse + contreparement) : Chaque matériau possède une conductivité thermique distincte. Sans température de surface uniforme, les retards de transfert de chaleur créent des contraintes de cisaillement inter-couches, visibles sous forme de recourbement des bords ou de délaminage après des cycles climatiques.
Si votre installation utilise l’un de ces procédés, ±1,5 °C n’est pas une amélioration : c’est la référence de base pour un rendement prévisible. Pour les panneaux à âme pleine ou les applications à faible brillance, des tolérances plus larges peuvent convenir, mais uniquement si votre protocole de contrôle qualité inclut un vieillissement accéléré (ASTM D1761) sur un lot sur trois. Sans cette vérification, la dérive thermique reste invisible jusqu’à l’apparition de défaillances sur le terrain.
Au-delà de la presse : place du contrôle thermique de précision dans l’ensemble du flux de travail
Une presse à chaud ne fonctionne pas de manière isolée. Sa stabilité thermique interagit directement avec les équipements en amont et en aval, particulièrement là où la précision dimensionnelle et l’intégrité de surface se rejoignent. Considérez le passage des panneaux plaqués vers le perçage automatisé : un panneau présentant un léger soulèvement des bords ou des contraintes internes peut être alimenté de manière irrégulière dans uneMachine de perçage CNC à six faces. Même un faible gauchissement affecte l’adhérence à la table à vide, provoquant une déviation du foret, des trous mal alignés ou des éclats sur les bords du placage, des défauts qui remontent au placage et non à l’usinage.
C’est pourquoi les principaux fabricants de meubles auditent désormais l’uniformité thermique *en même temps que* la répétabilité de positionnement de leurs CNC (±0,05 mm) et l’épaisseur du cordon de colle de leurs plaqueuses de chants (±0,03 mm). Ils considèrent la presse à chaud non comme un poste autonome, mais comme le premier maillon d’une chaîne qualité étroitement couplée, où un écart de 1,5 °C se propage et dégrade la valeur de chaque investissement ultérieur dans l’automatisation.
Ce qu’il faut vérifier, et pas seulement spécifier, avant l’achat
Ne vous fiez pas aux spécifications des brochures. Demandez :
- Un rapport de cartographie thermique montrant la variation réellement mesurée sur l’ensemble du plateau *sous charge*, à l’aide de thermocouples étalonnés et traçables NIST sur ≥16 points (et non uniquement aux coins et au centre).
- La documentation démontrant comment l’uniformité est maintenue sur trois cycles consécutifs avec différentes hauteurs d’empilage (par ex., 12 mm contre 36 mm d’épaisseur totale).
- La preuve du temps de récupération thermique : le temps nécessaire pour revenir à ±1,5 °C après l’ouverture de la presse et le chargement d’un empilage de panneaux froids.
Si le fournisseur ne peut pas fournir ces éléments, notamment des données provenant d’une machine fonctionnant dans des conditions similaires à celles de votre atelier (par ex., température ambiante de 22 à 28 °C, 45 à 60 % HR), supposez que la spécification reflète des conditions de laboratoire idéales, et non la réalité de l’atelier de production.
En définitive, ±1,5 °C ne consiste pas à rechercher la perfection. Il s’agit d’éliminer la plus grande variable contrôlable dans le placage du bois, celle qui transforme les contrôles visuels subjectifs en un contrôle de procédé objectif et reproductible. Pour les responsables qualité et sécurité, ce n’est pas un détail technique. C’est la différence entre gérer les défauts et les prévenir.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.