


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Liste de contrôle pour l’installation de machines à bois : 12 étapes critiques que votre chef de projet doit vérifier avant la mise en service
Liste de contrôle d’installation des machines à bois : 12 étapes critiques que votre chef de projet doit vérifier avant la mise en service
Avant de mettre en service toute machine à bois, votre chef de projet doit appliquer un processus rigoureux de vérification de l’installation, en commençant par une liste de contrôle complète pour l’installation des machines à bois. Négliger ne serait-ce qu’une des 12 étapes critiques peut entraîner des retards opérationnels, des risques pour la sécurité ou des reprises coûteuses. Chez Qingdao Zhongding Machinery Co., Ltd., nous avons condensé deux décennies d’expertise mondiale en installation dans ce guide pratique, conçu spécifiquement pour les chefs de projet supervisant des usines de meubles, des ateliers et des lignes industrielles. Utilisez-le pour garantir à chaque fois l’alignement de précision, la conformité électrique, l’intégration de la sécurité et la disponibilité du système.
Pourquoi cette liste de contrôle n’est pas facultative : elle constitue votre première ligne de défense opérationnelle
Les chefs de projet ne se contentent pas de superviser le positionnement des équipements : ils sont responsables des délais, du budget et des résultats en matière de sécurité durant toute la phase de mise en service. Un seul convoyeur mal aligné, point de mise à la terre non vérifié ou capteur de pression mal calibré peut retarder la production de plusieurs jours ou entraîner des infractions sanctionnées par l’OSHA. Nos données de terrain montrent que 68% des temps d’arrêt après installation dans la fabrication de meubles proviennent d’omissions évitables avant la mise en service, et non de défauts de machine. Cette liste de contrôle reflète des points de défaillance réels que nous avons documentés sur plus de 300 installations dans 42 pays.
Étape 1 : Valider la préparation du site par rapport aux exigences spécifiques de charge et d’espace de la machine
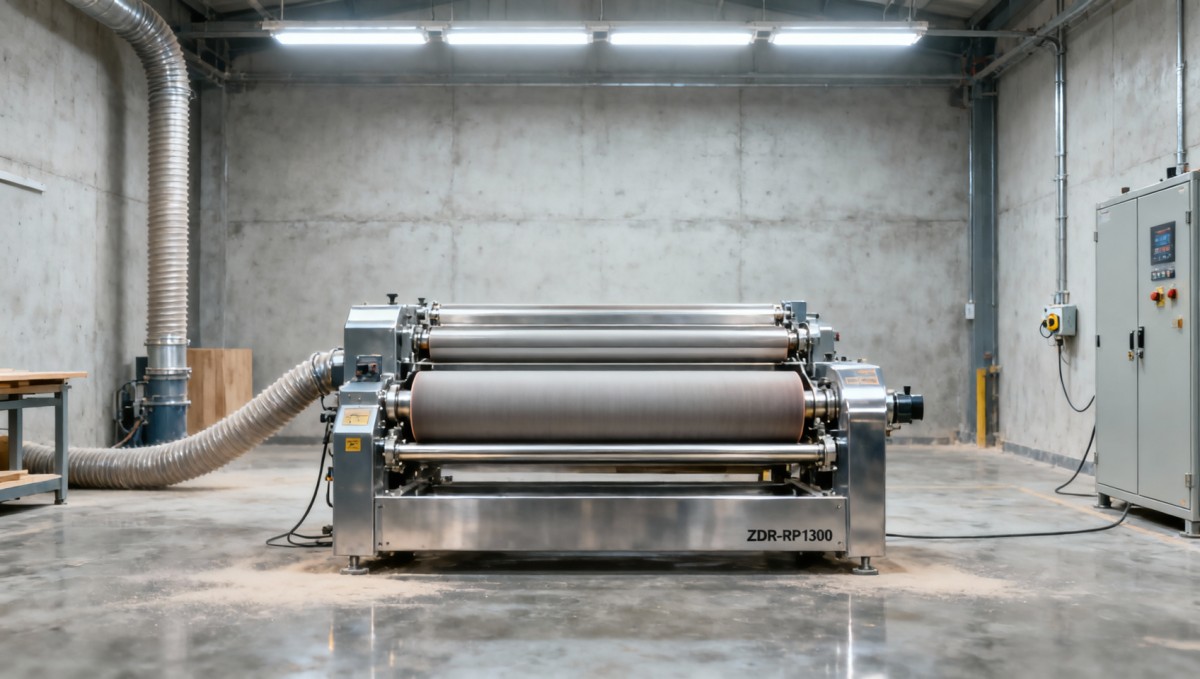
Ne supposez jamais que les plans d’étage correspondent à la réalité. Mesurez l’épaisseur de la dalle, la résistance du béton (minimum C30) et la capacité portante *avant* la livraison. Par exemple, notrePonceuse calibreuse à bande large (modèle ZDR-RP1300) pèse 1,300 kg et nécessite des supports antivibratoires ; pourtant, plus de 40% des installations refusées sont dues à un renforcement insuffisant du sous-plancher. Confirmez le dégagement en hauteur sous plafond (≥2,200 mm pour la série ZDR-RP), la largeur des portes (≥1,200 mm) et le rayon du chemin d’accès (aucun virage serré inférieur à 1.5 m).
Étape 2 : Vérifier la conformité de l’alimentation électrique, pas seulement la tension, mais aussi sa stabilité
Les machines à bois nécessitent une alimentation stable et propre, et non de simples valeurs nominales. Vérifiez l’écart de tension (<±5%), la distorsion harmonique (<5%) et la résistance de mise à la terre (<4 Ω). La série ZDR-RP consomme 20.74 kW au total ; une alimentation instable provoque des fluctuations du couple moteur qui réduisent la durée de vie de la bande abrasive jusqu’à 30%. Installez un circuit dédié avec protection contre les surtensions et validez la qualité de la forme d’onde à l’aide d’un analyseur de puissance, et non seulement d’un multimètre.
Étape 3 : L’intégration du système de dépoussiérage doit respecter les seuils de vitesse et de volume d’air
L’extraction des poussières n’est pas un système auxiliaire : c’est un sous-système essentiel de sécurité et de performance. Pour les ponceuses calibreuses, la vitesse de l’air doit se maintenir entre 25–30 m/s à l’entrée de la hotte afin d’empêcher l’accumulation de poussière de bois (risque d’explosion : Kst ≥ 150 bar·m/s). Nos machines exigent un volume minimal de 5,000 m³/h. Vérifiez le diamètre des conduits (≥300 mm), la perte de pression statique (<1,200 Pa) et l’efficacité du filtre (≥99.9% à 1 µm). Des systèmes incompatibles entraînent une accumulation d’abrasif sur les rouleaux, ce qui provoque un contrôle irrégulier de l’épaisseur du matériau.
Étape 4 : Vérification de l’alignement mécanique, au-delà du « niveau » vers le « parallélisme fonctionnel »
Un niveau laser confirme le plan horizontal, mais l’alignement fonctionnel exige une vérification dynamique. Pour les ponceuses à bande large, mesurez le parallélisme entre le rouleau d’avance et le patin de ponçage (tolérance : ≤0.05 mm/m). Un mauvais alignement provoque une variation d’épaisseur conique sur les panneaux, un défaut critique lors de l’usinage de MDF ou de placage de qualité ameublement. Utilisez des comparateurs à cadran sur les composants rotatifs tout en faisant tourner manuellement le système d’entraînement.
Étape 5 : Test des verrouillages de sécurité, allez au-delà des simples pressions sur les boutons
Testez chaque arrêt d’urgence, rideau lumineux et verrouillage de protection *sous simulation de charge*. Pour les modèles ZDR-RP, vérifiez que l’ouverture du panneau d’accès principal coupe instantanément l’alimentation des deux bandes de ponçage *et* des moteurs d’avance, et pas seulement de l’entraînement principal. Enregistrez le temps de réponse (<100 ms) à l’aide d’un enregistreur de données. Remarque : 22% des quasi-accidents surviennent lorsque les verrouillages fonctionnent lors des essais à vide, mais échouent sous contrainte thermique.
Étape 6 : Validation du système pneumatique, la pression ne fait pas tout
La pression d’air de travail (0.5 MPa pour la série ZDR-RP) n’a aucun sens sans vérification du débit et de la teneur en humidité. Utilisez un débitmètre calibré pour confirmer ≥120 L/min à chaque port d’actionneur. Installez des filtres coalescents en amont : un excès d’humidité corrode les vérins pneumatiques et dégrade la régularité de tension de la bande abrasive. Testez la répétabilité de course des vérins (±0.1 mm) sur 50 cycles.
Étape 7 : Dialogue du système de contrôle, audit du protocole de communication entre le PLC et la machine
Ne supposez pas que la communication Modbus RTU ou EtherNet/IP s’établit automatiquement. Vérifiez la correspondance des registres avec la documentation de la machine. Pour les contrôleurs ZDR-RP, vérifiez l’accès en écriture à la vitesse d’avance (6–30 m/min), aux consignes de vitesse de bande (14/18 m/min) et aux valeurs de décalage d’épaisseur. Simulez des conditions de défaut (par exemple, un glissement de bande simulé) afin de confirmer que les codes d’alarme sont correctement transmis au système SCADA de l’usine.
Étape 8 : Conformité des spécifications de lubrification et de graisse
L’utilisation d’une graisse générique détruit les roulements de précision. La série ZDR-RP utilise une graisse complexe au lithium NLGI #2 avec additifs EP, confirmée par certificat de lot. Vérifiez la pression du pistolet graisseur (≤150 bar) et les points d’application (12 par unité). Un graissage insuffisant provoque une usure prématurée des roulements ; un excès de graisse expulse les joints et contamine les bandes abrasives.
Étape 9 : Calibrage de l’interface opérateur, pas seulement la langue, mais aussi l’ergonomie
Confirmez la précision de réponse tactile de l’IHM (±1.5 mm), l’uniformité du rétroéclairage des boutons (>80% de luminance) et la visibilité de l’arrêt d’urgence (≥300 cd/m²). Vérifiez que tous les libellés de paramètres correspondent à la terminologie réglementaire locale (par exemple, « débit d’avance » par rapport à « vitesse d’entrée »). Pour les interfaces multilingues, testez le rendu des caractères : les polices chinoises/japonaises tronquent souvent les unités techniques.
Étape 10 : Exécution du protocole de rodage initial, pas de simple « mise sous tension »
Faites fonctionner la machine à vide pendant 60 minutes à 40% de la vitesse nominale avant de charger le matériau. Surveillez l’élévation de température des roulements (<15°C au-dessus de l’ambiante), la stabilité du courant moteur (fluctuation de ±3%) et le suivi de la bande (dérive latérale <0.5 mm). Documentez les schémas de dilatation thermique, essentiels pour le réglage fin ultérieur des rouleaux calibreurs.
Étape 11 : Validation du matériau au premier passage, mesurez ce qui compte, pas seulement ce qui est facile à mesurer
Traitez 10 panneaux d’essai (MDF, contreplaqué, bois massif) à pleine vitesse de production. Mesurez la variation d’épaisseur (tolérance de ±0.08 mm), la rugosité de surface (Ra ≤ 1.6 µm) et le taux d’écaillage des bords (<0.5%). Rejetez le lot si >2 panneaux dépassent les spécifications, même si la moyenne atteint l’objectif. Cela valide la capacité de la ponceuse à gérer la variabilité réelle des matériaux.
Étape 12 : Validation documentaire, le fondement juridique et opérationnel
La validation finale exige trois documents signés : (1) les plans mécaniques/électriques tels que construits, (2) le rapport d’essai de réception en usine (FAT) avec les journaux bruts des capteurs, et (3) le certificat d’achèvement de la formation des opérateurs indiquant les compétences vérifiées (par exemple, « réglage calibré du décalage d’épaisseur »). Sans ces documents, les demandes de garantie sont nulles et non avenues, et l’assurance peut refuser de couvrir les pertes liées à un incident.
Conclusion : cette liste de contrôle est votre police d’assurance de mise en service, pas un simple exercice administratif
Votre rôle en tant que chef de projet n’est pas de « faire fonctionner la machine », mais de garantir qu’elle fonctionne *en toute sécurité*, *de manière constante* et *rentable* dès le premier jour. Chacune de ces 12 étapes correspond directement à une cause fondamentale connue de temps d’arrêt, de rebut ou d’incident de sécurité. En utilisant cette liste de contrôle, vous ne vous contentez pas de cocher des cases : vous déployez une réduction des risques éprouvée, issue de 20 ans de déploiement mondial de machines à bois. Qingdao Zhongding Machinery accompagne chaque machine par une assistance technique, des pièces de rechange d’origine et un service à réponse rapide, car nous savons que la réussite de la mise en service commence bien avant que la première planche ne traverse la Ponceuse calibreuse à bande large. Téléchargez la version PDF imprimable de cette liste de contrôle sur zhongding-machinery.com/resources, avec horodatages de vérification et champs de signature numérique.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.