


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Plaqueuses de chants pour placage bois : réglages du processus pour des chants nets et sans arrachement
Un chant en placage propre se perd généralement dans les dernières secondes du cycle de plaquage : la bande entre légèrement désalignée, les rouleaux presseurs écrasent une ligne de fil fragile, la colle est trop froide pour mouiller correctement le placage, ou une fraise émoussée arrache les fibres au lieu de les cisailler. Il peut en résulter de petits éclats sur l’angle avant, un bord ébavuré et fibreux, des fissures capillaires sur la face du placage, ou un chant qui semble acceptable avant le ponçage mais qui s’éclate lors de la manipulation.
Pour une machine de plaquage de chants en placage bois, l’obtention de résultats sans arrachement dépend de l’adaptation de cinq réglages à l’état du matériau : vitesse d’avance, température et application de l’adhésif, force des rouleaux presseurs, géométrie de l’affleurage et tranchant de l’outil. Ne considérez pas ces réglages comme des commandes indépendantes. Une vitesse d’avance plus élevée, par exemple, peut nécessiter une température de colle plus stable et une unité d’affleurage plus tranchante ; réduire la pression des rouleaux peut éviter les fissures, mais peut révéler une mauvaise préparation du panneau ou un mouillage insuffisant par l’adhésif.
Commencez par identifier l’origine du dommage
Avant de modifier les réglages, examinez plusieurs panneaux rebutés dans l’ordre. L’emplacement et l’aspect du défaut indiquent généralement le poste nécessitant une intervention. Un chant écaillé après l’ébauchage diffère d’une fissure apparaissant immédiatement après les rouleaux presseurs. Les opérateurs peuvent gagner du temps en distinguant les défauts de collage des défauts de coupe, plutôt qu’en augmentant simultanément la pression, la chaleur et la profondeur d’affleurage.
Examinez à la fois le placage de face et le chant affleuré sous une lumière oblique. Une ligne blanche ou une zone écrasée près du chant indique souvent une compression avant l’affleurage. Un aspect rugueux et déchiré limité à la ligne de coupe est plus probablement lié à l’outil ou à l’avance. Lorsque le défaut suit le fil uniquement dans certaines zones, la qualité du placage et l’orientation du fil méritent autant d’attention que les réglages de la machine.
Préparez le chant du panneau et la bande de placage avant de régler la machine
Le plaquage de chants ne peut pas corriger entièrement un support irrégulier. Le chant du panneau doit être d’équerre, propre et exempt de traces de scie, de fibres détachées, de poussière, d’agents de démoulage ou de résidus de colle précédents. Des marques de sciage profondes peuvent créer des jeux nécessitant un excès d’adhésif ; la colle supplémentaire peut alors être poussée vers la face du placage par les rouleaux presseurs. Cet excès peut contaminer la surface et rendre l’affleurage ultérieur moins stable.
Vérifiez que le chant du panneau est réellement perpendiculaire à la face. Un chant légèrement biseauté modifie la zone d’application de la charge des rouleaux et peut laisser un côté d’un placage mince insuffisamment soutenu. Sur les panneaux légers, les chants d’aggloméré endommagés ou les pores ouverts peuvent absorber l’adhésif de manière irrégulière. Un léger passage de préfraisage est souvent plus utile qu’une augmentation du débit de colle, car il crée une surface de collage uniforme et élimine les matériaux fragilisés par les coupes précédentes.
Les bandes de placage nécessitent une attention similaire. Le placage naturel mince réagit fortement aux variations d’humidité, de température et de structure du fil. Un matériau stocké dans une zone très sèche peut devenir cassant ; un matériau qui ne s’est pas stabilisé après avoir été déplacé depuis un autre environnement peut se courber ou varier en largeur. Lorsque cela est possible, laissez les bandes reposer dans des conditions raisonnablement proches de la zone de production. Ne supposez pas que chaque rouleau ou paquet se comportera de manière identique simplement parce qu’il présente la même épaisseur nominale.
Le sens du fil est particulièrement important aux angles et sur les panneaux courts. Un outil qui coupe proprement dans le sens du fil peut arracher des fibres lorsqu’il rencontre une zone de contre-fil, une figure cathédrale, une zone de nœud ou un placage réparé. Le marquage du sens d’alimentation du placage pendant le réglage aide l’opérateur à déterminer si les dommages suivent un motif lié au matériau ou à la machine.
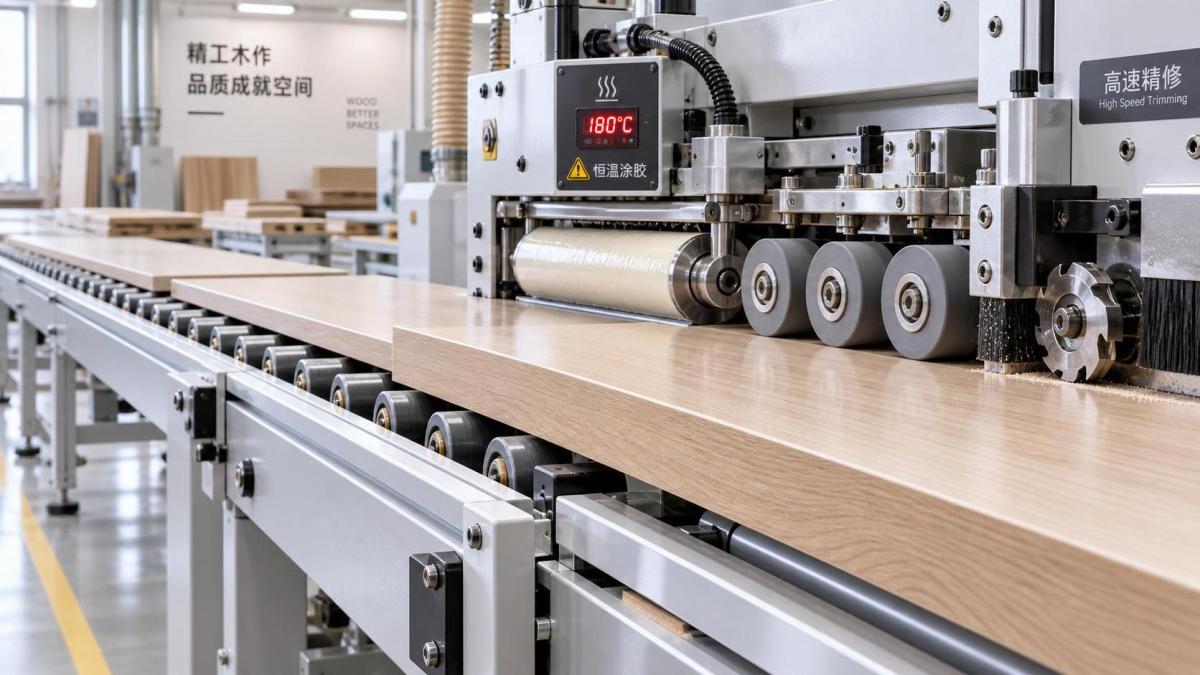
Réglez la température de l’adhésif et la vitesse d’avance conjointement
L’adhésif doit être suffisamment fluide pour s’étaler uniformément et mouiller les deux surfaces, mais il ne doit pas rester surchauffé assez longtemps pour se dégrader ou pénétrer excessivement. Respectez la plage de fonctionnement recommandée par le fournisseur d’adhésif, puis confirmez la température réelle au bac à colle plutôt que de vous fier uniquement à la valeur affichée. Un capteur, un élément chauffant ou un réglage de commande peut dériver, et une zone de colle froide près du rouleau applicateur peut ne pas se comporter comme le matériau en masse dans le bac.
Lorsque la vitesse d’avance augmente, la machine dispose de moins de temps pour transférer l’adhésif, positionner la bande et établir le contact initial sous les rouleaux presseurs. Une configuration stable à grande vitesse dépend donc d’une viscosité de colle constante, de rouleaux applicateurs correctement réglés et d’un calage fiable de la pression. Si la ligne est considérablement ralentie, ne laissez pas tous les autres réglages inchangés. Un mouvement plus lent peut accroître l’exposition à la chaleur et modifier le comportement de l’adhésif, notamment lors de cycles répétés d’arrêt et de redémarrage.
Utilisez le joint de collage fini comme indicateur pratique. Après qu’une pièce d’essai contrôlée a suffisamment refroidi, examinez le chant à la recherche de zones sèches, de zones insuffisamment encollées et d’excès de colle. Une ligne de colle continue mais modérée est préférable à un cordon épais poussé sur la face du placage. Si l’adhésion est faible, vérifiez d’abord que les deux surfaces sont propres et que la colle atteint uniformément le chant du panneau. Augmenter la température sans contrôler la couverture peut rendre le procédé moins prévisible plutôt que plus efficace.
Les interruptions de production nécessitent une attention particulière. Un adhésif laissé à température de fonctionnement alors que les panneaux ne avancent pas peut changer de propriétés, selon le type de colle et les instructions de manipulation. Redémarrer à pleine vitesse sans réaliser une courte pièce d’essai peut appliquer un collage défectueux ou un adhésif surchauffé sur le panneau fini suivant. Purgez ou stabilisez le système d’application conformément à la procédure prévue pour l’adhésif et la machine avant de reprendre un travail critique.
Les rouleaux presseurs doivent plaquer le placage, non l’écraser
Les rouleaux presseurs ont deux fonctions : mettre le placage en contact complet avec l’adhésif et le maintenir en position pendant que l’adhésif commence à prendre. Une pression plus forte n’est pas automatiquement préférable. Avec un placage mince, une force excessive peut faire apparaître les irrégularités du support à travers la face, créer des contraintes le long du chant et amorcer des fissures qui ne deviennent évidentes qu’après l’affleurage.
Commencez avec une force suffisante pour éliminer les jeux visibles le long d’un panneau d’essai droit. Examinez ensuite la face du placage à côté de la ligne de collage. En présence de marques de compression, d’un excès important de colle ou de fissures répétées à la même position de rouleau, réduisez la force par petits incréments et effectuez un nouvel essai. L’alignement des rouleaux est tout aussi important. Un rouleau qui entre en contact avec la partie supérieure ou inférieure de la bande avant le reste du placage peut concentrer la charge sur une ligne étroite.
Le premier rouleau établit normalement le contact, tandis que les rouleaux suivants le maintiennent. Leurs réglages doivent assurer une progression fluide plutôt que créer des variations brusques de charge. Vérifiez que les rouleaux tournent librement et que leurs surfaces sont propres. De la colle durcie sur un rouleau peut imprimer une arête locale dans le placage, et un rouleau qui ne tourne pas régulièrement peut entraîner la bande au lieu de la comprimer.
Surveillez la relation entre le dépassement de bande et la position des rouleaux
Un faible dépassement de placage, contrôlé, fournit aux outils d’affleurage suffisamment de matière pour créer un chant fini propre. Un dépassement excessif laisse toutefois une section non soutenue plus large, susceptible de vibrer ou de fléchir lorsqu’elle atteint le poste d’affleurage. Un dépassement très faible peut obliger l’outil à attaquer trop agressivement le chant fini. Réglez les guides afin que la bande soit centrée de manière constante, puis vérifiez les dépassements supérieur et inférieur sur un panneau d’essai plutôt que de juger uniquement du côté d’entrée.
Effectuez une coupe d’affleurage faible, tranchante et bien soutenue
La plupart des problèmes d’arrachement attribués à la qualité du placage sont créés ou amplifiés par l’unité d’affleurage. L’outil doit cisailler le matériau proprement pendant que le panneau est soutenu contre les guides. Une plaquette usée, un couteau ébréché, une fraise contaminée ou une broche desserrée peuvent laisser un chant déchiré même lorsque le collage est correct.
Examinez l’état de l’outil avant de modifier la vitesse d’avance. Un outil affûté produit une coupe nette avec une résistance prévisible. Un outil émoussé génère de la chaleur et une force d’arrachement, rendant le placage délicat plus susceptible de se fracturer dans le sens du fil. Remplacez ou faites tourner les plaquettes amovibles selon leur état réel, et non uniquement selon un intervalle de production fixe. Les finitions abrasives de placage, la contamination minérale et le matériau du panneau influencent tous la durée de vie de l’outil.
La profondeur d’affleurage doit retirer le dépassement prévu en enlevant la plus petite quantité de matériau raisonnablement possible. Une coupe profonde exige que l’outil retire davantage de matériau, augmente l’effort de coupe et accroît le risque d’arracher des fibres dans une zone de contre-fil. Réglez l’ébauchage afin qu’il laisse une faible surépaisseur pour la finition lorsque la conception de la machine utilise des étapes distinctes. La fraise de finition ne doit retirer que ce qui est nécessaire pour produire un chant affleurant.
Vérifiez le sens de rotation de la fraise et la géométrie de l’outil par rapport à la configuration de la machine. Le fraisage en avalant et le fraisage conventionnel peuvent donner des résultats différents selon le support, le sens du fil et l’épaisseur du matériau. Il n’existe pas de réglage universel adapté à tous les placages, mais la configuration correcte doit orienter l’effort de coupe vers une condition de support stable plutôt que de soulever le placage du panneau.
Les vibrations méritent un contrôle direct. Écoutez les changements de bruit de la broche, examinez les roulements et les porte-outils, et assurez-vous que les dispositifs de pression, les guides et les composants du convoyeur maintiennent fermement le panneau. Un panneau qui se déplace légèrement au niveau de la fraise peut présenter des éclats intermittents ressemblant à un problème d’outil émoussé. Les pièces d’essai doivent être suffisamment longues pour révéler si les dommages surviennent uniquement à l’entrée, uniquement à la sortie ou de manière aléatoire pendant la coupe.
Utilisez les réglages de coupe des angles et des extrémités pour protéger les fibres fragiles
Les angles avant et arrière sont particulièrement vulnérables, car le placage n’est pas entièrement soutenu au moment où l’outil entre ou sort. Si les éclats se limitent aux angles, modifier la température de la colle ne résoudra probablement pas le problème. Concentrez-vous sur le guidage du panneau, la synchronisation de la coupe en bout, le tranchant de l’outil et la quantité de matériau retirée à l’angle.
Confirmez que le panneau est détecté de manière constante et que le calage de la coupe en bout correspond à la longueur réelle du panneau et au mouvement d’avance. Un affleurage mal synchronisé peut frapper trop tôt, laisser une extrémité non soutenue ou retirer une section plus grande que prévu. Sur les pièces courtes, les démarrages et arrêts fréquents peuvent également affecter la stabilité du convoyeur. Faites passer plusieurs pièces, et non une seule, avant de décider qu’une modification du calage est correcte.
Pour un placage à dessin prononcé ou cassant, adoptez une approche de finition prudente. Réduisez autant que possible la charge d’affleurage, maintenez le support près de la pièce et évitez d’imposer une cadence de production élevée que le matériau ne peut pas supporter. Une vitesse de production adaptée à un chant mélaminé uniforme peut ne pas convenir à un placage naturel délicat.
N’utilisez pas le ponçage pour masquer un mauvais affleurage
Les postes de raclage et de ponçage doivent affiner un chant presque propre, et non corriger un arrachement important. Un ponçage agressif peut amincir le placage au niveau du chant, arrondir un profil qui doit rester net ou exposer une ligne de support plus claire. Il peut également masquer la véritable origine du défaut jusqu’à ce que les panneaux atteignent l’assemblage ou la finition.
Réglez la pression du racleur et du ponçage suffisamment légèrement pour éliminer les petites marques de fraise sans attaquer la face du placage. Vérifiez l’état de l’abrasif et maintenez une extraction des poussières efficace ; les abrasifs encrassés peuvent chauffer la surface et laisser des marques de brunissage ou irrégulières. Examinez le chant après chaque poste en aval. Si le défaut s’aggrave après le raclage, le racleur est peut-être réglé trop profondément ou son arête peut être endommagée.
Lorsque le placage est préparé en interne, contrôlez également le collage en amont
Certains problèmes de qualité des chants commencent avant le plaquage de chants, notamment lorsque le placage de face ou les panneaux revêtus de placage ont été pressés avec une température ou une pression irrégulière. Un placage de face faiblement collé peut se soulever au chant du panneau lors du fraisage, de l’encollage ou de l’affleurage. En cas de suspicion, examinez le panneau avant son entrée dans la plaqueuse de chants : sondez légèrement la face près du périmètre et recherchez les zones décollées, les bulles ou une adhérence irrégulière.
Pour le traitement de placages et de panneaux nécessitant un pressage contrôlé, des équipements tels qu’unepresse hydraulique à chaud de 200 tonnes peuvent assurer un serrage uniforme sur de grandes surfaces de panneaux. Sa pression nominale de 200 tonnes, ses trois plateaux de travail, son chauffage électrique à l’huile caloporteuse et sa température maximale de 150°C sont pertinents lorsque la régularité du pressage fait partie du processus de préparation des panneaux. Les paramètres de pressage doivent néanmoins correspondre au placage, au support, à l’adhésif et à l’empilage ; un serrage plus puissant ne corrige pas à lui seul une température ou des conditions de durcissement inadaptées.
Un ordre de réglage pratique pour des résultats reproductibles
Lorsque des défauts apparaissent, modifiez un seul groupe de variables à la fois. Commencez par l’état du matériau et du chant du panneau, car aucun poste en aval ne peut compenser de manière fiable un placage décollé, des chants contaminés ou des traces de scie importantes. Vérifiez ensuite la température et l’application de la colle, ainsi que la propreté des rouleaux. Réglez ensuite les rouleaux presseurs, puis les outils d’affleurage, la surépaisseur d’affleurage et la vitesse d’avance. Cet ordre évite à l’opérateur de masquer une fraise émoussée par une production plus lente ou de dissimuler un mauvais transfert d’adhésif par une force excessive des rouleaux.
- Préparez plusieurs panneaux d’essai représentatifs, incluant le fil du placage et le type de panneau à l’origine du problème.
- Vérifiez l’équerrage des chants, l’état du placage, la propreté de la colle, l’alignement des guides et le tranchant des outils avant de régler les commandes.
- Effectuez un essai à une vitesse d’avance modérée et stable, puis examinez le panneau après le collage, l’affleurage et la finition finale.
- Modifiez un réglage par incrément mesuré, puis faites passer suffisamment de pièces pour confirmer que le résultat est reproductible.
- Consignez la combinaison validée de vitesse d’avance, réglage de colle, position des rouleaux, surépaisseur d’affleurage et état de l’outil pour ce matériau.
Un réglage consigné est particulièrement utile lors du passage d’une essence de placage, d’une épaisseur ou d’un support de panneau à un autre. Il n’élimine pas les pièces d’essai, mais donne à l’opérateur suivant un point de départ fiable. Des chants de placage propres sont rarement obtenus par un seul réglage « correct » ; ils résultent d’une séquence contrôlée dans laquelle le panneau est bien préparé, le placage est soutenu, l’adhésif est stable et l’outil ne retire que la matière nécessaire.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.