


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment configurer des machines à bois pour la production en petites séries
Le travail du bois en petites séries est rarement difficile à cause d'une seule machine. Il le devient lorsqu'une équipe de production doit passer de portes d'armoires à des panneaux sur mesure, de pièces en bois massif à des panneaux plaqués, ou des dimensions d'un client à celles d'un autre, tout en préservant les marges et les délais de livraison promis.
Pour les chefs de projet, une configuration des machines à bois efficace est la réponse pratique à ce défi. L'objectif n'est pas de remplir un atelier avec le plus d'équipements possible. Il est de créer une cellule de production capable de gérer des changements fréquents, de maintenir une précision reproductible et d'éviter de laisser des actifs coûteux inutilisés entre de courtes séries.
Une configuration bien planifiée permet à un atelier d'accepter des commandes variées sans créer chaque matin un nouveau problème de réglage. Elle facilite également la prévision de capacité, l'accompagnement des opérateurs et l'identification des problèmes de qualité avant qu'ils n'atteignent l'assemblage ou le client.
Commencez par le mix de commandes, et non par le catalogue de machines
Avant de sélectionner ou de réorganiser les équipements, cartographiez le travail qui entre réellement dans l'usine. La production en petites séries est souvent décrite comme une « fabrication flexible », mais la flexibilité a une signification différente selon les ateliers. Un fabricant de meubles sur mesure peut nécessiter un débit et un traitement rapide des chants pour de nombreux formats de panneaux. Un atelier de bois massif peut accorder davantage d'importance au profilage, au perçage, au ponçage et à l'assemblage. Un sous-traitant fournissant des projets hôteliers ou commerciaux peut faire face à des volumes de pièces fluctuants tout en devant assurer une stricte cohérence entre des ensembles de pièces répétés.
Les responsables de projet doivent examiner au moins trois groupes d'informations :
- Familles de pièces : panneaux, portes, tiroirs, moulures, cadres, composants en bois massif ou éléments en matériaux mixtes.
- Facteurs de variation : dimensions, motifs de perçage, matériaux de chant, finitions de surface, sens du fil et exigences de quincaillerie.
- Rythme de production : taille moyenne des lots, fréquence des commandes, périodes de pointe, pression sur les délais et révisions de conception prévues.
Cet exercice révèle souvent un fait important : le goulot d'étranglement n'est pas nécessairement l'opération qui semble la plus lente. Une scie à panneaux peut couper rapidement mais créer des files d'attente au placage de chants. Une défonceuse CNC peut être très performante mais perdre une grande partie de son temps disponible en chargement manuel, vérification de programme ou attente de matériaux approuvés. La bonne configuration des machines à bois suit le flux des pièces, et non la popularité des machines individuelles.
Construisez un parcours de traitement flexible autour des opérations courantes
Dans un environnement de petites séries, chaque pièce doit passer par le moins de transferts inutiles possible. La configuration la plus utile est généralement une séquence équilibrée de découpe, de mise à dimension ou de façonnage, de traitement des chants, de perçage ou d'usinage, de ponçage et d'inspection finale. Tous les projets ne nécessitent pas toutes les étapes, mais le parcours principal doit être suffisamment clair pour que les opérateurs n'aient pas à improviser les décisions d'acheminement pour chaque nouvelle commande.
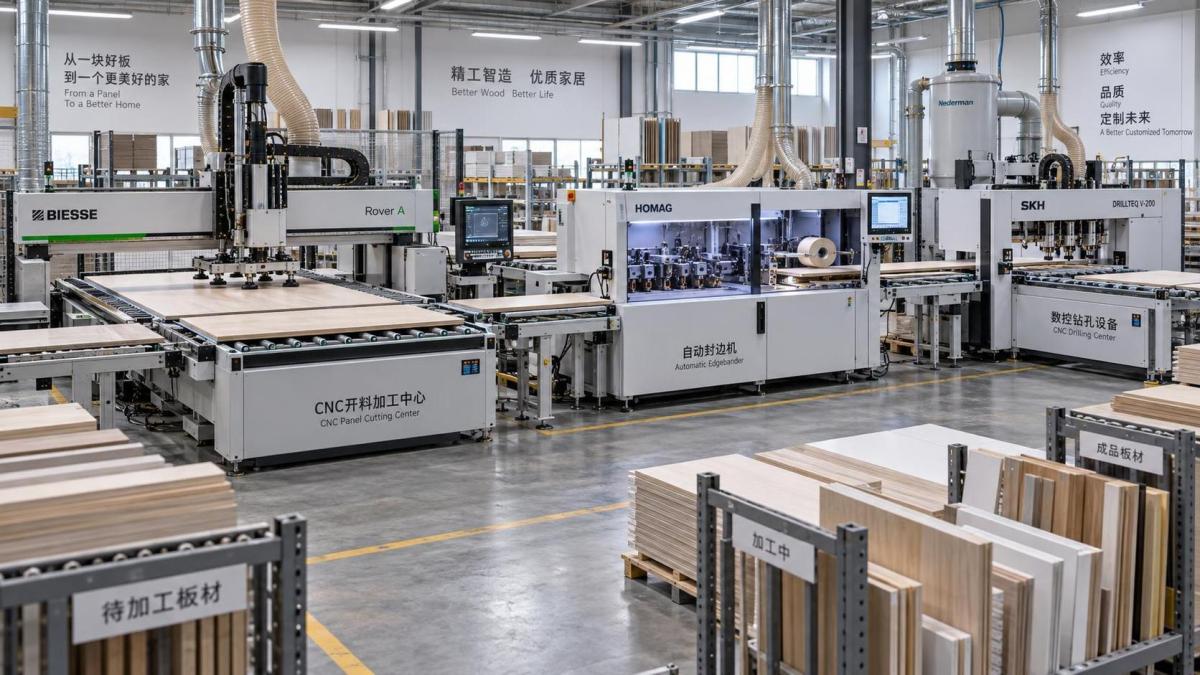
Pour la fabrication de meubles en panneaux et d'armoires, une configuration typique peut inclure une scie à panneaux ou une machine CNC de nesting, une plaqueuse de chants, un centre de perçage ou d'usinage CNC, ainsi que des postes de manutention et d'inspection. Pour les meubles en bois massif, le centre de la cellule peut s'orienter vers une dégauchisseuse, une raboteuse, une scie à format, une toupie, une défonceuse CNC, une ponceuse à large bande et des équipements d'assistance à l'assemblage.
L'essentiel est de choisir la méthode de traitement principale en fonction du mix de travaux :
Une ligne équilibrée ne requiert pas des temps de cycle identiques à chaque poste. Elle nécessite une capacité et une capacité tampon suffisantes pour qu'un poste n'oblige pas constamment un autre à s'arrêter. Pour les courtes séries, un tampon modeste et maîtrisé entre les étapes critiques est souvent plus utile qu'une ligne théoriquement continue qui devient instable dès que le produit change.
Les changements rapides sont le point où la rentabilité des petites séries se gagne ou se perd
Lorsque les lots sont petits, le temps de réglage devient une partie du coût du produit. Une machine qui fonctionne rapidement après un réglage de 45 minutes peut être moins adaptée qu'une machine légèrement plus lente capable de passer d'un travail à l'autre en dix minutes avec des résultats fiables.
La planification des changements doit couvrir plus que les réglages des machines. Elle comprend la sélection des outils, le chargement des programmes, l'identification des matériaux, le réglage des butées ou guides, la préparation de l'aspiration des poussières, les échantillons qualité et la communication entre les postes amont et aval. Si l'une de ces étapes n'est pas claire, le changement « rapide » devient une succession d'interruptions évitables.
Les chefs de projet peuvent améliorer ce processus en séparant les tâches en activités de réglage externes et internes. Les tâches externes sont réalisées alors que la commande en cours est encore en production : préparation du jeu d'outils suivant, confirmation des plans, contrôle des matériaux, génération des étiquettes et vérification du programme CNC. Les tâches internes exigent l'arrêt de la machine : changement d'outillage, réglage des références, chargement des paramètres et production de la première pièce approuvée.
Le premier objectif n'est pas de presser les opérateurs. Il est d'éliminer les incertitudes avant l'arrêt de la machine. Une simple fiche de réglage indiquant le numéro de pièce, le matériau, l'épaisseur, la liste des outils, la face de référence, la spécification des chants, la version du programme et les points d'inspection de la première pièce peut éviter une quantité surprenante de gaspillage.
Utilisez des références communes dans tout l'atelier
De nombreux problèmes de qualité sur les courtes séries commencent par des choix de repères incohérents. Un opérateur peut se référer au chant avant, un autre au chant arrière, tandis qu'un troisième suit un plan qui n'a pas été mis à jour après une révision de conception. Il peut en résulter des pièces individuellement précises qui ne s'assemblent pas entre elles.
Établissez une règle claire pour les faces de référence, les chants de référence, l'orientation des panneaux, la position des étiquettes et le flux des pièces. Cela est particulièrement important lorsqu'une pièce passe entre la découpe, le placage de chants, le perçage et l'usinage CNC. Des références standard réduisent le besoin de mémorisation par les opérateurs et rendent les programmes numériques plus fiables entre les équipes.
Décidez de ce qui doit être automatisé — et de ce qui doit volontairement rester manuel
L'automatisation est précieuse dans le travail du bois en petites séries lorsqu'elle élimine des tâches répétitives et sujettes aux erreurs ou préserve la précision parmi de nombreuses variantes de produits. Le changement automatique d'outils, les butées programmables, la sélection de programme par code-barres, le positionnement servo et le rappel des paramètres peuvent réduire considérablement la charge de réglage. Pourtant, toute tâche manuelle n'est pas un problème en attente d'automatisation.
L'inspection manuelle, l'appariement visuel du fil du bois, l'ajustage spécial lors de l'assemblage et la manipulation de pièces fragiles ou inhabituelles peuvent encore nécessiter le jugement d'un personnel expérimenté. Une automatisation excessive peut créer un système rigide difficile à adapter lorsqu'un projet sur mesure introduit un matériau inattendu ou une caractéristique de conception non standard.
Une règle pratique consiste à automatiser les opérations qui se répètent fréquemment entre différents travaux, tout en conservant les tâches rares et très variables dans un processus manuel maîtrisé. Par exemple, une machine CNC peut traiter des motifs de perçage récurrents et des profils complexes, tandis qu'un opérateur qualifié gère l'ajustage final de quincailleries spéciales ou de pièces de bois sélectionnées à la main.
Lors de l'évaluation des machines, ne demandez pas seulement : « Que peut faire cette machine ? » Demandez : « Avec quelle facilité notre équipe peut-elle lui faire réaliser le travail suivant ? » La réponse dépend de la clarté de l'interface, de la gestion des programmes, des procédures d'étalonnage, de la disponibilité des outils, de l'accès à la maintenance et de l'assistance technique locale — pas seulement de la fiche technique.
Associez les capacités de la machine à l'outillage, à l'aspiration et au flux des matériaux
Une configuration de machines à bois n'est stable que dans la mesure où ses systèmes de soutien le sont. Il est courant d'investir dans une machine performante puis de découvrir que la préparation des outils, l'aspiration des poussières, l'air comprimé, l'alimentation électrique ou la mise en attente des matériaux limitent son rendement.
L'outillage mérite une attention particulière. Les petites séries peuvent entraîner des changements d'outils fréquents, ce qui augmente le risque de sélectionner le mauvais outil de coupe, d'utiliser un tranchant usé ou d'employer un outil hors de la plage de matériaux prévue. Un système d'outillage maîtrisé doit identifier chaque outil, son application, son état de maintenance et son emplacement de stockage. Pour les équipements CNC, les bibliothèques d'outils doivent correspondre aux outils physiques réellement disponibles dans l'atelier.
L'aspiration des poussières est tout aussi opérationnelle, et non seulement environnementale. Une aspiration insuffisante peut affecter la qualité de coupe, réduire la visibilité, contaminer les zones de placage de chants et augmenter le temps de nettoyage entre les travaux. Vérifiez les exigences de débit d'air pour l'ensemble des combinaisons de machines en fonctionnement, et non pour une machine isolée.
Le flux des matériaux doit également être visible dans l'implantation. Les panneaux, les planches et les pièces semi-finies nécessitent des zones de stockage intermédiaire définies. Si les opérateurs contournent régulièrement les machines pour trouver la pile suivante, le temps de production disparaît en petits fragments difficiles à mesurer mais faciles à ressentir. Utilisez des emplacements clairs pour les matériaux entrants, les pièces découpées en attente de traitement, les éléments à reprendre, les composants approuvés et les assemblages finis.
Planifiez la capacité à partir des contraintes, et non du rendement nominal
La vitesse nominale est utile, mais elle ne représente pas la capacité réelle en petites séries. Le rendement réel inclut le chargement, le déchargement, le réglage, l'approbation de la première pièce, le nettoyage, les changements d'outils, les ajustements mineurs, la confirmation du programme et les reprises occasionnelles. Les chefs de projet ont besoin d'une méthode de planification qui reflète ces réalités.
Pour chaque opération majeure, estimez le temps total par commande plutôt que le seul temps par pièce. Un lot court peut nécessiter cinq minutes d'usinage mais vingt minutes de préparation et de vérification. Cela modifie la décision de regrouper des travaux similaires, d'appliquer un flux pièce à pièce ou de créer une séquence planifiée de commandes utilisant le même outillage et le même matériau.
Le regroupement doit être effectué avec prudence. Combiner tous les travaux utilisant un matériau similaire peut réduire les réglages, mais peut retarder les travaux urgents et créer de la confusion si les pièces de plusieurs projets sont mélangées. Une meilleure approche consiste à créer de courtes fenêtres de production gérables : regrouper les travaux compatibles lorsque cela est pertinent, conserver l'identité des projets au moyen d'étiquettes et de documents suiveurs, et réserver de la capacité pour les changements de priorité.
Conservez un parcours maîtrisé pour les changements urgents
Les projets sur mesure changent souvent après le début de la production. La quincaillerie peut être remplacée, les dimensions corrigées ou les exigences de finition révisées. Sans processus maîtrisé, ces changements deviennent des instructions verbales qui contournent la planification et génèrent des rebuts.
Définissez qui peut publier un plan révisé, qui vérifie le programme concerné, comment les anciennes étiquettes sont retirées et où les pièces arrêtées sont conservées. L'objectif n'est pas de rendre le changement difficile ; il est de le rendre visible. Une cellule de machines configurée pour les petites séries doit absorber les révisions légitimes sans permettre à des informations obsolètes de circuler sans être remarquées.
Les points de contrôle qualité doivent protéger l'opération suivante
L'inspection est plus efficace lorsqu'elle intervient là où une erreur coûte le moins cher à corriger. Le contrôle des dimensions des panneaux immédiatement après la découpe empêche les pièces inadaptées d'atteindre le placage de chants. La confirmation de l'adhérence des chants et de la qualité de l'affleurage avant le perçage évite d'usiner des composants qui seront ensuite rejetés. La vérification de l'emplacement des trous ou des dimensions de profil avant l'assemblage protège le planning final.
L'approbation de la première pièce est particulièrement précieuse après un nouveau réglage, un changement de matériau ou une révision de programme CNC. L'échantillon approuvé doit être comparé au plan en vigueur et conservé ou clairement documenté comme référence pour la série. Pour les produits récurrents, une petite bibliothèque de normes qualité — apparence acceptable des chants, attentes en matière de tolérances de perçage, orientation du fil, critères de ponçage prêt à la finition — aide les équipes à prendre des décisions cohérentes sans attendre l'intervention de la direction.
Ne traitez pas les reprises comme une activité séparée et invisible. Consignez leur cause : programme incorrect, erreur de réglage, matériau endommagé, usure de l'outil, dommage de manutention ou ambiguïté du plan. Au fil du temps, ces enregistrements montrent si le problème de configuration réside dans les capacités de l'équipement, la discipline du processus ou l'ingénierie amont.
Une configuration évolutive ne signifie pas tout acheter maintenant
Pour de nombreux ateliers en croissance, la meilleure voie est une implantation par phases. Commencez par les machines couvrant les opérations à plus fort volume et à plus haut risque, puis réservez l'espace physique, la capacité électrique, les raccordements d'aspiration et les itinéraires des matériaux pour les ajouts ultérieurs. Cela évite qu'un investissement précoce bloque une future automatisation ou l'installation d'une machine plus encombrante.
Qingdao Zhongding Machinery Co., Ltd. accompagne les entreprises du travail du bois avec des machines et des conseils orientés production, façonnés par plus de 20 ans d'expérience dans le secteur. Pour les chefs de projet, l'intérêt de travailler avec un partenaire expérimenté en équipements ne réside pas seulement dans l'accès à des machines individuelles. Il réside dans la possibilité de discuter de la compatibilité des machines, du séquencement des flux de travail, de la planification des pièces de rechange, des besoins des opérateurs et des exigences pratiques de service qui influencent la disponibilité à long terme.
Avant de finaliser un achat ou une implantation, partagez des plans représentatifs, les types de matériaux, les tailles de lots, les changements de produits attendus et les dimensions disponibles de l'atelier. Une discussion de configuration fondée sur des pièces réelles est bien plus utile qu'une discussion fondée sur des hypothèses générales de capacité.
Liste de contrôle finale avant la mise en service de la cellule
- Le flux proposé peut-il traiter les familles de pièces les plus fréquentes sans réacheminement manuel excessif ?
- Les instructions de réglage, l'outillage, les programmes et les étiquettes sont-ils préparés avant le début de chaque lot ?
- L'implantation prévoit-elle un espace sûr et visible pour le stockage intermédiaire des matériaux et les contrôles qualité ?
- Les goulots d'étranglement probables bénéficient-ils d'une main-d'œuvre, d'une capacité tampon et d'une attention de maintenance adéquates ?
- Les opérateurs peuvent-ils identifier sans approximation le bon repère, la révision du plan et la version du programme ?
- Les besoins en aspiration, alimentation électrique, air comprimé, stockage d'outillage et pièces de rechange ont-ils été inclus dans le plan ?
- Existe-t-il un parcours documenté pour les modifications techniques et les ajustements urgents de projet ?
La meilleure configuration des machines à bois pour la production en petites séries n'est pas celle qui offre le plus d'automatisation ou le rendement théorique le plus élevé. C'est celle qui donne aux équipes projet le contrôle : contrôle des changements, de l'identification des pièces, de la qualité, de la capacité et de la croissance future. Lorsque les machines, les personnes et les informations suivent la même logique de production, un atelier peut accepter des travaux variés avec une plus grande confiance — et transformer la flexibilité, d'une perturbation quotidienne, en une force opérationnelle fiable.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.