


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quand une machine de presse à chaud pour le recyclage des plastiques est-elle adaptée aux déchets de film plastique ?
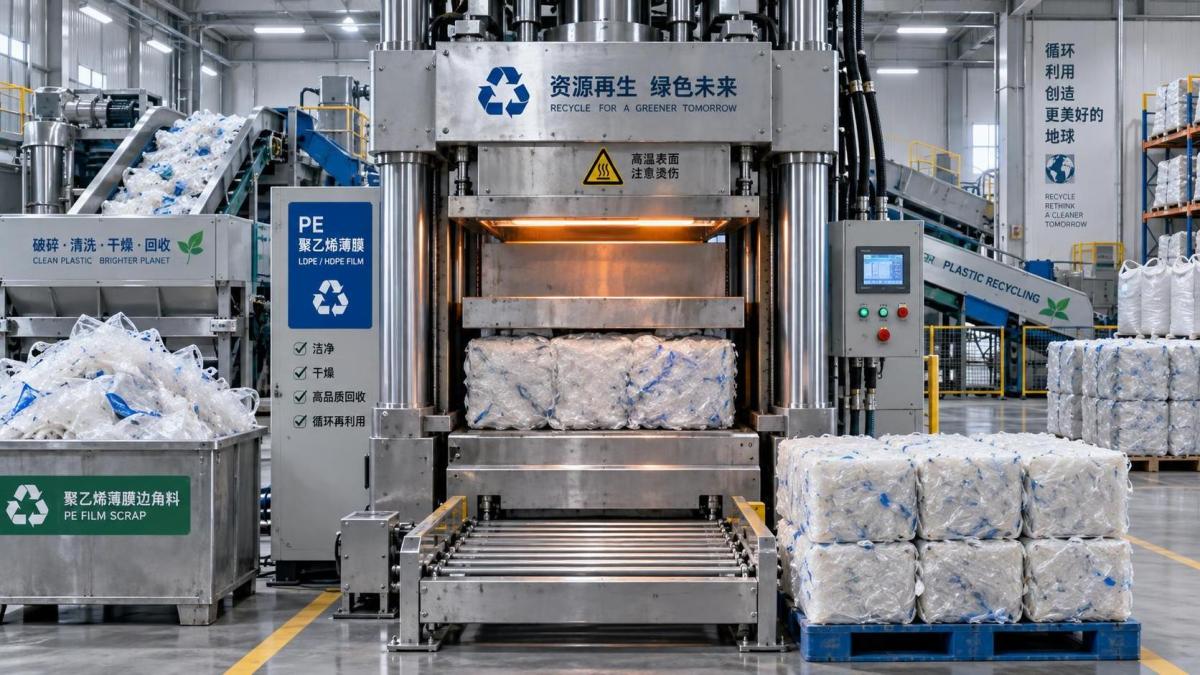
Les déchets de films constituent de bons candidats au pressage à chaud lorsque leur principal problème est l’encombrement plutôt que la contamination. Les films souples en polyéthylène ou en polypropylène occupent une quantité disproportionnée d’espace au sol, emprisonnent de l’air lors de leur manutention et sont coûteux à déplacer sous forme de charges de faible densité. Une presse à chaud convient à cette situation lorsque le matériau a déjà été collecté, trié à un niveau exploitable et préparé pour être comprimé en blocs stables destinés au stockage, au transport ou à l’alimentation d’une étape ultérieure de recyclage.
L’équipement ne remplace pas le tri, le lavage, le séchage ou la granulation. Son rôle principal se situe entre ces étapes : il transforme un film léger et irrégulier en une forme plus dense, plus facile à empiler, compter, protéger et transférer. Les meilleures applications sont donc définies par l’état des déchets et les besoins du processus en aval, plutôt que par le seul matériau du film.
Commencez par évaluer l’état du film
Les chutes propres issues de la production constituent souvent le cas le plus évident. Les lisières, sacs rejetés, films imprimés hors spécifications, découpes d’emballages et déchets d’usine similaires proviennent généralement d’une source de matériau connue et présentent une contamination relativement limitée. Si le film est raisonnablement sec et ne contient pas une quantité excessive de matières étrangères, la compression peut réduire les contraintes de manutention sans introduire une étape de préparation complexe.
Les films post-consommation lavés peuvent également convenir, mais uniquement après maîtrise de leur humidité. L’eau de surface emprisonnée dans un bloc comprimé entraîne des problèmes pratiques : elle ajoute un poids inutile, favorise les odeurs pendant le stockage et peut produire de la vapeur lorsque le bloc est ensuite ouvert ou réchauffé. Une presse doit recevoir un film ayant subi un séchage mécanique efficace ou une autre étape de séchage appropriée. Un matériau qui semble sec en surface mais contient encore des amas humides en son centre nécessite une attention particulière, car ces zones restent souvent cachées jusqu’après la compaction.
La contamination modifie rapidement la réponse. Le sable, les étiquettes en papier, les résidus alimentaires, les fragments métalliques, les morceaux de plastique rigide et les matériaux tissés ne disparaissent pas sous la pression. Ils restent dans le bloc et peuvent endommager les équipements en aval, réduire la qualité du recyclat ou rendre un emballage compacté difficile à séparer. Lorsque la qualité des déchets varie fortement d’une charge à l’autre, une presse à chaud peut toujours être intégrée à la ligne, mais le contrôle à la réception et le pré-tri doivent être définis avant la presse plutôt que laissés à l’appréciation visuelle dans la zone de déchargement.
Le type de film est important, car la chaleur n’affecte pas tous les flux de la même manière
La plupart des déchets de films contiennent des polyoléfines, mais les films mélangés ne sont pas automatiquement interchangeables. Les films en polyéthylène basse densité, polyéthylène basse densité linéaire, polyéthylène haute densité, polypropylène, emballages multicouches et structures laminées réagissent différemment à la chaleur et à la pression. Leur comportement de ramollissement, leur frottement, la libération de l’air emprisonné et leur tendance à fusionner varient. Un flux de matière de composition limitée et documentée est plus facile à presser en blocs reproductibles qu’un flux constitué de films d’emballage inconnus.
Pour les déchets homogènes générés en interne, la plage de pressage est généralement plus facile à établir. La température doit suffisamment ramollir les points de contact pour permettre à la masse de se consolider, sans transformer le matériau en une plaque excessivement fondue difficile à séparer ultérieurement. Pour les films mélangés, la chaleur doit être utilisée avec plus de prudence. Certaines couches peuvent ramollir rapidement tandis que d’autres composants restent rigides, entraînant une densité inégale ou une enveloppe extérieure dure autour d’un noyau élastique.
Les films imprimés nécessitent une évaluation distincte. L’encre elle-même n’empêche pas toujours la compaction, mais une forte couverture d’encre, les revêtements, les adhésifs et les résidus de solvants peuvent modifier les odeurs, l’adhérence et la réaction à la chaleur. Un film qui semble propre peut néanmoins libérer des fumées lors du chauffage si des produits chimiques résiduels du procédé sont présents. La déclaration de matériau, le procédé d’impression et l’historique de stockage sont plus utiles qu’un simple contrôle visuel.
Les blocs denses ne sont utiles que si l’étape suivante peut les accepter
Une machine de pressage à chaud pour recyclage du plastique est appropriée lorsque les blocs densifiés améliorent l’étape suivante de manutention ou de traitement. Cela inclut couramment le stockage en entrepôt, le transfert interne par chariot élévateur, le chargement de conteneurs, l’expédition vers un recycleur externe ou l’alimentation contrôlée d’un broyeur, d’un coupeur, d’un agglomérateur ou d’un système de préparation à l’extrusion.
Pour le transport, l’avantage provient de la réduction des espaces vides. Les films souples se déplacent, se dilatent et laissent une grande partie du volume d’une caisse de camion ou d’un conteneur remplie d’air. Les blocs pressés s’empilent de manière plus prévisible, à condition que leurs dimensions soient adaptées à la palette, au conteneur et au dispositif de levage. La méthode d’expédition prévue doit être prise en compte avant de choisir la taille des blocs. Un bloc facile à produire mais difficile à charger peut entraîner des retards de manutention à chaque point de transfert.
Pour le recyclage en aval, la question essentielle est de savoir si le bloc doit être ouvert avant le traitement. Certains broyeurs et coupeurs ne peuvent accepter des matériaux denses qu’après leur fragmentation en sections manipulables. Si le système d’alimentation prévu est conçu pour des films souples et volumineux, des blocs fortement consolidés peuvent former des voûtes à l’entrée ou surcharger l’étape initiale de coupe. La presse n’est alors pas intrinsèquement inadaptée, mais la ligne nécessite un dispositif de fragmentation des blocs ou d’alimentation dosée entre le stockage et la réduction de taille.
La compression est particulièrement utile lorsque les films s’accumulent plus vite qu’ils ne peuvent être traités. Une ligne de recyclage peut fonctionner par lots, tandis que les déchets de films sont générés chaque jour. La densification du matériau crée un stock tampon plus ordonné et empêche les déchets souples de se répandre dans les allées ou les zones de production. Cet avantage disparaît lorsque les blocs restent stockés si longtemps que l’identité du matériau, la séparation des lots ou l’état d’humidité sont perdus. Chaque bloc doit disposer d’une méthode d’identification pratique liée à sa source, sa famille de polymères, sa date et à tout statut de nettoyage pertinent.
Le débit doit correspondre au rythme réel d’accumulation
La capacité nominale d’une presse peut être facilement mal interprétée lors de l’évaluation d’une application pour films. Une machine peut exercer une force suffisante tout en étant mal adaptée au flux de matière provenant du tri ou du lavage. Le film est volumineux avant compression ; la trémie de réception, la zone de préchargement et la zone de préparation du matériau déterminent donc souvent si la presse fonctionne sans difficulté. Une petite chambre remplie à plusieurs reprises de film souple peut demander plus de main-d’œuvre et de temps que prévu, même lorsque les blocs finaux sont denses.
Considérez l’ensemble du cycle : chargement, évacuation de l’air, chauffage, pressage, temps de maintien, refroidissement ou stabilisation, déchargement et retrait des blocs. La presse doit être évaluée en fonction des pics d’accumulation, et non seulement de la quantité moyenne de déchets générés sur une longue période. Les déchets de films arrivent rarement sous la forme d’un flux parfaitement régulier. Une ligne de fabrication de sacs, une production de transformation d’emballages, une équipe de nettoyage ou un calendrier de réception en entrepôt peuvent générer d’importants pics à court terme.
Le transfert thermique constitue une autre limite pratique. Une charge épaisse ne chauffe pas uniformément de l’extérieur vers l’intérieur. Si le cycle est raccourci de manière excessive, les couches extérieures peuvent sembler consolidées alors que le centre conserve de l’air et reprend du volume après le déchargement. Augmenter uniquement la pression ne résout pas ce problème. Cela peut créer une enveloppe dense qui rend le problème interne moins visible. La régularité des blocs doit être contrôlée après leur stabilisation, et non uniquement au moment de leur éjection.
Il existe également un seuil à partir duquel le pressage à chaud devient inutile. Un film propre et sec destiné à une réduction immédiate de taille peut être mieux transféré directement vers la machine suivante si l’espace au sol et les itinéraires de manutention le permettent. Utiliser la chaleur uniquement parce que le film est léger peut ajouter une consommation d’énergie, du temps de cycle et une opération de transfert supplémentaire sans améliorer la ligne. Le pressage à froid en balles peut suffire lorsqu’une balle reste stable et que l’équipement en aval est déjà conçu pour l’ouvrir. Le pressage à chaud devient plus convaincant lorsqu’une densité plus élevée, une forme de bloc plus ferme ou une réduction du rebond est nécessaire.
Distinguer l’évacuation de l’air de la fusion du matériau
La compression des films implique deux effets différents souvent confondus. Premièrement, le film se plie, s’affaisse et libère l’air emprisonné. Deuxièmement, la chaleur ramollit les surfaces du polymère afin que la masse conserve sa forme comprimée. Une bonne formation des blocs exige ces deux effets dans le bon ordre. Si le film souple est comprimé trop rapidement, l’air emprisonné peut s’opposer à la compression et produire des couches irrégulières. Si la chaleur est appliquée trop fortement ou trop longtemps, le matériau peut fusionner au-delà des besoins de stockage et de manutention.
Les blocs excessivement fusionnés créent plusieurs difficultés en aval. Ils peuvent nécessiter davantage d’énergie de coupe, produire de grands fragments au lieu d’une alimentation contrôlée et limiter la possibilité de retirer un contaminant non détecté avant le pressage. Un extérieur brillant et très dur n’est pas toujours le signe d’un bon résultat. Il peut indiquer que les couches de surface ont reçu plus de chaleur que le noyau, en particulier lorsque la charge était inégale.
Les blocs insuffisamment chauffés présentent le problème inverse. Ils semblent compacts lorsqu’ils sont encore dans la chambre, mais se dilatent après leur libération, perdent leur forme carrée ou libèrent du film souple pendant le déplacement par chariot élévateur. Le rebond est particulièrement fréquent avec les films très élastiques et les charges contenant des épaisseurs mélangées. L’objectif est d’obtenir un bloc suffisamment stable pour l’itinéraire logistique prévu, et non la dureté maximale possible.
Les conditions d’installation peuvent déterminer si l’agencement est réalisable
Une presse réduit le volume des déchets, mais elle nécessite de l’espace autour d’elle pour le matériau avant et après compression. Le plan d’implantation doit prévoir une zone de préparation pour les films souples, un chargement sûr, un espace libre pour le déchargement, le refroidissement des blocs si nécessaire, l’accès des chariots élévateurs et un itinéraire vers le point de traitement suivant. Planifier uniquement autour de l’encombrement de la presse crée souvent des congestions, car le matériau entrant occupe un volume bien plus important que le bloc fini.
La ventilation mérite une attention particulière lorsque des films chauffés, des déchets imprimés, des revêtements ou des produits chimiques résiduels de lavage sont concernés. Le besoin dépend du flux de matériau réel et de la température de fonctionnement. Les points d’extraction doivent capter les émissions près du procédé au lieu de s’appuyer uniquement sur la ventilation générale du bâtiment. La même évaluation doit inclure la charge électrique, le contrôle du chauffage, l’accès pour l’entretien hydraulique et l’espace nécessaire pour ouvrir les protections ou retirer un bloc qui ne se libère pas correctement.
Les dispositifs de manutention doivent correspondre à la masse des blocs et à l’état de leur surface. Un bloc dense peut être stable sur une palette plane, mais glisser lorsqu’il est incliné ou transféré sur des fourches lisses. Les blocs de film sont souvent moins tolérants que les balles rigides, car leurs surfaces peuvent ramollir, se déformer ou devenir irrégulières. Le choix des palettes, la hauteur d’empilage, l’emballage lorsque cela est approprié et la séparation entre les qualités de matériaux incompatibles doivent être définis avant le début de la production régulière.
Quand la machine est mal adaptée
Le pressage à chaud est un choix peu pertinent pour les déchets de films humides, fortement contaminés, de composition chimique incertaine ou destinés à un traitement immédiat sans contrainte de stockage ou de transport. Il est également mal adapté lorsque la composition du matériau change constamment et qu’aucune séparation fiable n’est possible. Dans ces conditions, la compaction peut dissimuler des problèmes de qualité dans un bloc dense et transférer la difficulté au processus suivant.
Les films très minces présentant une contamination par adhésif, les emballages barrières multicouches et les matériaux souples mélangés nécessitent des essais avec des déchets représentatifs plutôt qu’avec des échantillons sélectionnés pour leur apparence. Le résultat du pressage doit être évalué après refroidissement et après ouverture ou alimentation du bloc dans l’équipement en aval prévu. Un bloc qui semble acceptable au déchargement peut néanmoins s’avérer inadapté lorsqu’il atteint un coupeur, une extrudeuse ou un circuit de transport.
Une évaluation raisonnable commence par un flux de matériau défini, un état d’humidité représentatif, l’accumulation quotidienne prévue, les dimensions des blocs et la destination exacte après le pressage. Ces détails révèlent si le pressage à chaud résout un véritable problème logistique ou d’alimentation, ou s’il ajoute simplement une opération supplémentaire. Lorsque le film est propre ou correctement lavé, sec, raisonnablement trié et limité par sa faible densité apparente, le procédé peut créer une forme intermédiaire contrôlée qui soutient le reste de la ligne de recyclage.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.